Coleta de dados de OEE para máquinas CNC Haas
O PLCGateway lê estado de execução, contador de peças e tempos de ciclo de comandos Haas NGC e Classic e calcula disponibilidade, desempenho e OEE para cada máquina e turno.
As máquinas Haas informam pelo Machine Data Collection o que um cálculo de OEE precisa: se um programa está em execução, o contador de peças, o último tempo de ciclo e os alarmes. O PLCGateway lê esses valores via Ethernet e os grava, então tempo em operação, paradas e produção são medidos, e não anotados à mão.
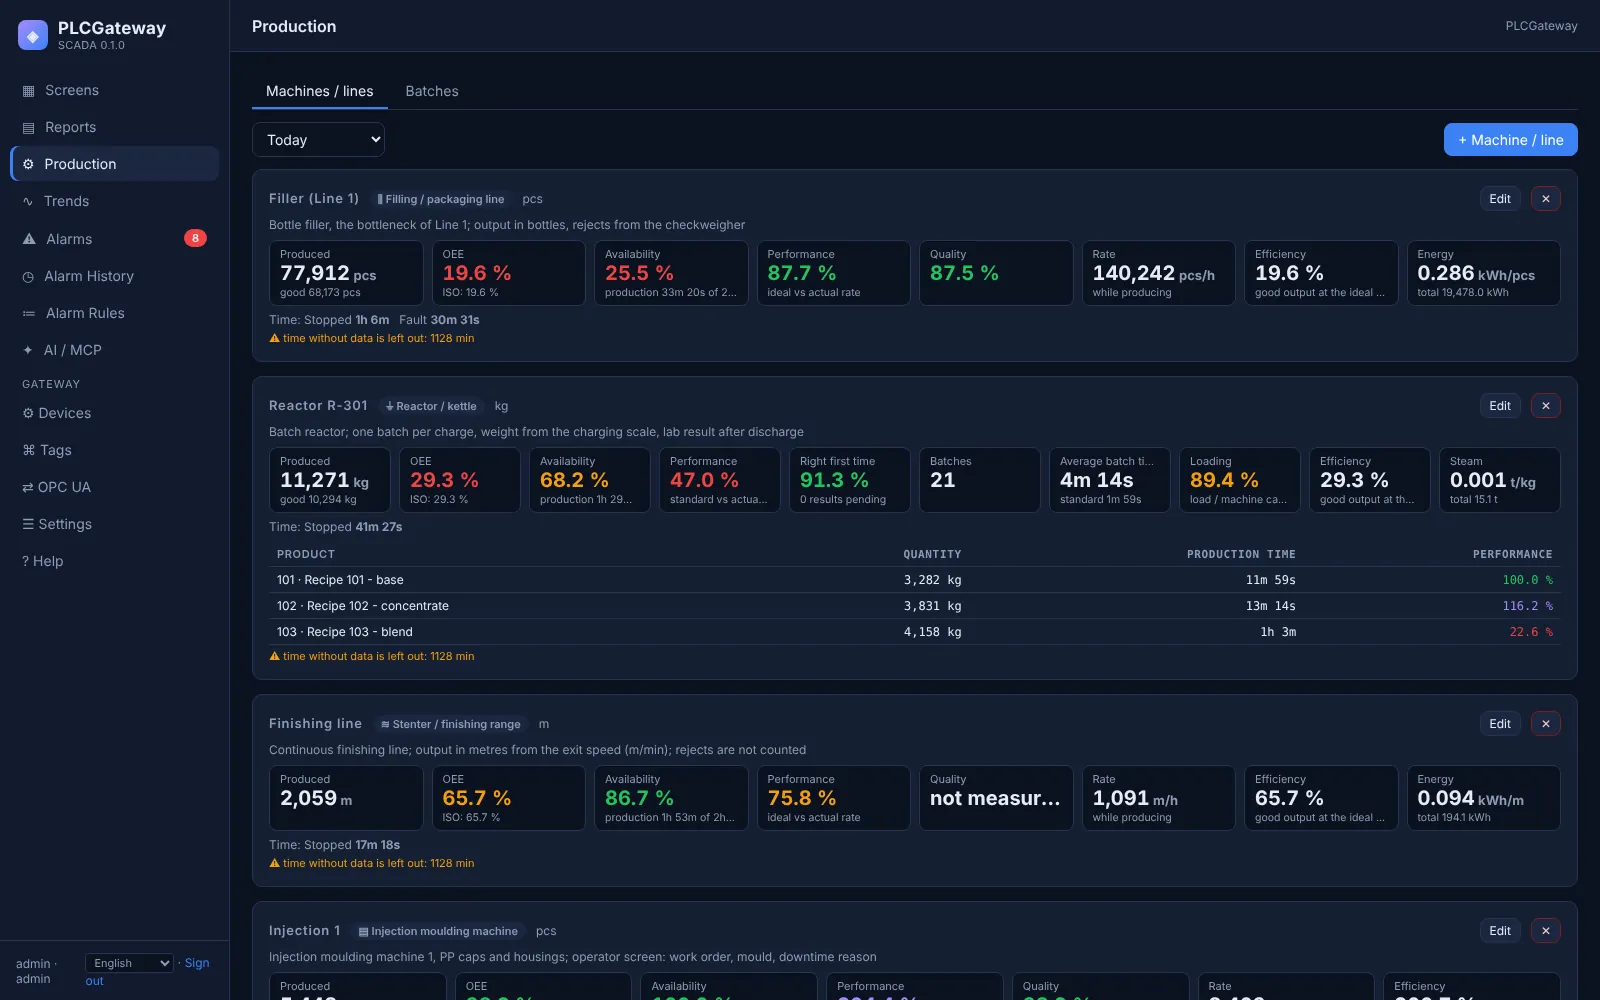
No modelo de produção, cada máquina é definida uma única vez como CNC, com seu sinal de máquina em operação, seu contador de peças e o tempo de ciclo ideal do programa. A página Produção passa a mostrar o OEE ao vivo, e os operadores informam os motivos de parada em uma tela ao lado da máquina.
- Origem
- Coleta de dados de máquinas Haas
haas_q - Conexão
- TCP · port of Setting 143
- Destino
- OEE e modelo de produção
- Incluído em
- PLCGateway SCADA
PLCGateway Embedded
Configure em cinco passos
Na máquina, configure o Setting 143 (Machine Data Collection) com uma porta TCP, por exemplo 5051.
Adicione um dispositivo Haas com o endereço IP e a porta.
Crie as tags de status, programa, peças e fuso.
Abra a página Produção, adicione uma máquina do tipo CNC e vincule o sinal de máquina em operação, o contador de peças e o tempo de ciclo ideal.
Confira a prévia com dados reais, salve e acompanhe disponibilidade, desempenho, qualidade e OEE por turno na página Produção e nos relatórios.
Exemplo: as tags por trás dos números de OEE
Um dispositivo com o id vf2 e tags como estas bastam para disponibilidade e contagem de ciclos. Nomes e valores são exemplos.
| Tag | Endereço | Valor de exemplo |
|---|---|---|
Running | running | true |
Status | status | BUSY |
Parts | parts | 352 |
SpindleRpm | spindle_rpm | 7500 rpm |
LastCycle | last_cycle | 184 s |
OEE a partir dos próprios sinais da máquina
No PLCGateway SCADA, cada máquina é definida uma única vez no modelo de produção: o sinal de máquina em operação, o contador de peças, o tempo de ciclo ideal e, quando disponíveis, as contagens de peças boas e de refugo. Disponibilidade, desempenho, qualidade e OEE são então calculados a partir do histórico gravado para qualquer período, turno ou dia.
Os operadores escolhem os motivos de parada em uma tela, e os mesmos números aparecem na página Produção, nos painéis de relatórios e nas respostas de um assistente de IA conectado via MCP.
- Editor de máquinas em cinco etapas, com prévia dos números a partir de dados reais
- Tempo de ciclo ideal por programa ou produto, não só por máquina
- Motivos de parada e paradas planejadas a partir de telas do operador ou de sinais da máquina
- Painéis de relatórios por dia, semana ou turno, exportados como CSV, PNG ou PDF
Controladores e dispositivos
Equipamentos normalmente conectados com este driver.
Perguntas e respostas
Quais valores da Haas são usados?
running como sinal de máquina em operação, parts como contador, program para escolher o tempo de ciclo ideal, last_cycle para conferi-lo e alarm para explicar as paradas.
Funciona em máquinas Haas mais antigas?
Sim, desde que o comando Classic ofereça Machine Data Collection via Ethernet. Máquinas sem esse recurso podem ser conectadas por um módulo de I/O ou um pequeno CLP lido via Modbus.
A ordem de produção pode ser enviada à máquina?
Sim. As variáveis de macro são graváveis, então um número de ordem de produção ou uma quantidade-alvo informada em uma tela pode ser escrita no comando.
Conecte suas máquinas
Conte quais controladores você usa; mostramos o PLCGateway com os seus próprios endereços.
Os nomes de produtos e modelos são marcas de seus respectivos proprietários. Eles são citados apenas para indicar com quais equipamentos os drivers se comunicam; o PLCGateway não é afiliado a essas empresas.