Adquisición de datos OEE para máquinas CNC Haas
PLCGateway lee el estado de marcha, el contador de piezas y los tiempos de ciclo de los controles Haas NGC y Classic y calcula la disponibilidad, el rendimiento y el OEE de cada máquina y turno.
Las máquinas Haas informan a través de Machine Data Collection de lo que necesita un cálculo de OEE: si hay un programa en marcha, el contador de piezas, el último tiempo de ciclo y las alarmas. PLCGateway lee estos valores por Ethernet y los registra, de modo que el tiempo de marcha, las paradas y la producción se miden en lugar de anotarse a mano.
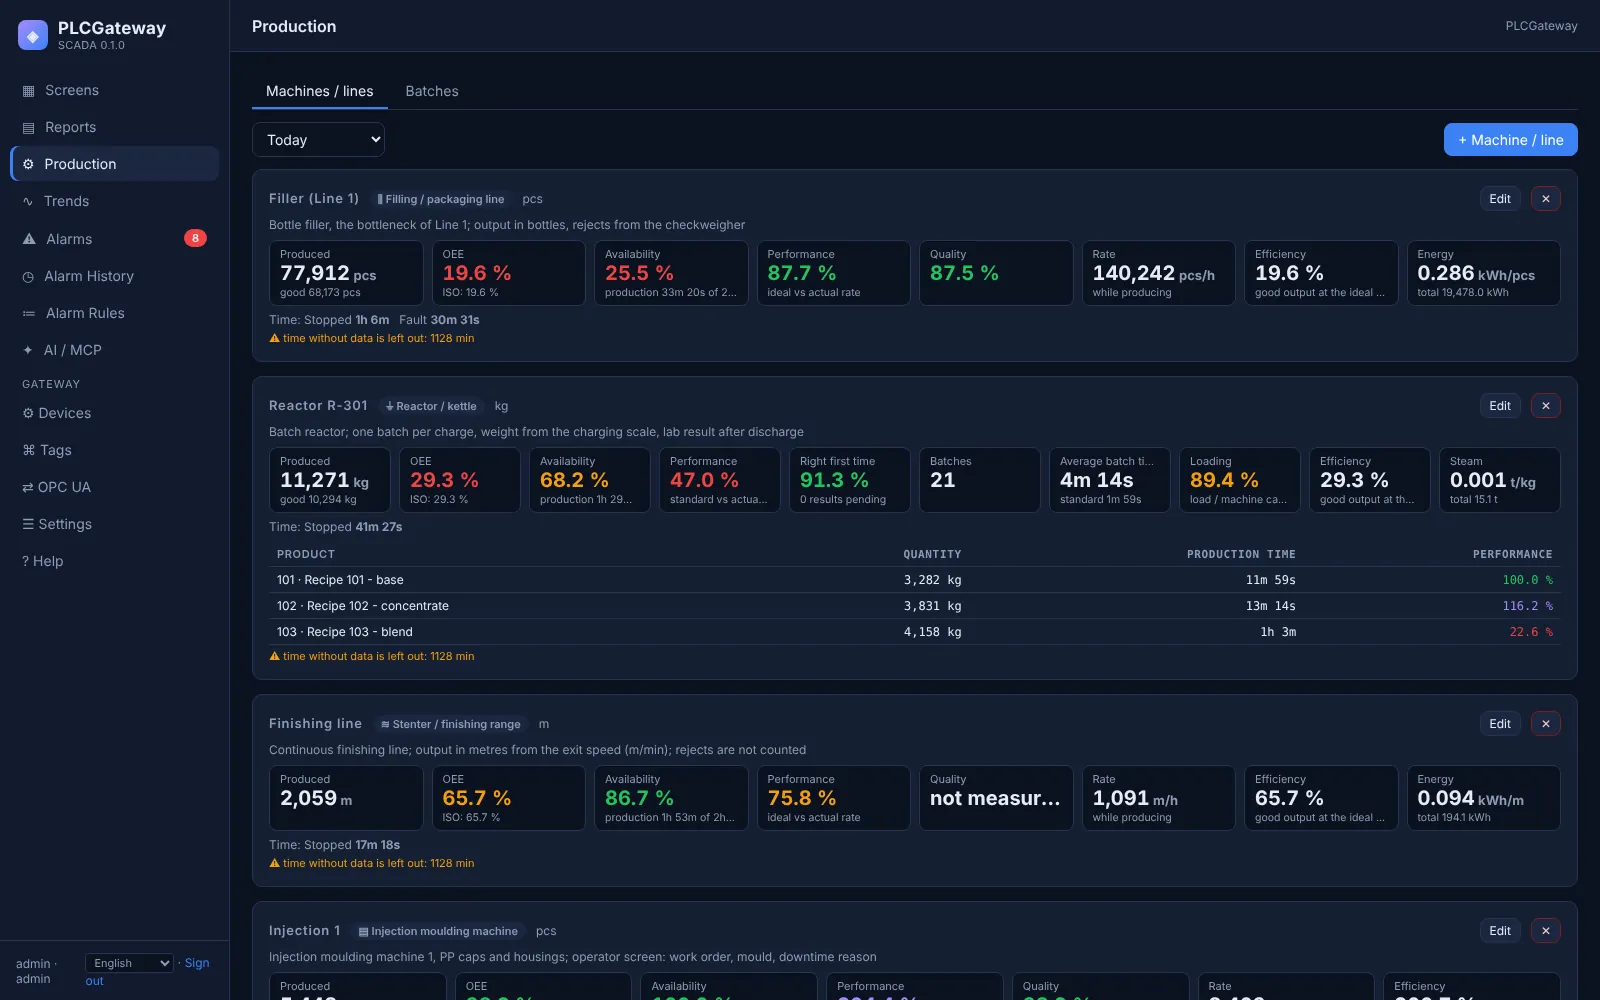
En el modelo de producción, cada máquina se define una sola vez como CNC con su señal de marcha, su contador de piezas y el tiempo de ciclo ideal del programa. La página Producción muestra entonces el OEE en vivo, y los operadores añaden los motivos de parada en una pantalla junto a la máquina.
- Origen
- Adquisición de datos de máquinas Haas
haas_q - Conexión
- TCP · port of Setting 143
- Destino
- OEE y modelo de producción
- Incluido en
- PLCGateway SCADA
PLCGateway Embedded
Configuración en cinco pasos
En la máquina, ajuste Setting 143 (Machine Data Collection) a un puerto TCP, por ejemplo 5051.
Añada un dispositivo Haas con la dirección IP y el puerto.
Cree los tags de estado, programa, piezas y husillo.
Abra la página Producción, añada una máquina del tipo CNC y asigne la señal de marcha, el contador de piezas y el tiempo de ciclo ideal.
Compruebe la vista previa con datos reales, guarde y siga la disponibilidad, el rendimiento, la calidad y el OEE por turno en la página Producción y en los informes.
Ejemplo: los tags detrás de las cifras de OEE
Un dispositivo con el id vf2 y tags como estos bastan para la disponibilidad y el recuento de ciclos. Los nombres y valores son ejemplos.
| Tag | Dirección | Valor de ejemplo |
|---|---|---|
Running | running | true |
Status | status | BUSY |
Parts | parts | 352 |
SpindleRpm | spindle_rpm | 7500 rpm |
LastCycle | last_cycle | 184 s |
OEE a partir de las señales de la propia máquina
En PLCGateway SCADA, cada máquina se define una sola vez en el modelo de producción: la señal de marcha, el contador de piezas, el tiempo de ciclo ideal y, si están disponibles, los recuentos de piezas buenas y rechazadas. La disponibilidad, el rendimiento, la calidad y el OEE se calculan después a partir del histórico registrado para cualquier periodo, turno o día.
Los operadores eligen los motivos de parada en una pantalla, y las mismas cifras aparecen en la página Producción, en los paneles de informes y en las respuestas de un asistente de IA conectado por MCP.
- Editor de máquinas en cinco pasos, con una vista previa de las cifras a partir de datos reales
- Tiempo de ciclo ideal por programa o producto, no solo por máquina
- Motivos de parada y paradas planificadas desde pantallas de operador o señales de la máquina
- Paneles de informes por día, semana o turno, exportables como CSV, PNG o PDF
Controladores y equipos
Equipos que se conectan habitualmente con este driver.
Preguntas y respuestas
¿Qué valores de Haas se utilizan?
running como señal de marcha, parts como contador, program para elegir el tiempo de ciclo ideal, last_cycle para comprobarlo y alarm para explicar las paradas.
¿Funciona con máquinas Haas antiguas?
Sí, siempre que el control Classic ofrezca Machine Data Collection por Ethernet. Las máquinas que no la tienen pueden conectarse mediante un módulo de E/S o un pequeño PLC que se lee por Modbus.
¿Se puede enviar la orden de trabajo a la máquina?
Sí. Las variables de macro son escribibles, de modo que un número de orden de trabajo o una cantidad objetivo introducidos en una pantalla pueden escribirse en el control.
Conecte sus máquinas
Díganos qué controladores utiliza y le mostraremos PLCGateway con sus propias direcciones.
Los nombres de productos y modelos son marcas de sus respectivos propietarios. Se mencionan únicamente para indicar con qué equipos se comunican los drivers; PLCGateway no está vinculada a estas empresas.