Raccolta dati OEE per macchine CNC Haas
PLCGateway legge stato di marcia, contapezzi e tempi ciclo dai controlli Haas NGC e Classic e calcola disponibilità, prestazioni e OEE per ogni macchina e turno.
Le macchine Haas forniscono tramite la Machine Data Collection ciò che serve al calcolo dell'OEE: se un programma è in esecuzione, il contapezzi, l'ultimo tempo ciclo e gli allarmi. PLCGateway legge questi valori via Ethernet e li registra, così tempo di lavoro, fermi e produzione vengono misurati invece che annotati a mano.
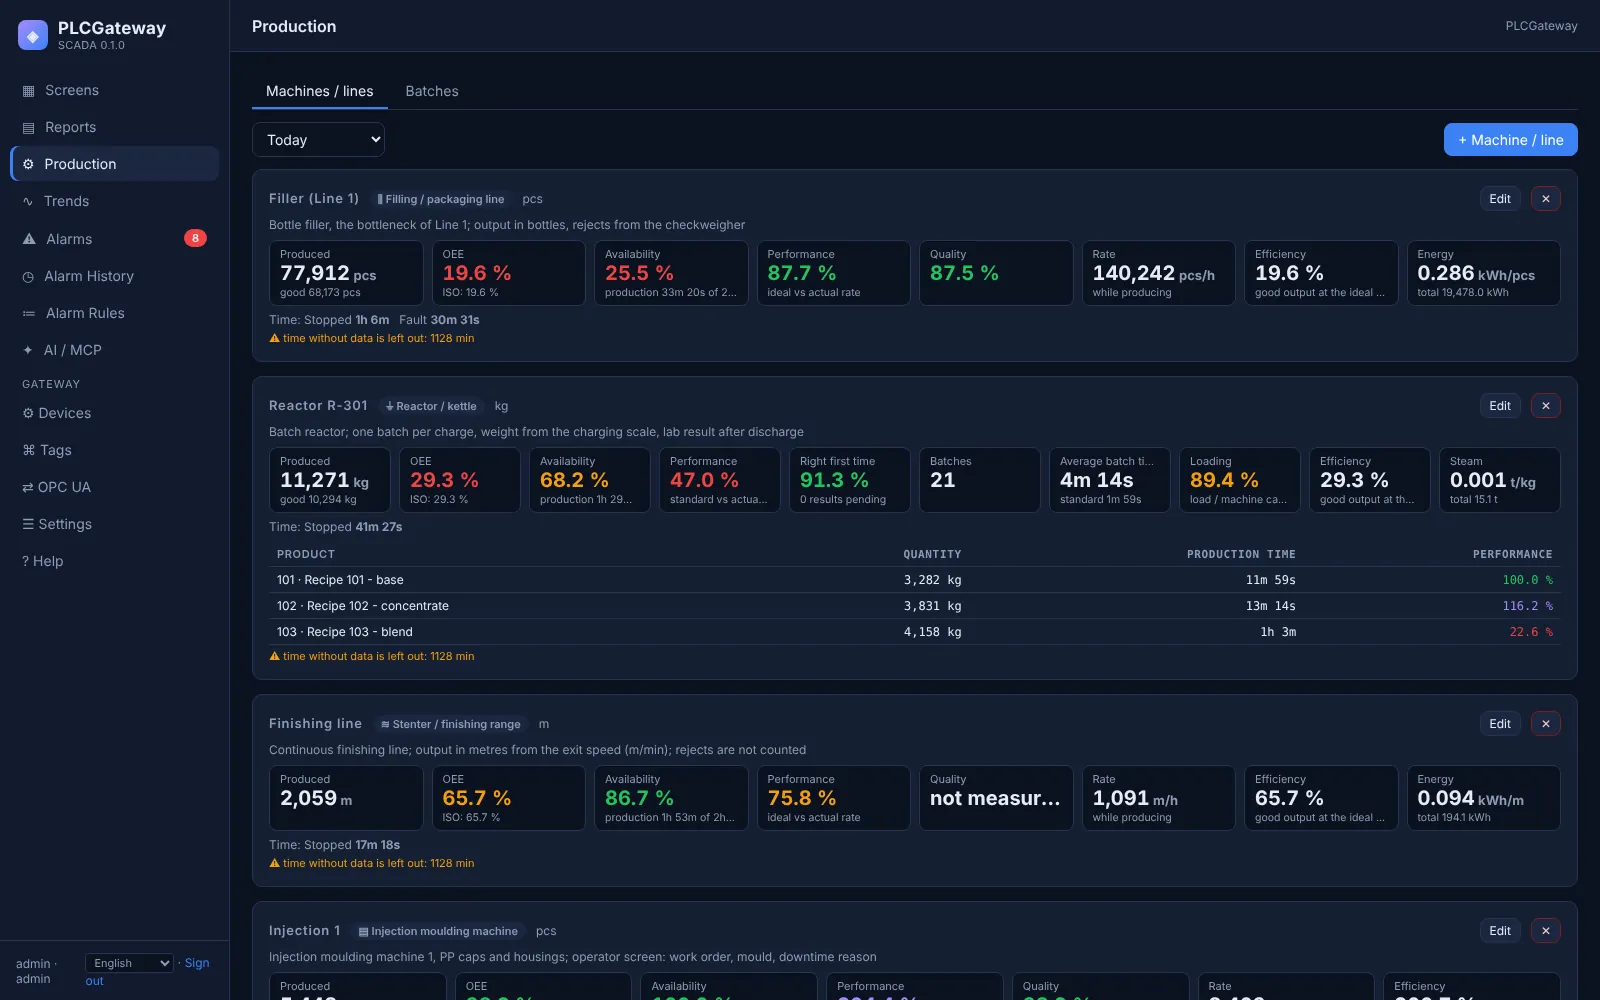
Nel modello di produzione ogni macchina si definisce una sola volta come CNC, con il segnale di marcia, il contapezzi e il tempo ciclo ideale del programma. La pagina Produzione mostra quindi l'OEE in tempo reale e gli operatori inseriscono le cause di fermo su una schermata accanto alla macchina.
- Sorgente
- Raccolta dati macchina Haas
haas_q - Collegamento
- TCP · port of Setting 143
- Destinazione
- OEE e modello di produzione
- Incluso in
- PLCGateway SCADA
PLCGateway Embedded
Configurazione in cinque passi
Sulla macchina imposta il Setting 143 (Machine Data Collection) su una porta TCP, ad esempio 5051.
Aggiungi un dispositivo Haas con indirizzo IP e porta.
Crea i tag per stato, programma, pezzi e mandrino.
Apri la pagina Produzione, aggiungi una macchina di tipo CNC e associa il segnale di marcia, il contapezzi e il tempo ciclo ideale.
Verifica l'anteprima con dati reali, salva e segui disponibilità, prestazioni, qualità e OEE per turno nella pagina Produzione e nei report.
Esempio: i tag dietro i valori OEE
Per disponibilità e conteggio dei cicli bastano un dispositivo con id vf2 e tag come questi. Nomi e valori sono esempi.
| Tag | Indirizzo | Valore di esempio |
|---|---|---|
Running | running | true |
Status | status | BUSY |
Parts | parts | 352 |
SpindleRpm | spindle_rpm | 7500 rpm |
LastCycle | last_cycle | 184 s |
OEE dai segnali della macchina stessa
In PLCGateway SCADA ogni macchina si definisce una sola volta nel modello di produzione: il segnale di marcia, il contatore che conta i pezzi, il tempo ciclo ideale e, se disponibili, i conteggi dei pezzi buoni e degli scarti. Disponibilità, prestazioni, qualità e OEE vengono poi calcolate dallo storico registrato per qualsiasi periodo, turno o giorno.
Gli operatori scelgono le cause di fermo su una schermata, e gli stessi valori compaiono nella pagina Produzione, nelle dashboard di report e nelle risposte di un assistente IA collegato via MCP.
- Editor delle macchine in cinque passi, con anteprima dei valori calcolati su dati reali
- Tempo ciclo ideale per programma o prodotto, non solo per macchina
- Cause di fermo e fermi pianificati da schermate operatore o da segnali della macchina
- Dashboard di report per giorno, settimana o turno, esportabili in CSV, PNG o PDF
Controllori e dispositivi
Apparecchiature che si collegano tipicamente con questo driver.
Domande e risposte
Quali valori Haas si usano?
running come segnale di marcia, parts come contatore, program per scegliere il tempo ciclo ideale, last_cycle per verificarlo e alarm per spiegare i fermi.
Funziona anche sulle macchine Haas meno recenti?
Sì, purché il controllo Classic offra la Machine Data Collection via Ethernet. Le macchine che ne sono prive si possono collegare tramite un modulo I/O o un piccolo PLC letto via Modbus.
Si può inviare l'ordine di lavoro alla macchina?
Sì. Le variabili macro sono scrivibili, quindi un numero di ordine di lavoro o una quantità obiettivo inseriti su una schermata possono essere scritti nel controllo.
Collega le tue macchine
Dicci quali controllori utilizzi: ti mostriamo PLCGateway con i tuoi indirizzi.
I nomi di prodotti e modelli sono marchi dei rispettivi proprietari. Sono citati solo per indicare con quali apparecchiature comunicano i driver; PLCGateway non è affiliata a queste aziende.