Haas CNC tezgâhları için OEE veri toplama
PLCGateway, Haas NGC ve Classic kontrollerden çalışma durumunu, parça sayacını ve çevrim sürelerini okur ve her makine ve vardiya için kullanılabilirlik, performans ve OEE hesaplar.
Haas tezgâhları bir OEE hesabının ihtiyaç duyduğu bilgileri Machine Data Collection ile bildirir: bir programın çalışıp çalışmadığı, parça sayacı, son çevrim süresi ve alarmlar. PLCGateway bu değerleri Ethernet üzerinden okuyup kaydeder; böylece çalışma süresi, duruşlar ve üretim miktarı elle not edilmek yerine ölçülür.
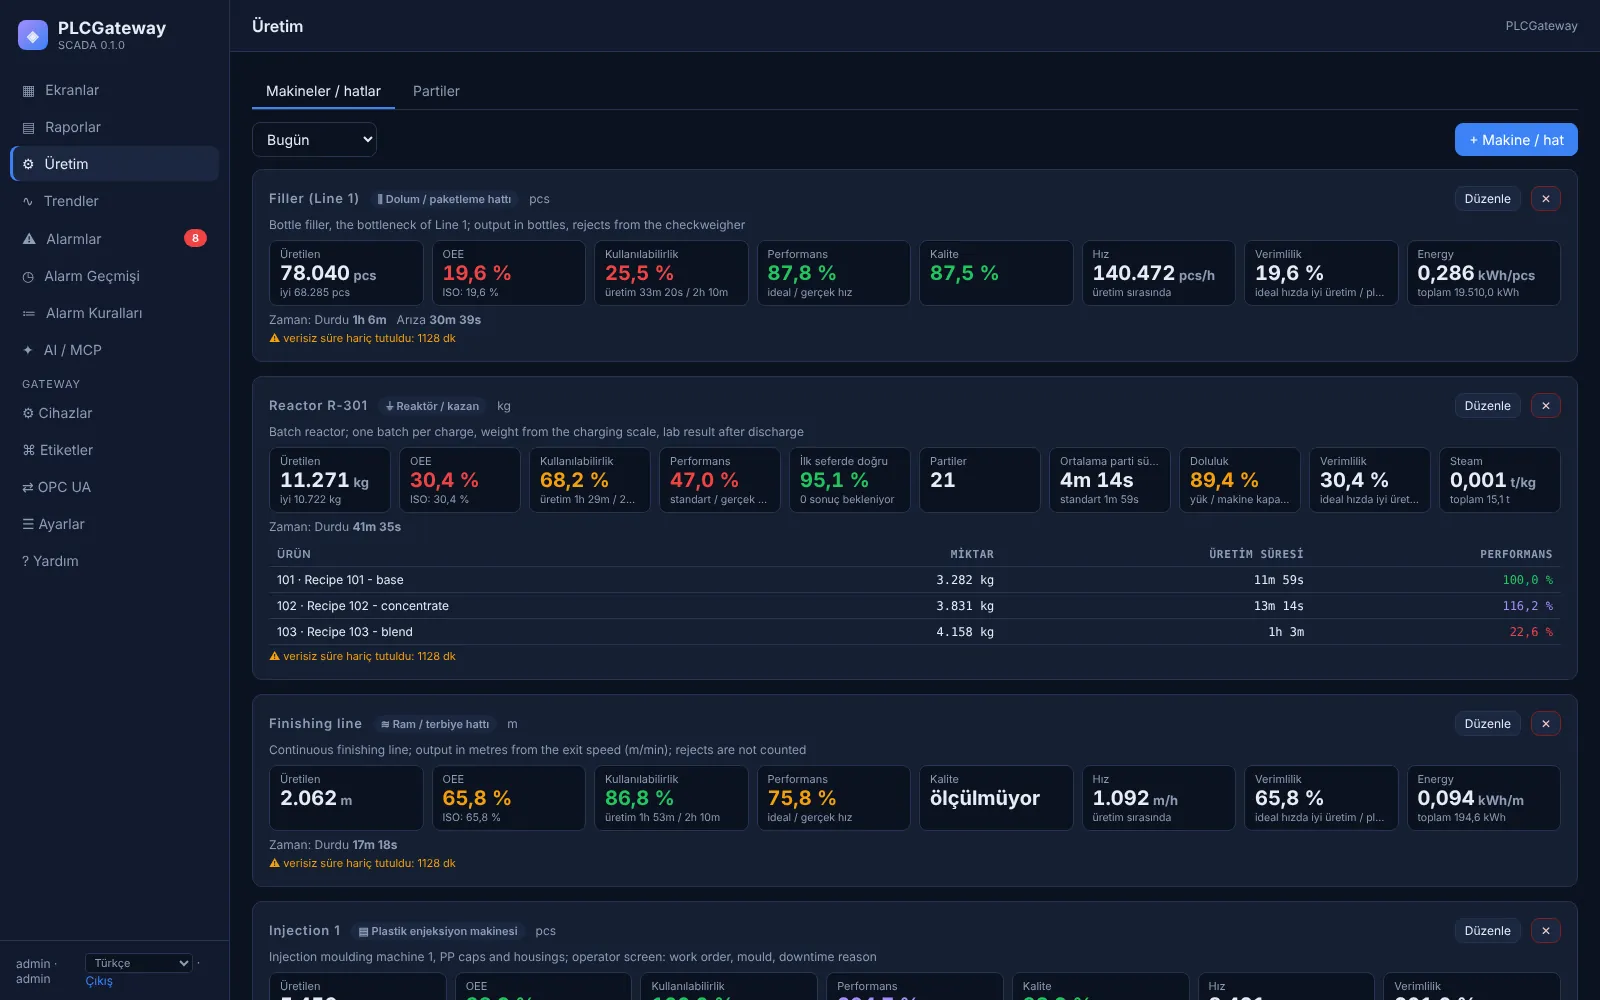
Üretim modelinde her makine çalışma sinyali, parça sayacı ve programın ideal çevrim süresiyle bir kez CNC olarak tanımlanır. Ardından Üretim sayfası OEE'yi canlı gösterir, operatörler de makinenin yanındaki bir ekrandan duruş nedenlerini girer.
- Kaynak
- Haas makine verisi toplama
haas_q - Bağlantı
- TCP · port of Setting 143
- Hedef
- OEE ve üretim modeli
- Dahil olduğu ürünler
- PLCGateway SCADA
PLCGateway Embedded
Beş adımda kurulum
Makinede Setting 143'ü (Machine Data Collection) bir TCP portuna ayarlayın, örneğin 5051.
IP adresi ve portla bir Haas cihazı ekleyin.
Durum, program, parçalar ve iş mili için etiketleri oluşturun.
Üretim sayfasını açın, CNC tipinde bir makine ekleyin ve çalışma sinyalini, parça sayacını ve ideal çevrim süresini bağlayın.
Önizlemeyi gerçek verilerle kontrol edip kaydedin; kullanılabilirlik, performans, kalite ve OEE'yi vardiya bazında Üretim sayfasında ve raporlarda izleyin.
Örnek: OEE değerlerinin arkasındaki etiketler
Kullanılabilirlik ve çevrim sayımı için vf2 kimlikli bir cihaz ve bunlara benzer etiketler yeterlidir. Adlar ve değerler örnektir.
| Etiket | Adres | Örnek değer |
|---|---|---|
Running | running | true |
Status | status | BUSY |
Parts | parts | 352 |
SpindleRpm | spindle_rpm | 7500 rpm |
LastCycle | last_cycle | 184 s |
Makinenin kendi sinyallerinden OEE
PLCGateway SCADA'da her makine üretim modelinde bir kez tanımlanır: çalışma sinyali, parçaları sayan sayaç, ideal çevrim süresi ve varsa sağlam ve hurda adetleri. Kullanılabilirlik, performans, kalite ve OEE, kaydedilen geçmiş verilerden herhangi bir dönem, vardiya veya gün için hesaplanır.
Operatörler duruş nedenlerini bir ekrandan seçer; aynı değerler Üretim sayfasında, rapor panolarında ve MCP üzerinden bağlanan bir yapay zekâ asistanının yanıtlarında görünür.
- Gerçek verilerden değer önizlemesiyle beş adımlı makine düzenleyici
- İdeal çevrim süresi yalnızca makine başına değil, program veya ürün başına
- Operatör ekranlarından veya makine sinyallerinden duruş nedenleri ve planlı duruşlar
- Gün, hafta veya vardiya bazında rapor panoları; CSV, PNG veya PDF olarak dışa aktarım
Kontrol cihazları ve cihazlar
Bu sürücüyle tipik olarak bağlanan ekipmanlar.
Sorular ve yanıtlar
Hangi Haas değerleri kullanılır?
Çalışma sinyali olarak running, sayaç olarak parts, ideal çevrim süresini seçmek için program, bunu kontrol etmek için last_cycle ve duruşları açıklamak için alarm.
Eski Haas tezgâhlarında çalışır mı?
Evet, Classic kontrol Ethernet üzerinden Machine Data Collection sunduğu sürece. Bu özelliği olmayan makineler, Modbus ile okunan bir I/O modülü veya küçük bir PLC üzerinden bağlanabilir.
İş emri makineye gönderilebilir mi?
Evet. Makro değişkenler yazılabilir olduğundan, bir ekrana girilen iş emri numarası veya hedef adet kontrole yazılabilir.
Makinelerinizi bağlayın
Hangi kontrol cihazlarını kullandığınızı bize söyleyin; size PLCGateway'i kendi adreslerinizle gösterelim.
Ürün ve model adları sahiplerinin ticari markalarıdır. Yalnızca sürücülerin hangi ekipmanlarla haberleştiğini göstermek için anılmaktadır; PLCGateway bu şirketlerle bağlantılı değildir.