Üretimi sektörünüzün saydığı gibi sayın
Her sektör üretimi farklı sayar. PLCGateway SCADA'da her makineyi veya hattı tesisinizin saydığı şekilde, elle veya bir yapay zekâ asistanıyla bir kez tanımlarsınız; Üretim sayfası, raporlar ve yapay zekâ cevapları daha sonra hep aynı tanımı kullanır.
Makinelerin üç üretim biçimi
| Model | Üretim | Performans | Kalite |
|---|---|---|---|
| Adet sayar | Makine çevrimi × çevrim başına adet (kalıp göz sayısı, vuruş başına parça, çevrim başına şişe) | İdeal çevrim süresinin gerçek süreyle karşılaştırması | Red veya iyi ürün sayacı |
| Sürekli çalışır | Zamana göre bir hız veya debi (m/min → m, kg/h → kg) ya da bir uzunluk / ağırlık sayacı | Gerçek hızın ideal hızla karşılaştırması | İkinci kalite veya red miktarı |
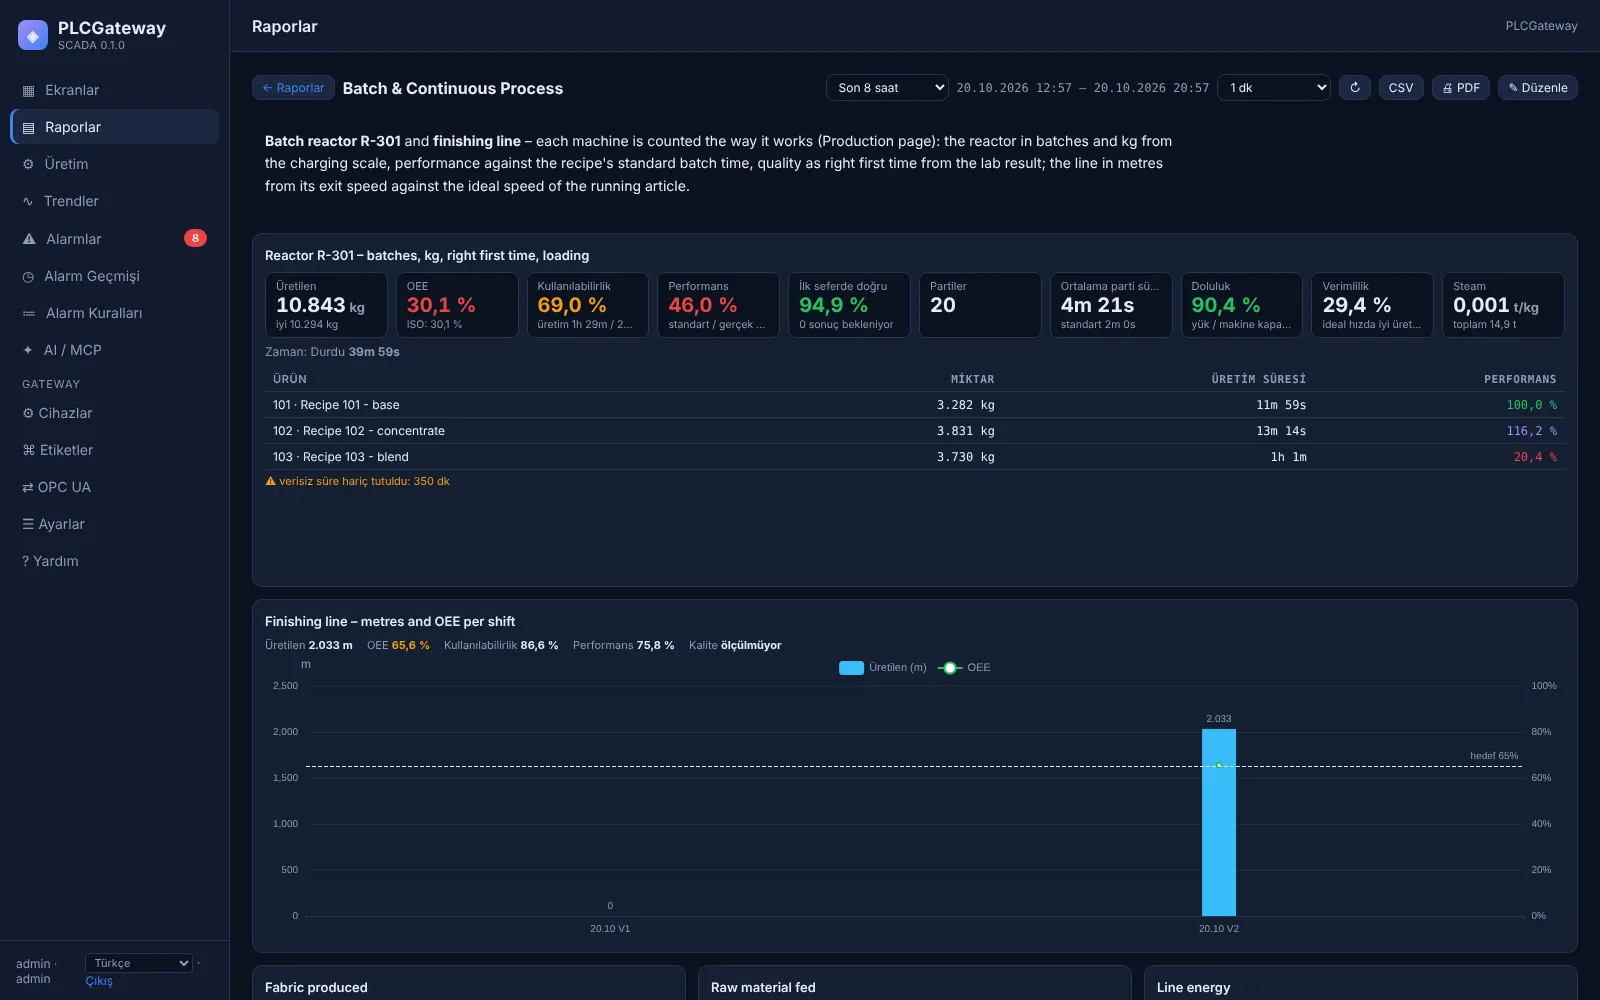
| Partiyle çalışır | Her partinin yükü (tartıdan veya girişten kg) | Teorik (standart) sürenin gerçek parti süresiyle karşılaştırması | İlk seferde doğru: ilave, düzeltme veya yeniden işlem yok |
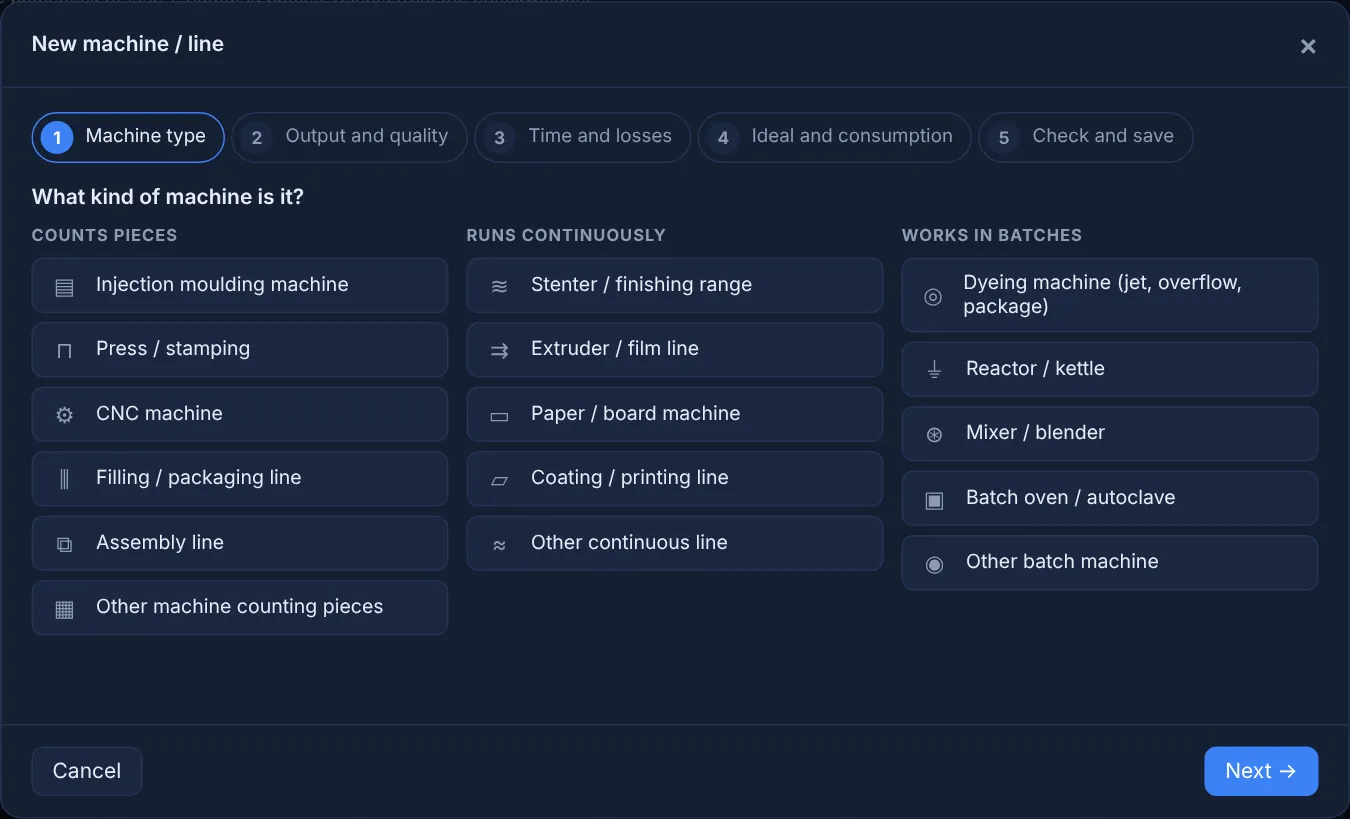
Beş adımda makine düzenleyici
Makine tipi, üretim ve kalite, süre ve kayıplar, ideal değerler ve tüketim, kontrol. Alanlar sektörün kullandığı adlarla adlandırılır: plastik enjeksiyon için baskı sayacı ve kalıp göz sayısı, ram için kumaş hızı, boyama makinesi için reçetenin teorik süresi. Aynı makineyi bir yapay zekâ asistanı bir sohbetten de tanımlayabilir.
- Değerler canlı okumalarıyla aranabilir bir listeden seçilir
- Eksik değerler yerinde operatör girişi olarak oluşturulur
- Kaydetmeden önce son 24 saat hesaplanır
Değerleri besleyen operatör ekranları
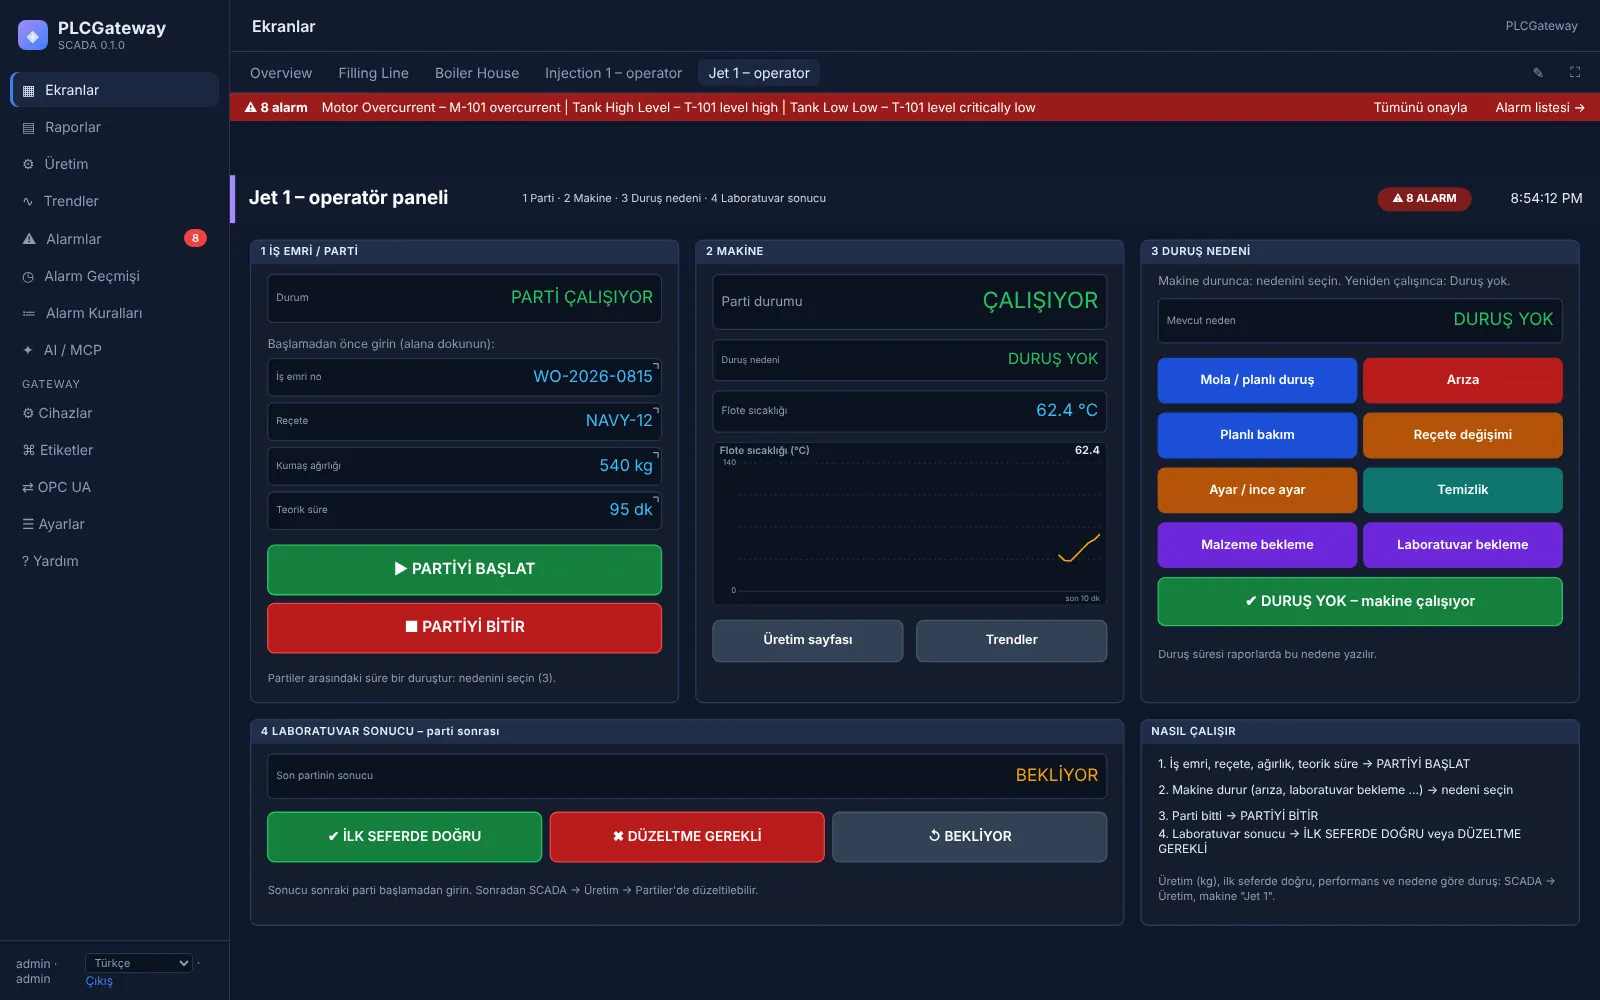
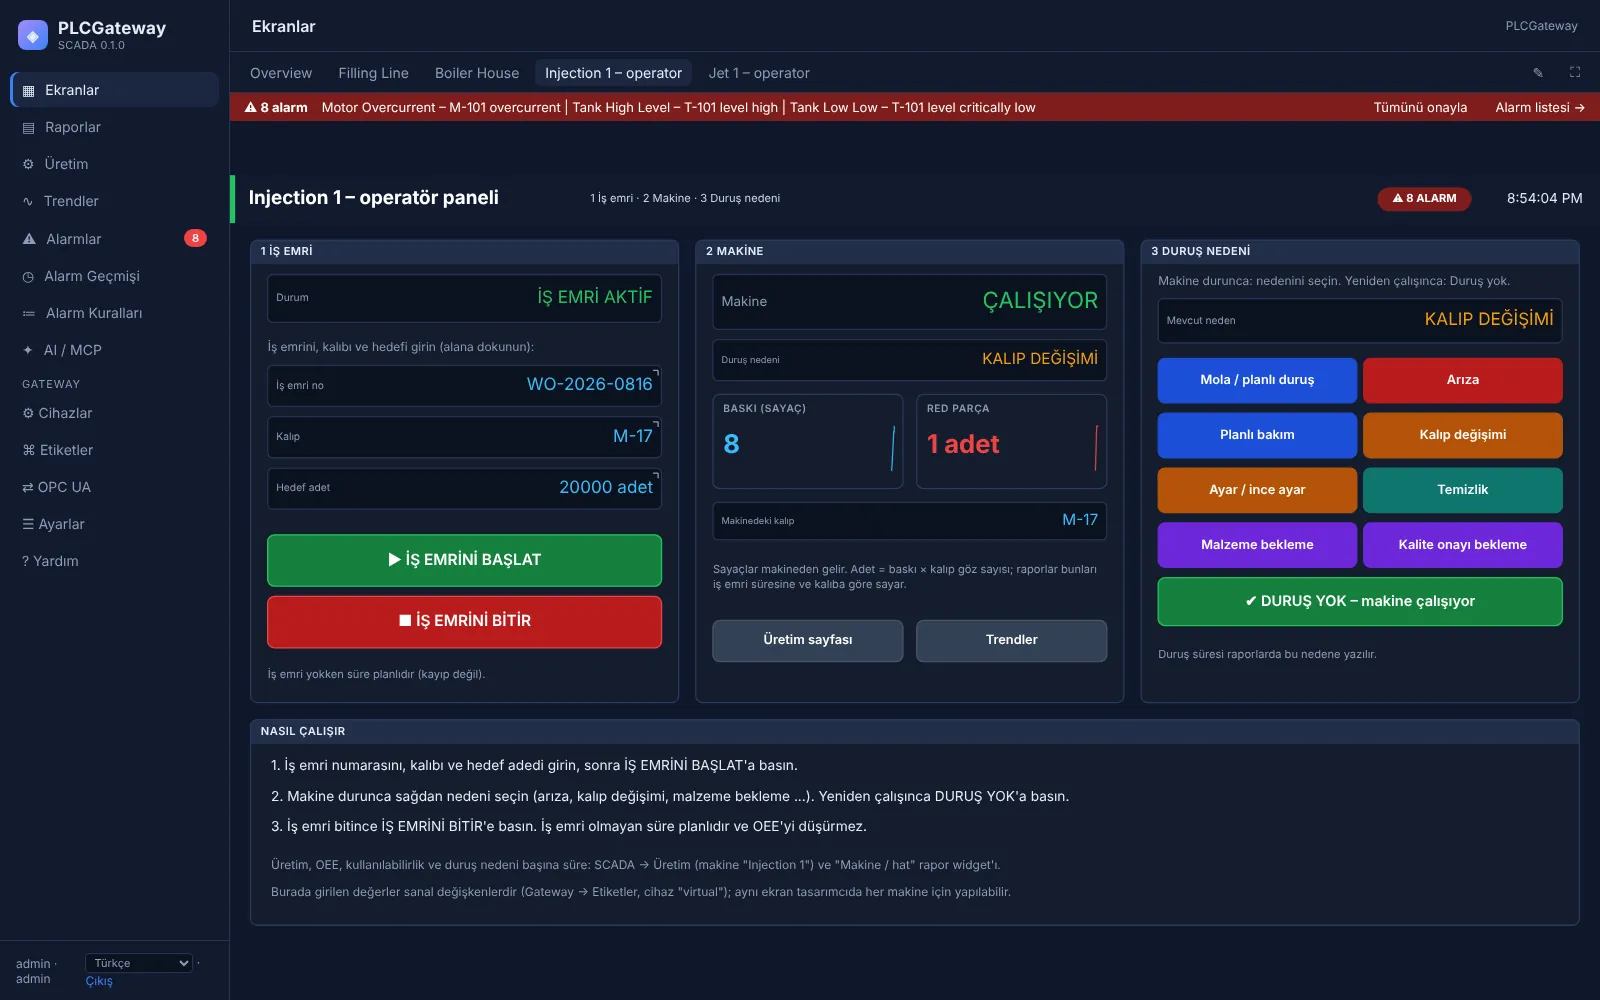
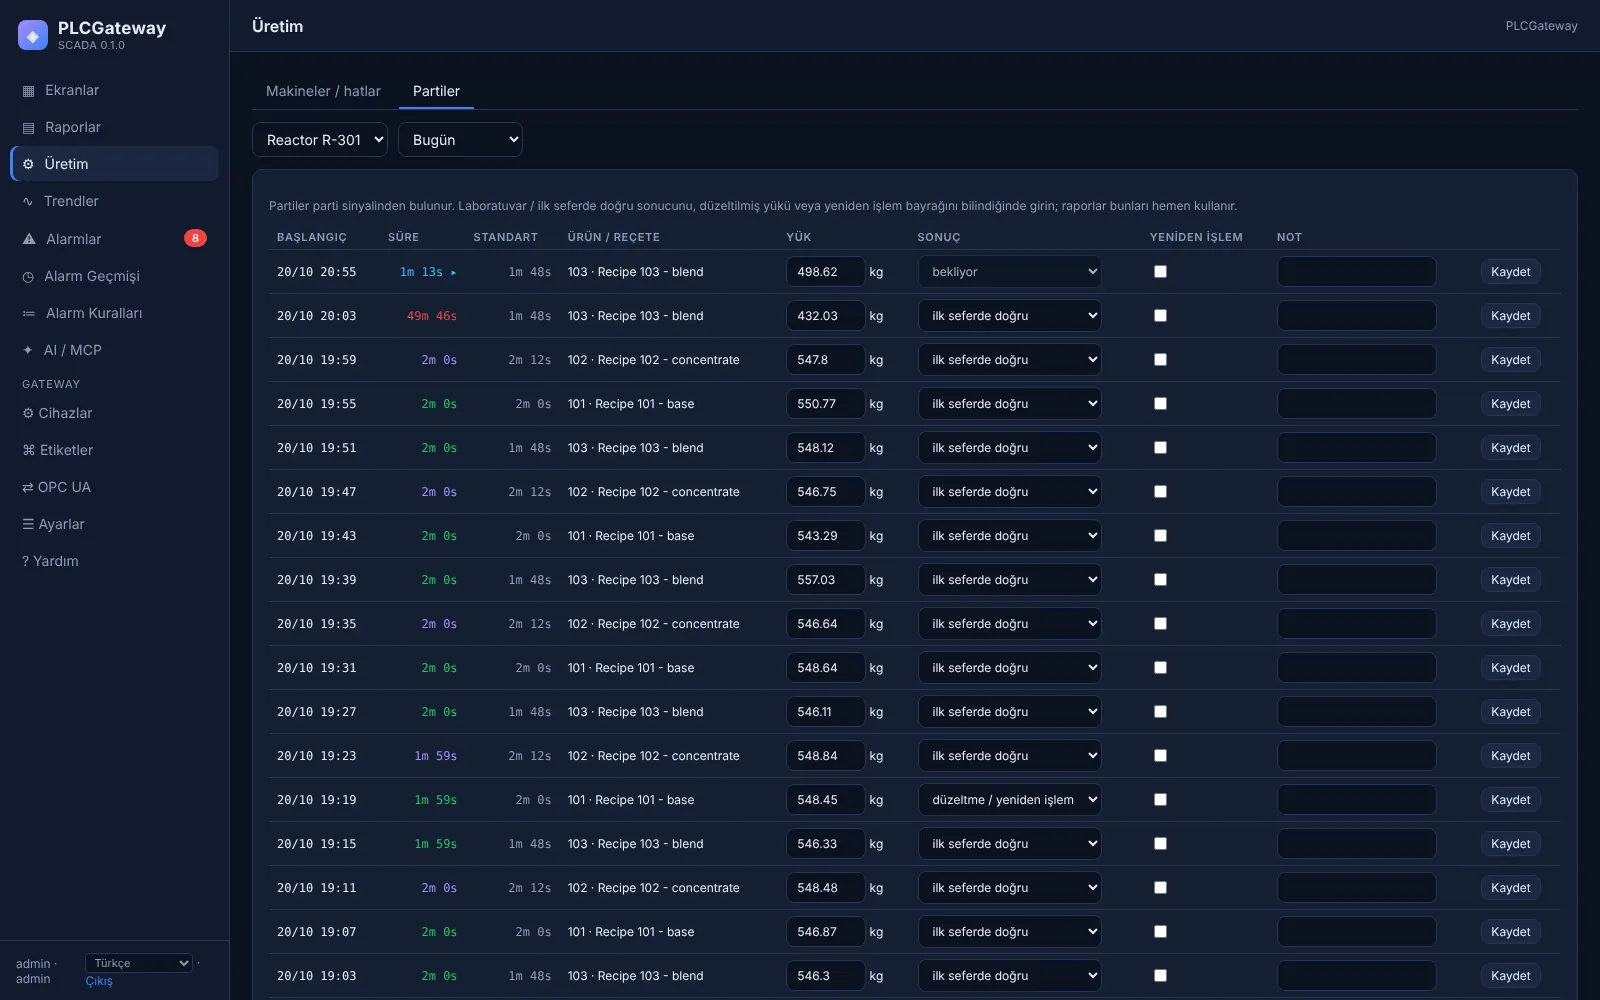
Demoda iki operatör ekranı bulunur. Plastik enjeksiyon makinesinde operatör iş emrini başlatır, makine durduğunda duruş nedenini seçer ve iş emrini bitirir. Boyama makinesinde operatör partileri başlatıp bitirir ve laboratuvar sonucunu girer: ilk seferde doğru veya düzeltme gerekli.
- Arıza, ürün değişimi, ayar, temizlik, bekleme veya planlı duruşa eşlenen duruş nedenleri
- İş emri olmayan süre planlı sayılır
- Laboratuvar sonuçları sonradan Partiler sekmesinde girilir
Göstergeler
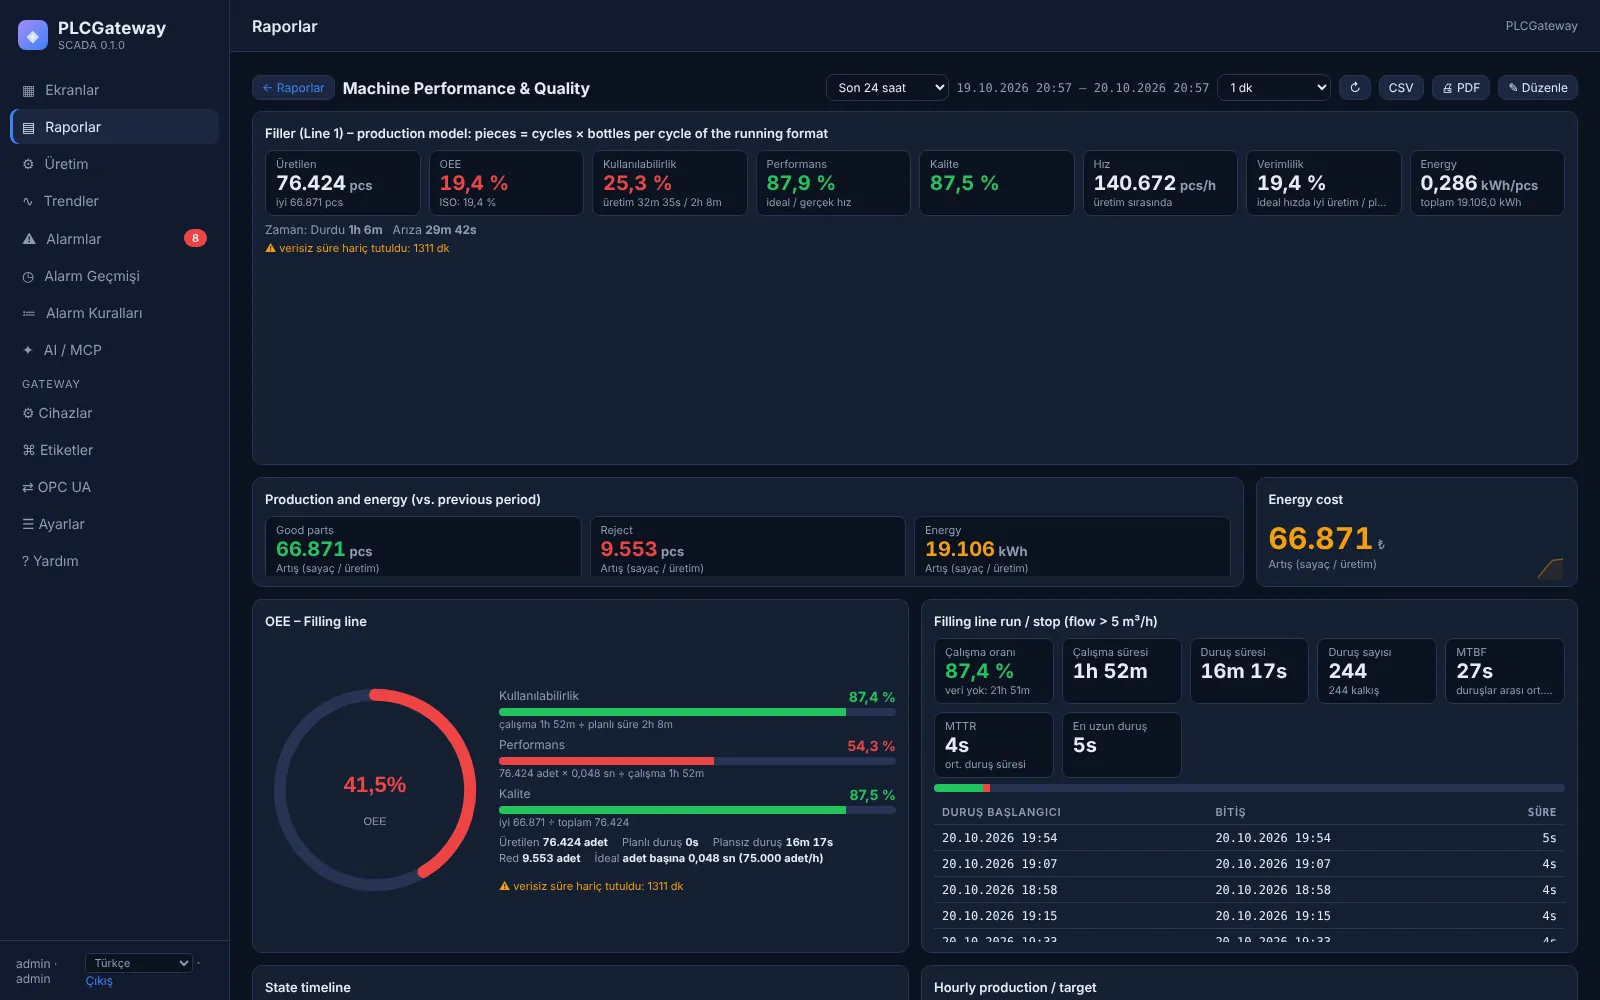
Kullanılabilirlik
Üretim süresi ÷ planlı süre. Ürün değişimi, temizlik veya ayar, her seferinde belirli bir paya kadar planlı sayılabilir; payı aşan süre kayıptır.
Performans
Üretilen miktarın ideal süresi ÷ üretim süresi; partilerde teorik süre ÷ gerçek parti süresi.
Kalite
İyi ÷ üretilen ya da partilerde ilk seferde doğru oranı; sonucu bekleyen laboratuvar sonuçları kötü sayılmaz.
OEE ve ISO 22400 tarzı
Tesisinizin kurallarına göre kullanılabilirlik × performans × kalite; yanında her duruşu kayıp sayan ISO 22400 tarzı bir değer.
Verimlilik ve doluluk
İyi üretimin ideal süresi ÷ planlı süre ve parti yükü ÷ makine kapasitesi.
Birim başına tüketim
Enerji, buhar, su veya gaz üretim birimi başına raporlanır, ör. kg başına kWh.
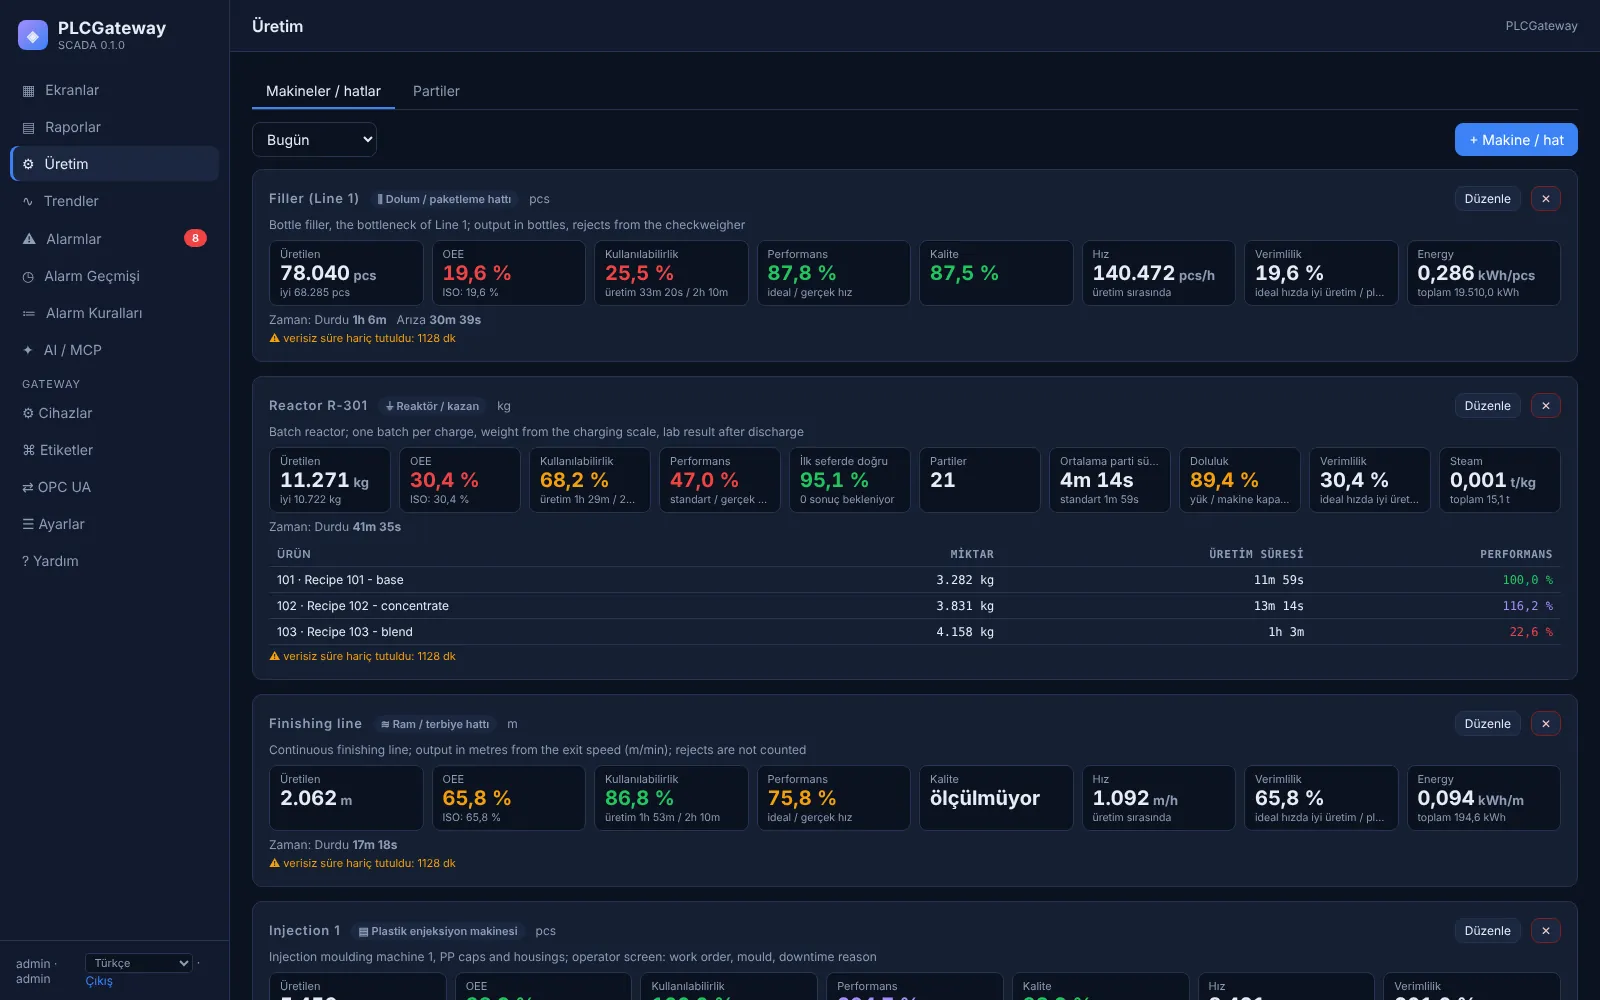
Makine performansı bir bakışta
Üretim sayfası her makineyi bugün, bir vardiya veya herhangi bir zaman aralığı için üretim miktarı, OEE, kullanılabilirlik, performans ve kaliteyle gösterir; rapor widget'ları aynı değerleri saatlik, vardiyalık veya günlük gösterir. Tüm oranlar toplanmış toplamlardan hesaplanır, hiçbir zaman yüzdelerin ortalaması olarak değil.
Üretim ekranları
Bir makineyle gelin, OEE'siyle dönün
Makinenin çalışmayı, üretimi ve kaliteyi hangi sinyallerle bildirdiğini anlatın; değerleri sizin sinyallerinizle gösterelim.