Numărați producția așa cum se face în industria dvs.
Fiecare industrie numără altfel. În PLCGateway SCADA definiți fiecare utilaj sau linie o singură dată, așa cum numără fabrica dvs., manual sau cu un asistent AI; pagina Producție, rapoartele și răspunsurile AI folosesc apoi aceeași definiție.
Trei moduri în care produc utilajele
| Model | Producție | Performanță | Calitate |
|---|---|---|---|
| Numără piese | Cicluri ale utilajului × piese pe ciclu (cuiburile matriței, piese pe cursă, sticle pe ciclu) | Timpul de ciclu ideal față de timpul real | Contor de rebut sau de piese bune |
| Funcționează continuu | O viteză sau un debit integrat în timp (m/min → m, kg/h → kg) ori un contor de lungime / greutate | Viteza reală față de viteza ideală | Calitatea a doua sau cantitatea de rebut |
| Lucrează în șarje | Încărcătura fiecărei șarje (kg de la cântar sau introdus manual) | Durata teoretică (standard) față de durata reală a șarjei | Corect din prima: fără adaos, corecție sau reprocesare |
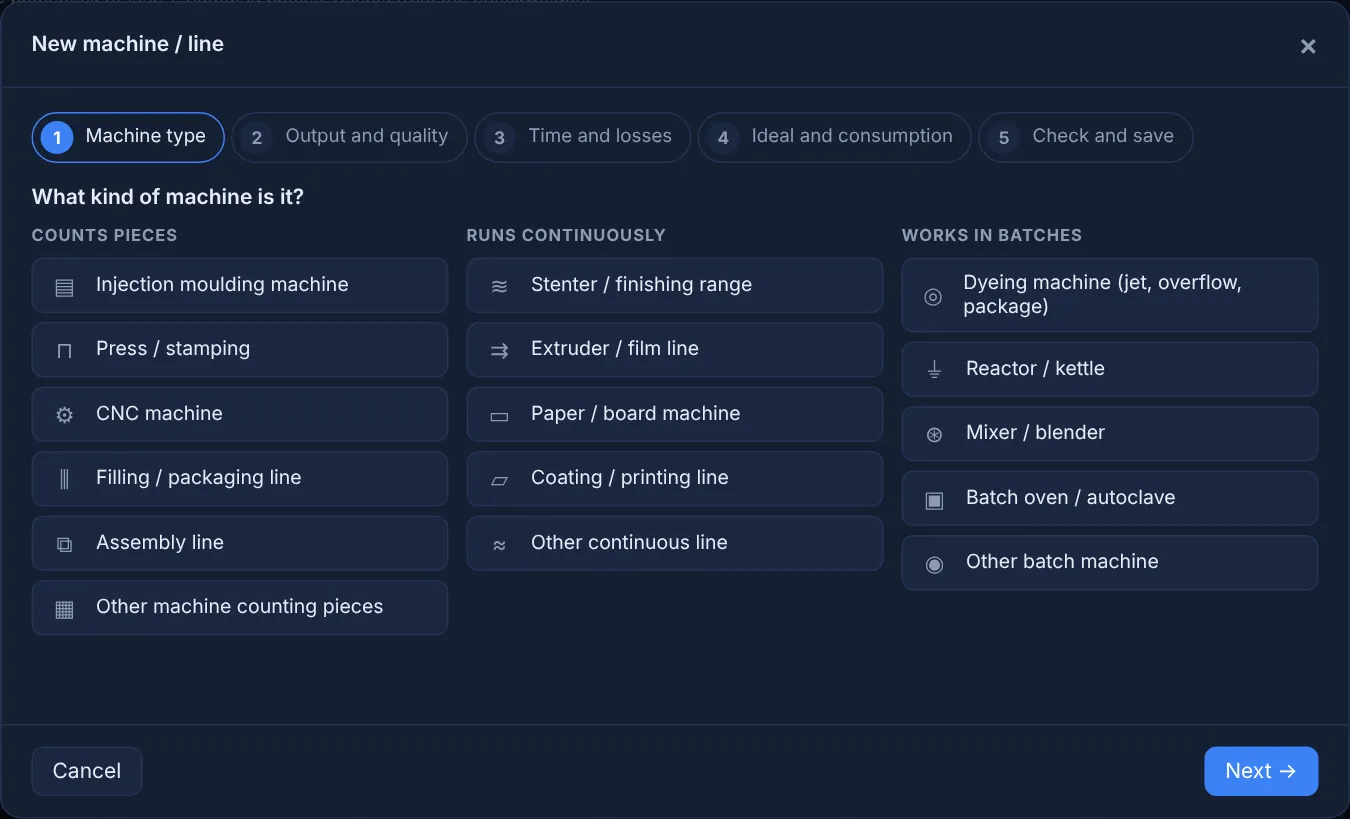
Un editor de utilaje în cinci pași
Tipul utilajului, producție și calitate, timp și pierderi, ideal și consum, verificare. Câmpurile poartă denumirile din meserie: contor de injectări și cuiburi pentru injecția de mase plastice, viteza țesăturii pentru o ramă de uscare-fixare, durata teoretică a rețetei pentru o mașină de vopsit. Un asistent AI poate defini același utilaj pornind de la o conversație.
- Valori alese dintr-o listă cu căutare și citiri în timp real
- Valorile lipsă se creează pe loc ca date introduse de operator
- Ultimele 24 de ore sunt calculate înainte de salvare
Ecrane operator care alimentează indicatorii
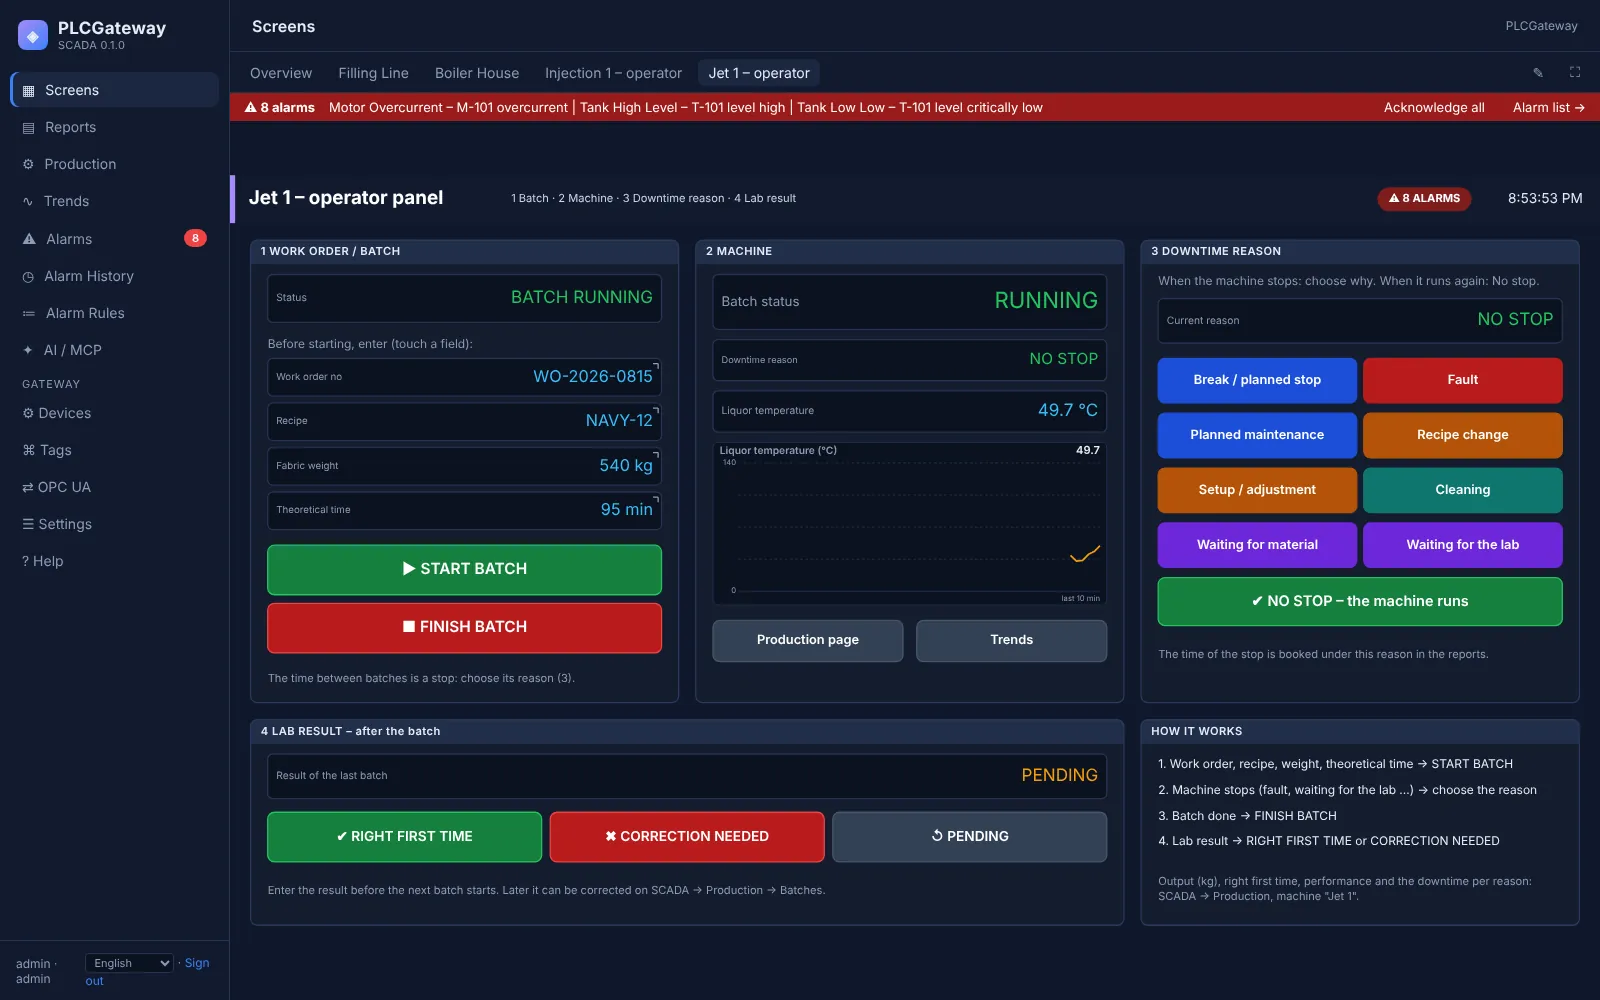
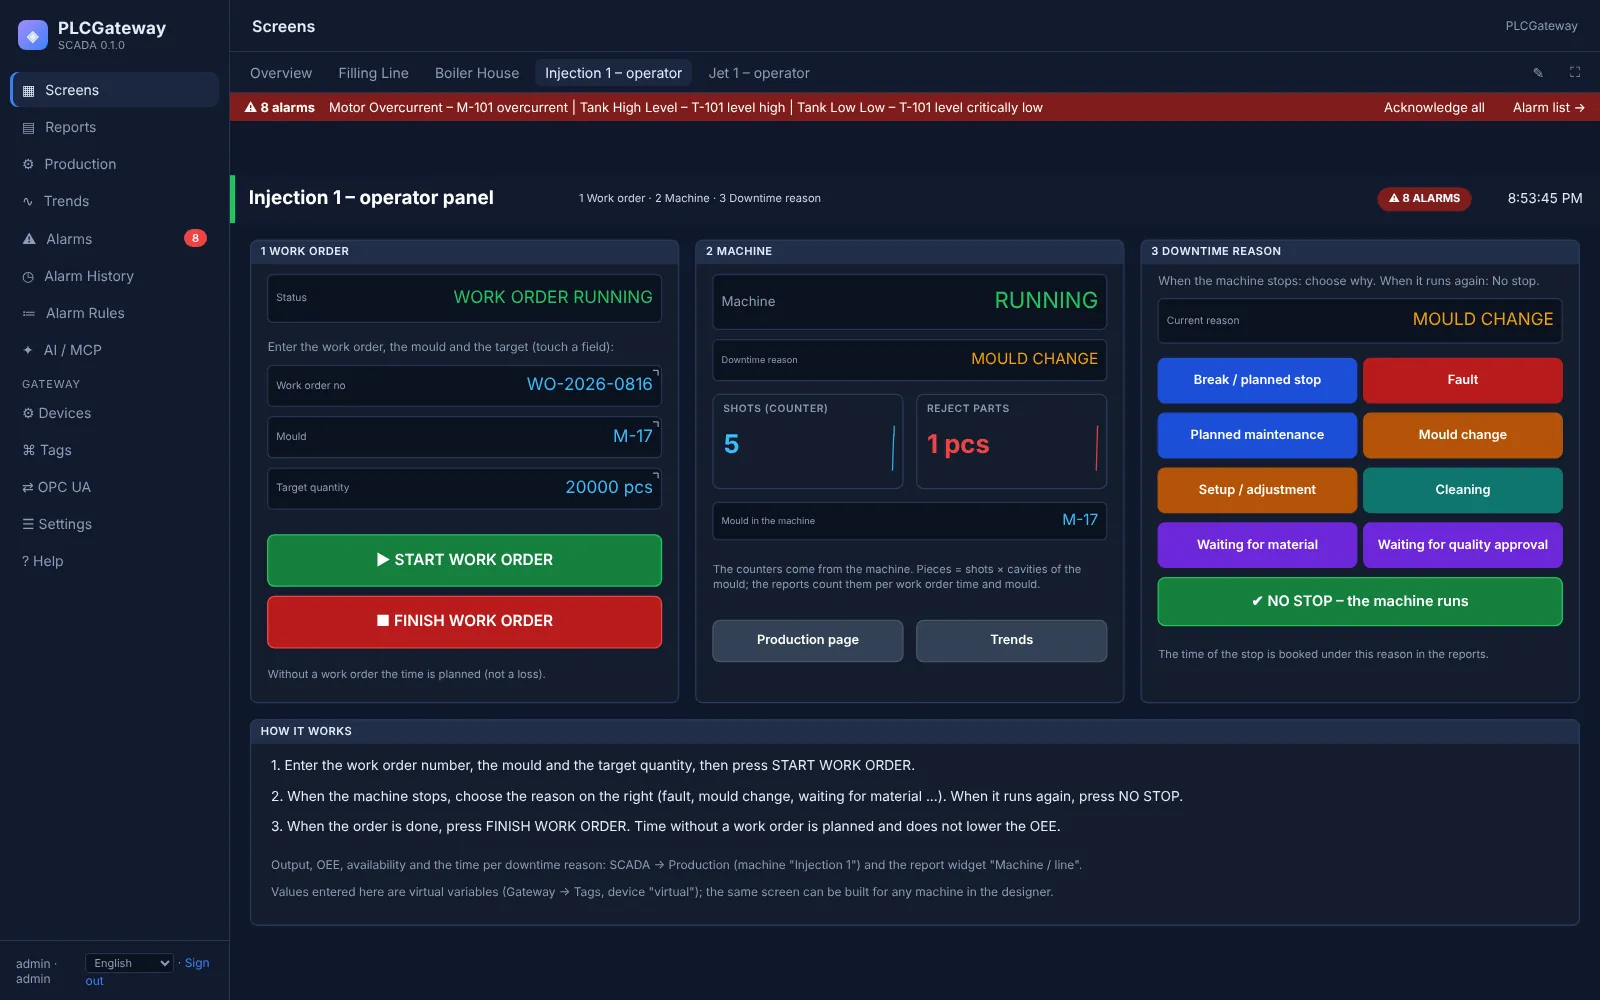
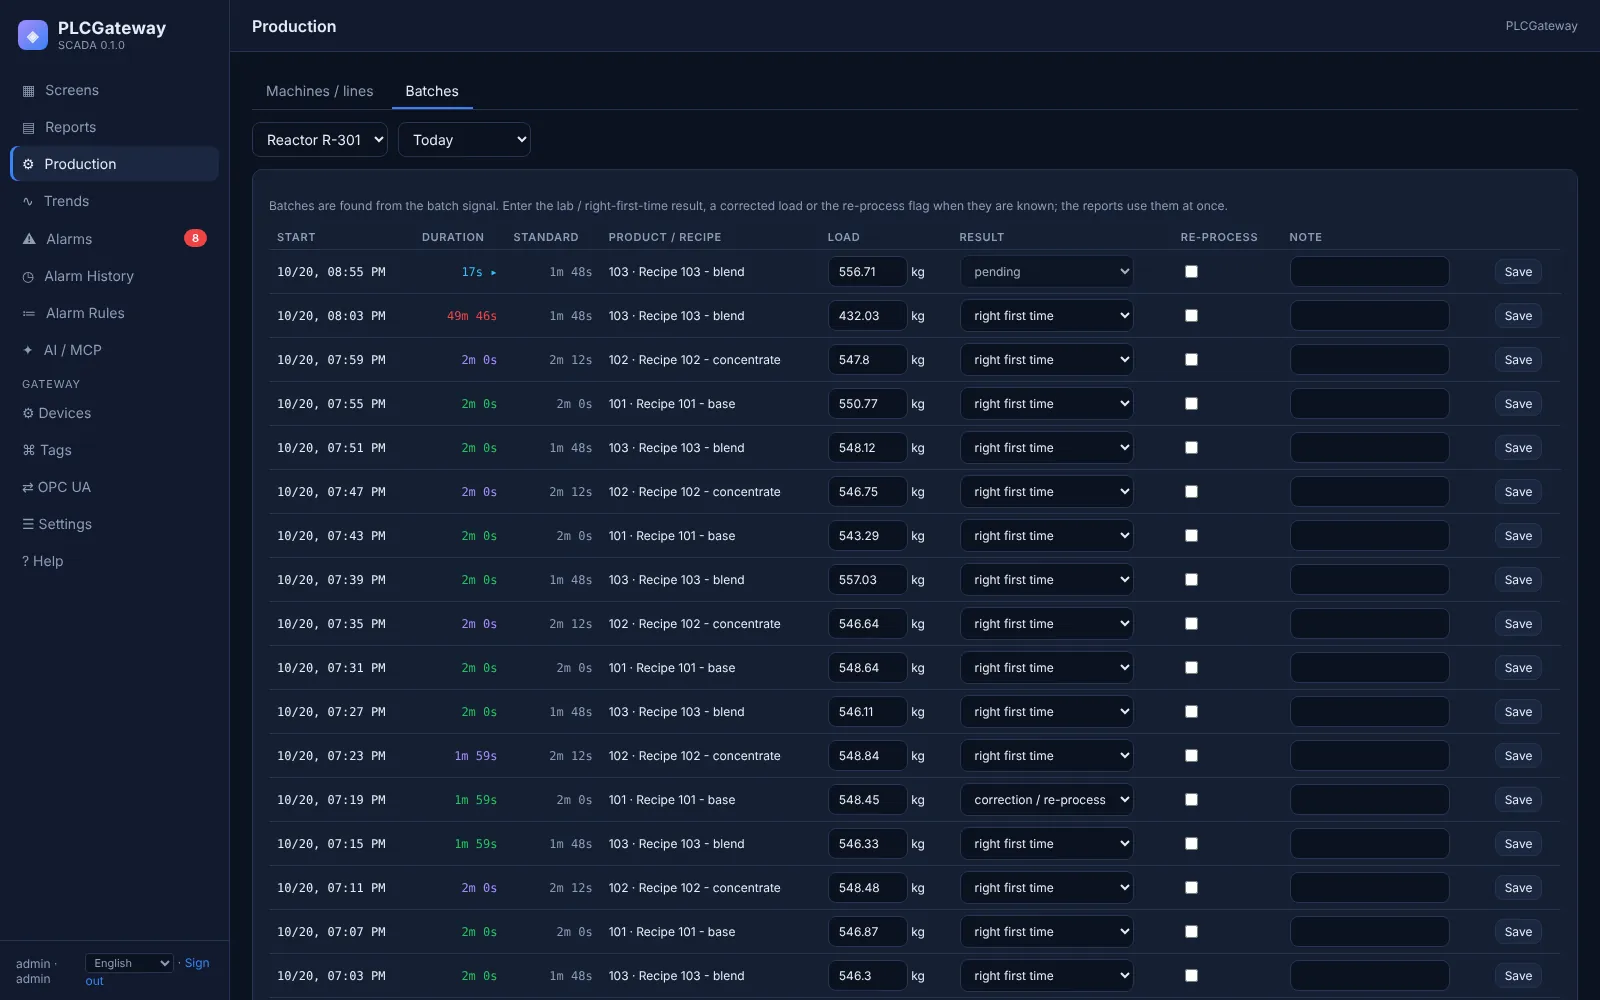
Demo-ul include două ecrane operator. La mașina de injecție, operatorul pornește comanda de lucru, alege motivul opririi când utilajul se oprește și încheie comanda. La mașina de vopsit, operatorul pornește și încheie șarjele și introduce rezultatul de laborator: corect din prima sau necesită corecție.
- Motive de oprire asociate cu defect, schimbare de fabricație, reglaj, curățare, așteptare sau oprire planificată
- Timpul fără comandă de lucru este considerat planificat
- Rezultatele de laborator se introduc ulterior în fila Șarje
Indicatorii
Disponibilitate
Timp de producție ÷ timp planificat. Schimbarea de fabricație, curățarea sau reglajul pot fi planificate până la o toleranță pe fiecare apariție; depășirea este pierdere.
Performanță
Timpul ideal al producției ÷ timpul de producție; pentru șarje, durata teoretică ÷ durata reală a șarjei.
Calitate
Bune ÷ produse sau, pentru șarje, corect din prima; rezultatele de laborator în așteptare nu sunt considerate rebut.
OEE și stil ISO 22400
Disponibilitate × performanță × calitate după regulile fabricii dvs., cu o valoare în stil ISO 22400 care consideră orice oprire o pierdere.
Eficiență și grad de încărcare
Timpul ideal al producției bune ÷ timpul planificat, și încărcătura șarjei ÷ capacitatea utilajului.
Consum specific
Energie, abur, apă sau gaz raportate pe unitatea de producție, de ex. kWh pe kg.
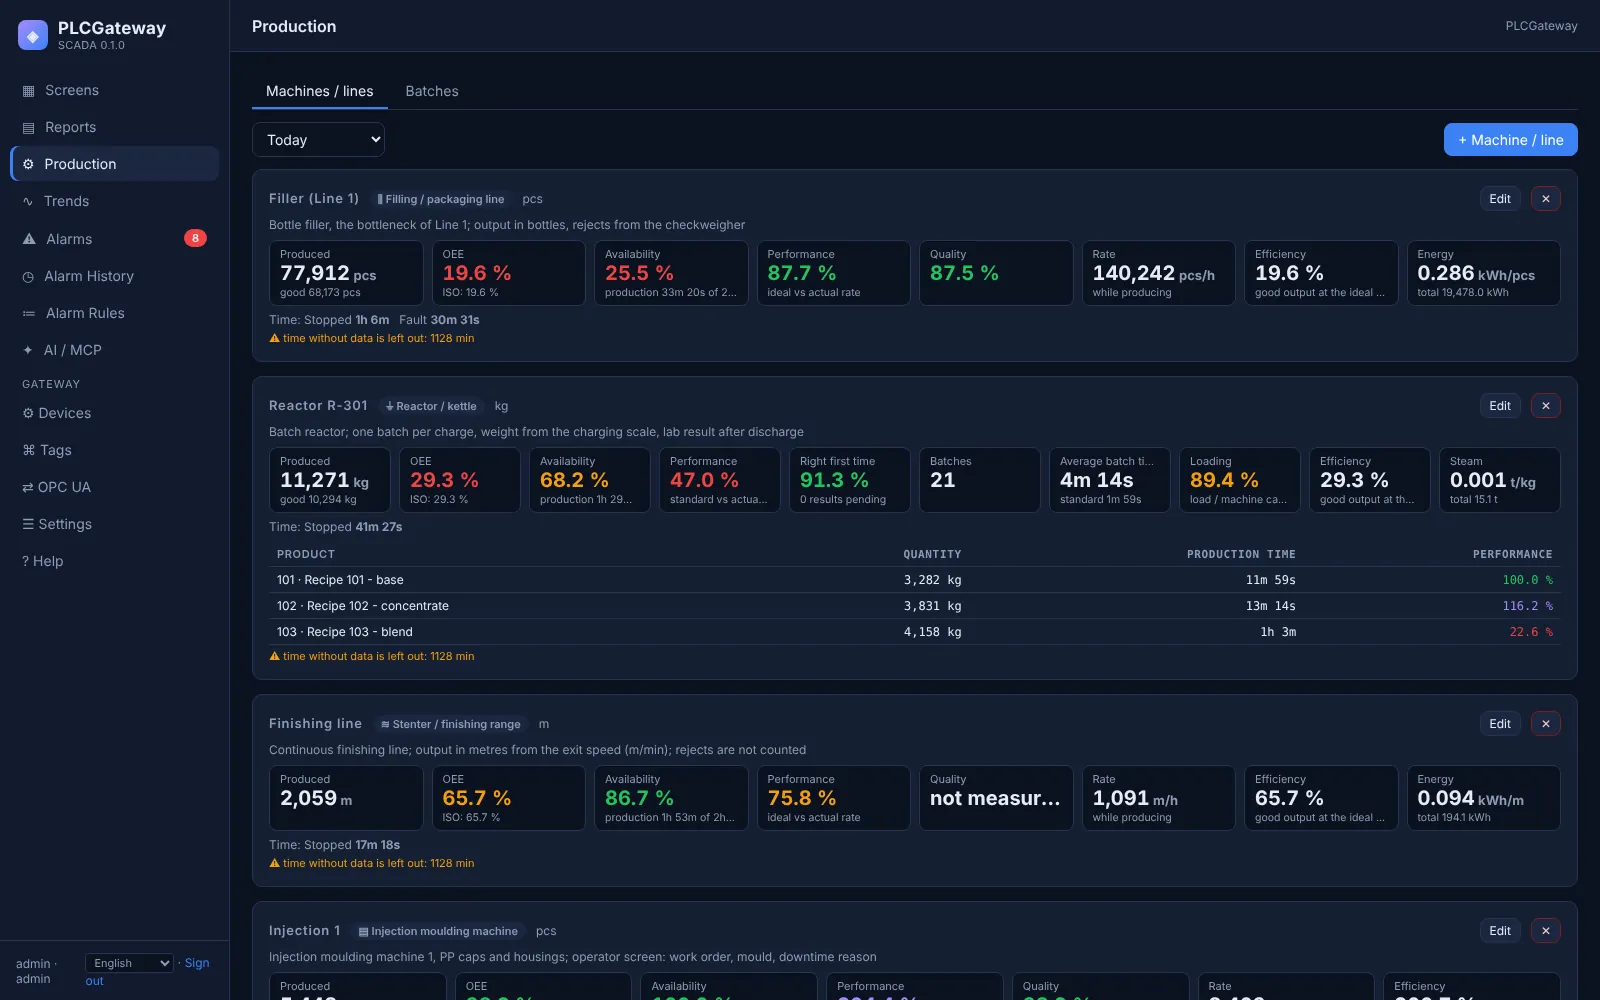
Performanța utilajelor dintr-o privire
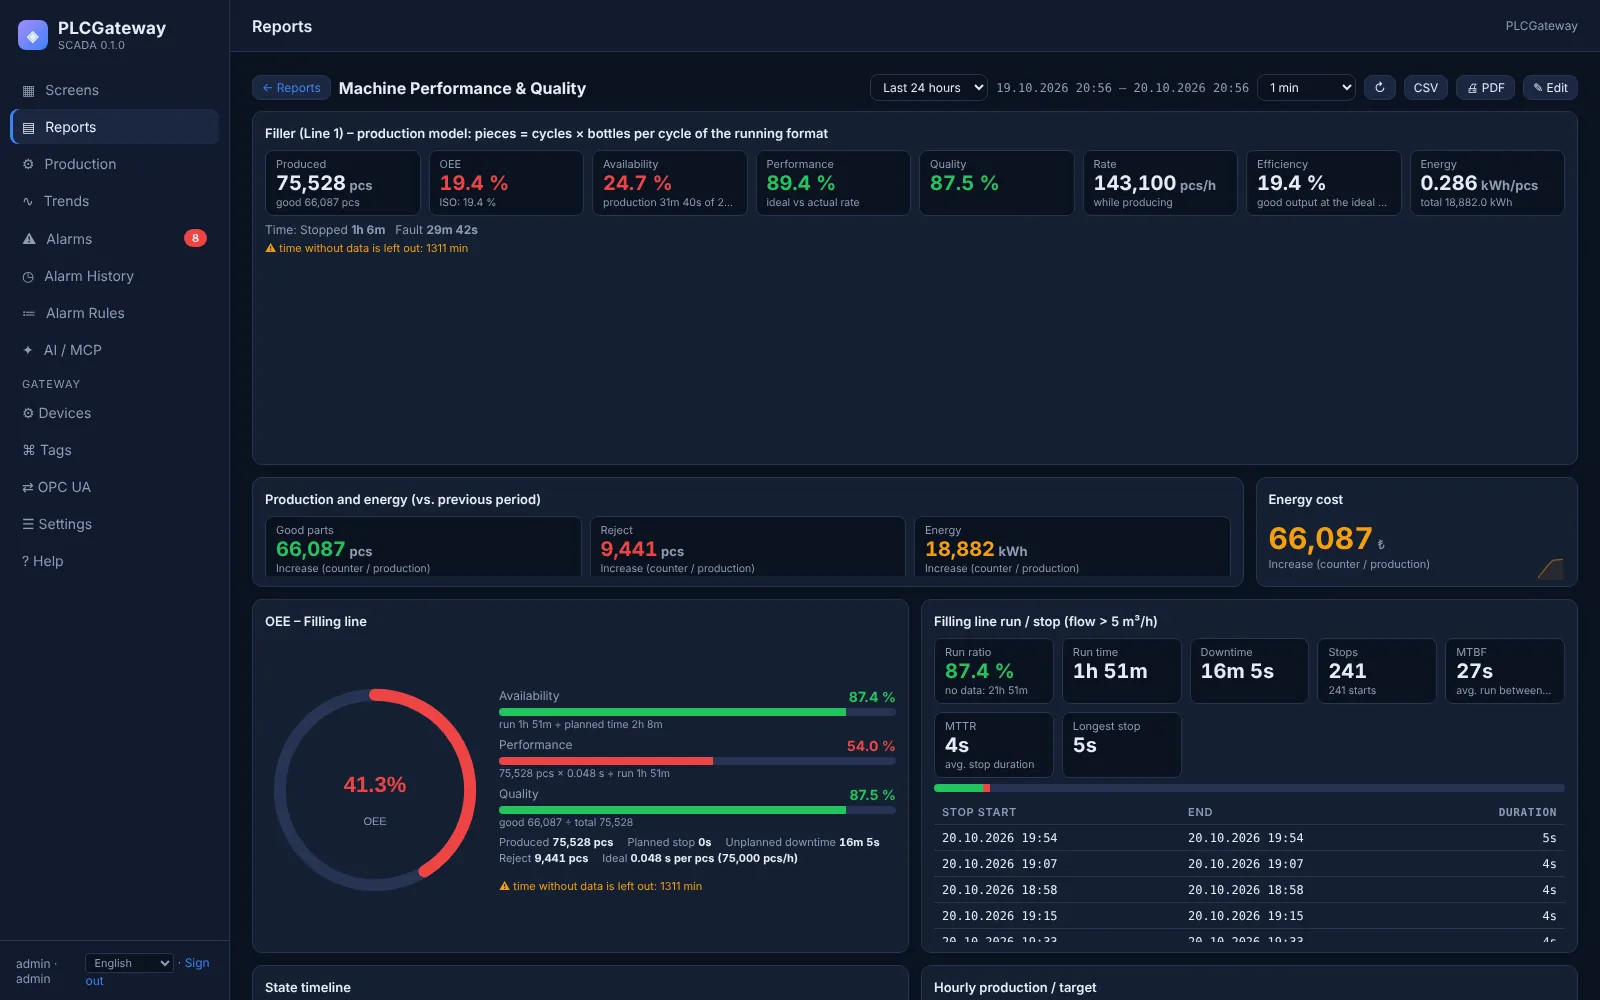
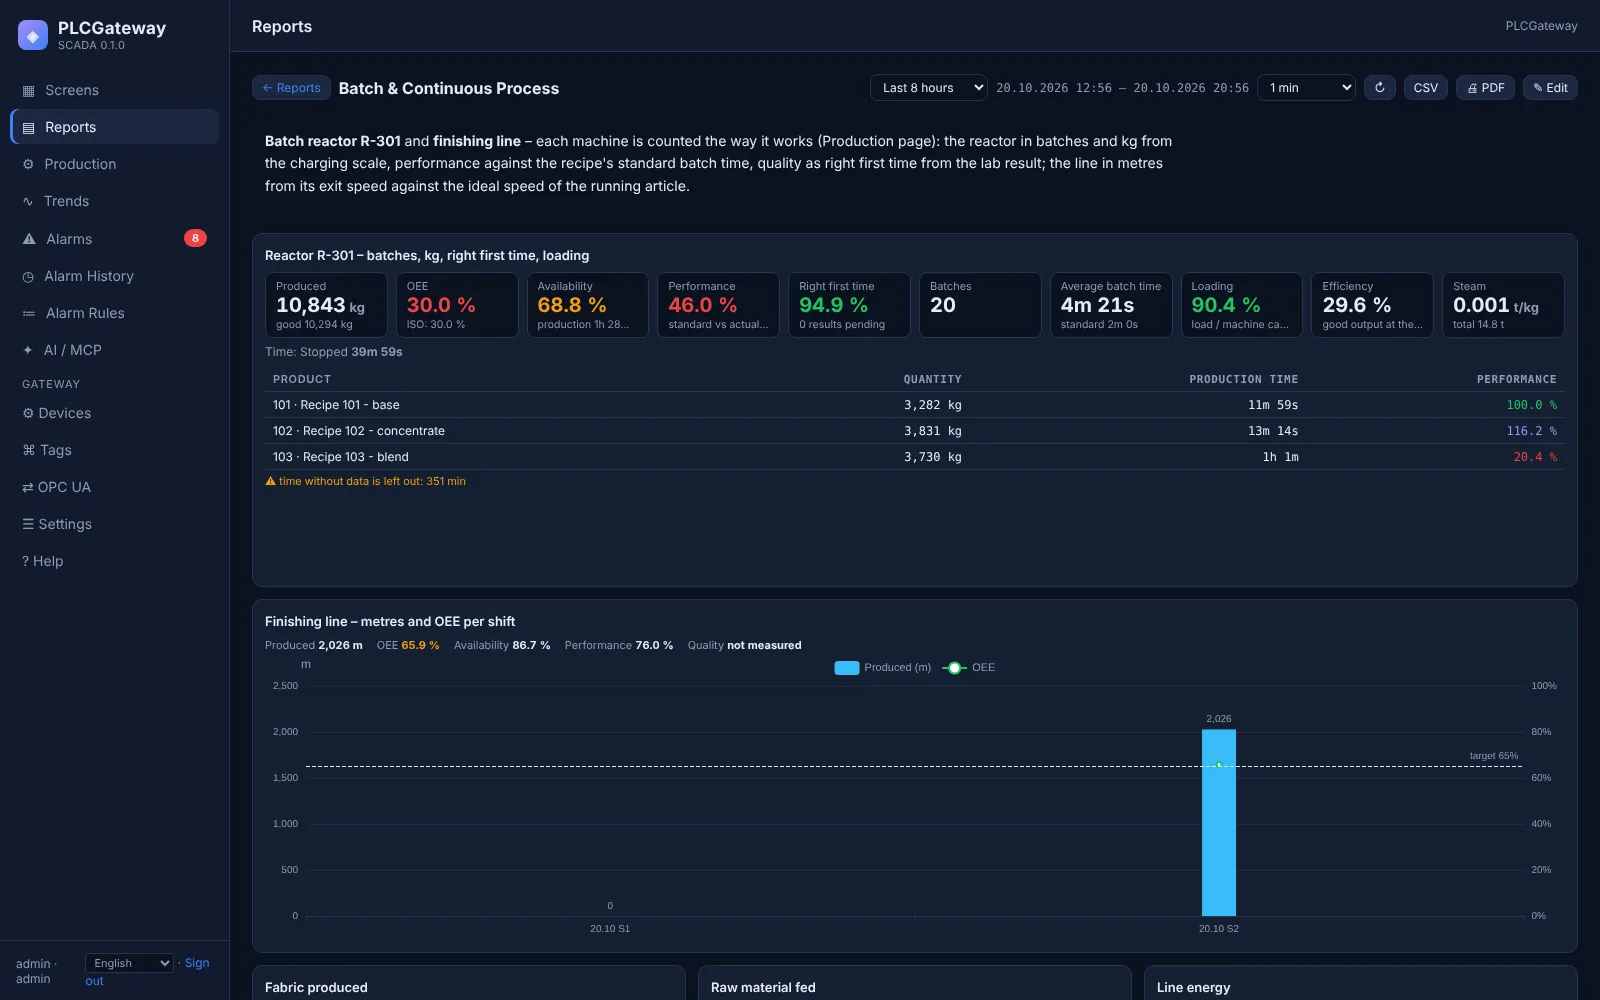
Pagina Producție afișează fiecare utilaj cu producția, OEE, disponibilitatea, performanța și calitatea pentru ziua curentă, o tură sau orice interval; widgeturile din rapoarte arată aceleași valori pe oră, tură sau zi. Toate raporturile sunt calculate din totaluri însumate, niciodată ca medie a procentelor.
Ecrane de producție
Aduceți un utilaj, plecați cu OEE-ul lui
Spuneți-ne cum semnalizează utilajul funcționarea, producția și calitatea; vă arătăm indicatorii cu semnalele dvs.