Conte a produção do jeito que o seu setor conta
Cada setor conta de um jeito. No PLCGateway SCADA, você define cada máquina ou linha uma única vez, do jeito que a sua planta conta, manualmente ou com um assistente de IA; a página Produção, os relatórios e as respostas da IA passam a usar a mesma definição.
Três formas de as máquinas produzirem
| Modelo | Produção | Desempenho | Qualidade |
|---|---|---|---|
| Conta peças | Ciclos da máquina × peças por ciclo (cavidades do molde, peças por golpe, garrafas por ciclo) | Tempo de ciclo ideal vs. o tempo real | Contador de refugo ou de peças boas |
| Opera de forma contínua | Uma velocidade ou taxa integrada no tempo (m/min → m, kg/h → kg) ou um contador de comprimento / peso | Velocidade real vs. a velocidade ideal | Quantidade de segunda qualidade ou de refugo |
| Trabalha em lotes | A carga de cada lote (kg de uma balança ou digitados) | Tempo teórico (padrão) vs. o tempo real do lote | Certo na primeira vez: sem adição, correção ou reprocesso |
Um editor de máquinas em cinco etapas
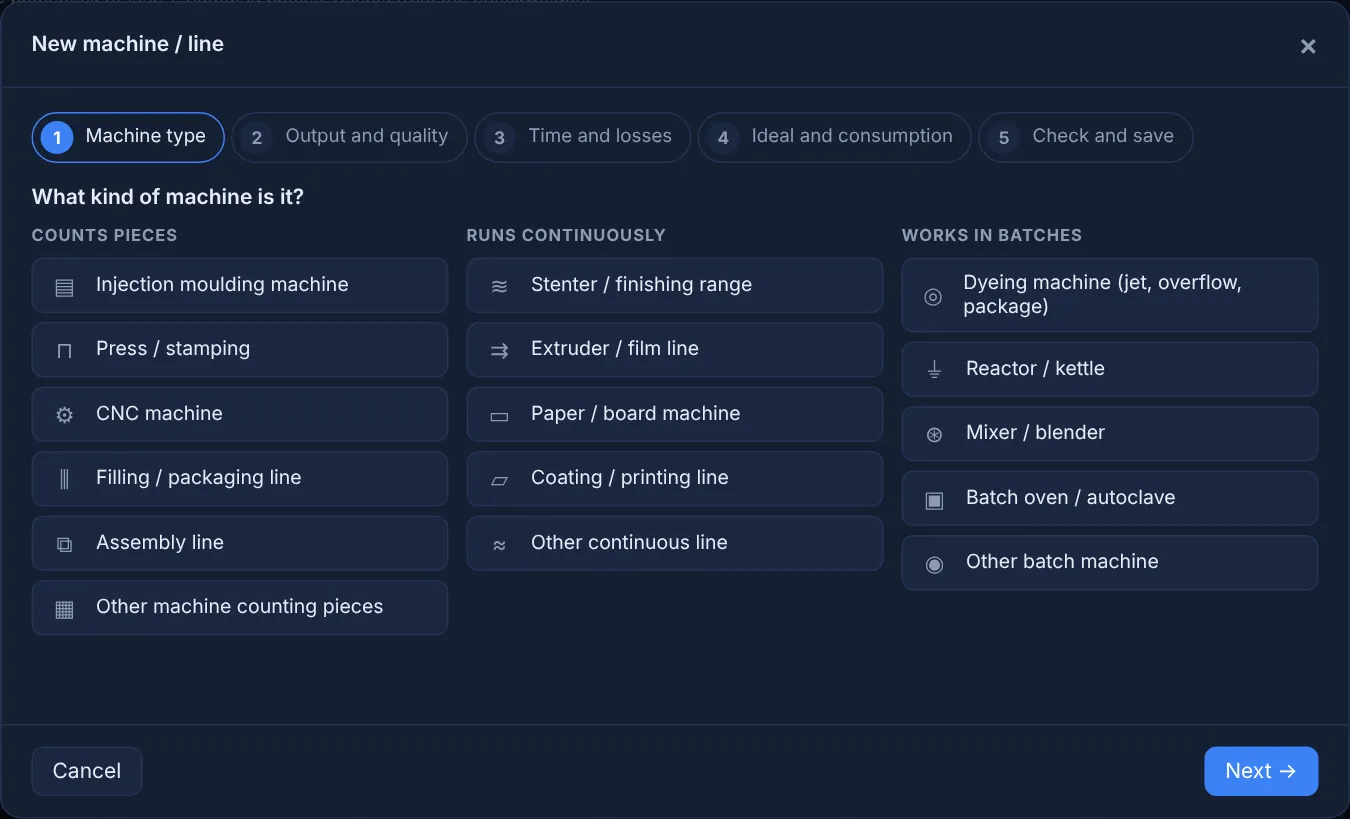
Tipo de máquina, produção e qualidade, tempo e perdas, ideal e consumo, verificação. Os campos têm os nomes usados em cada setor: contador de injeções e cavidades para injetoras, velocidade do tecido para uma rama, tempo teórico da receita para uma máquina de tingimento. Um assistente de IA pode definir a mesma máquina a partir de uma conversa.
- Valores escolhidos em uma lista pesquisável com leituras ao vivo
- Valores ausentes criados na hora como entradas do operador
- Cálculo das últimas 24 horas antes de salvar
Telas do operador que alimentam os números
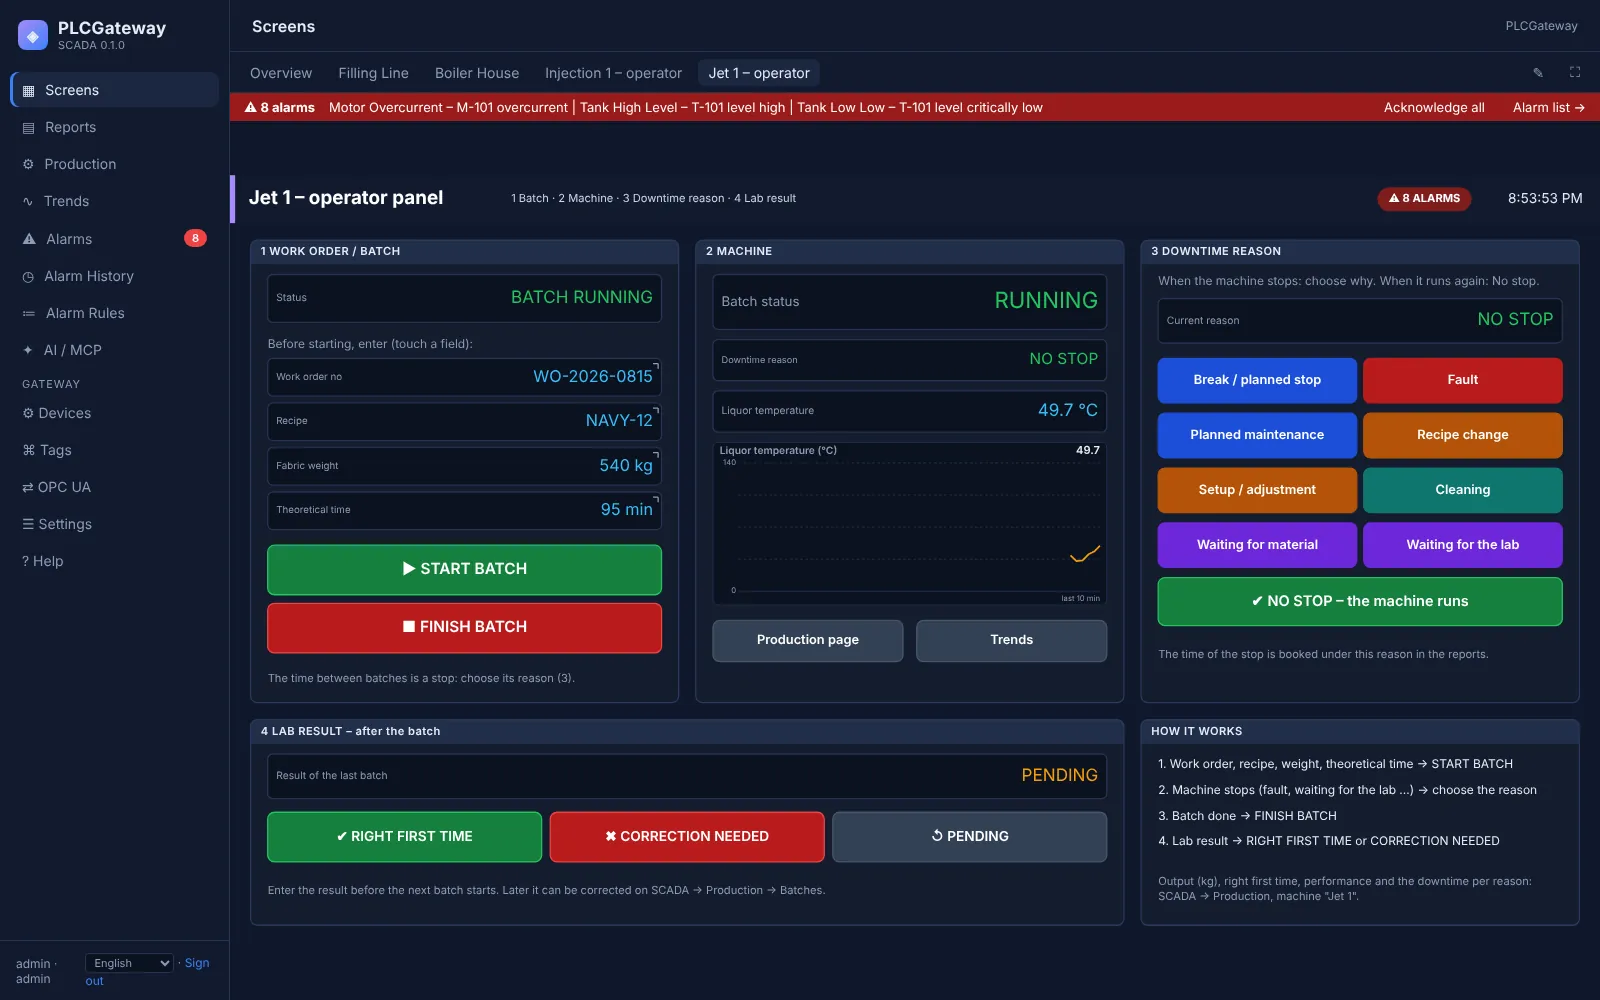
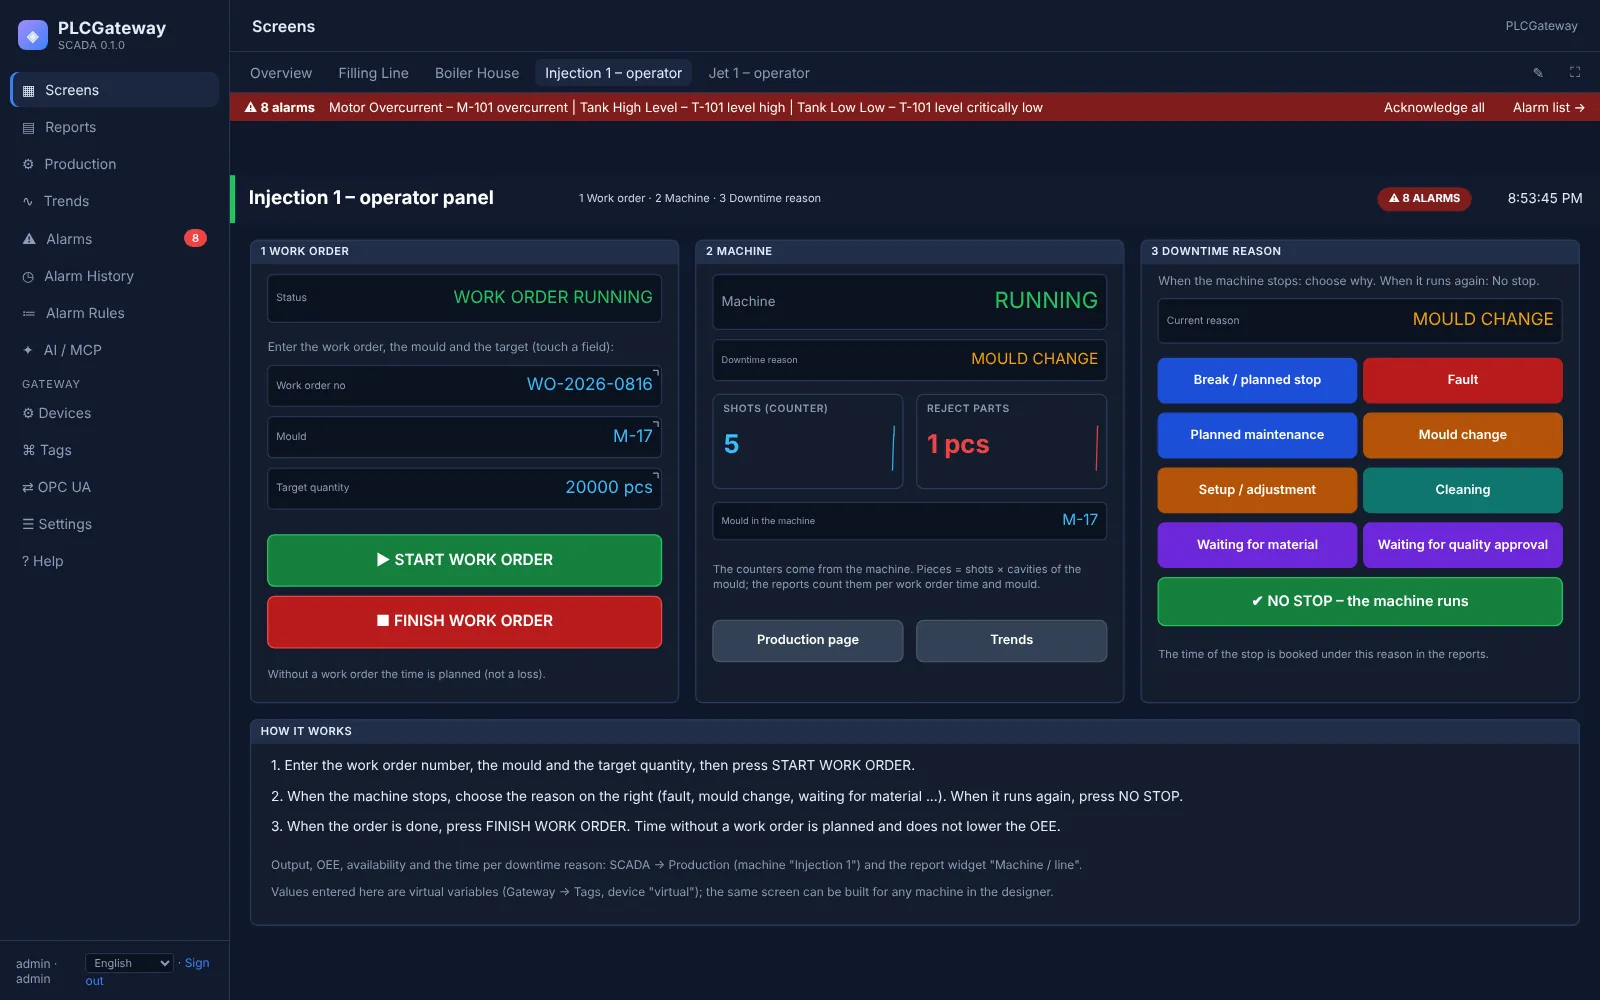
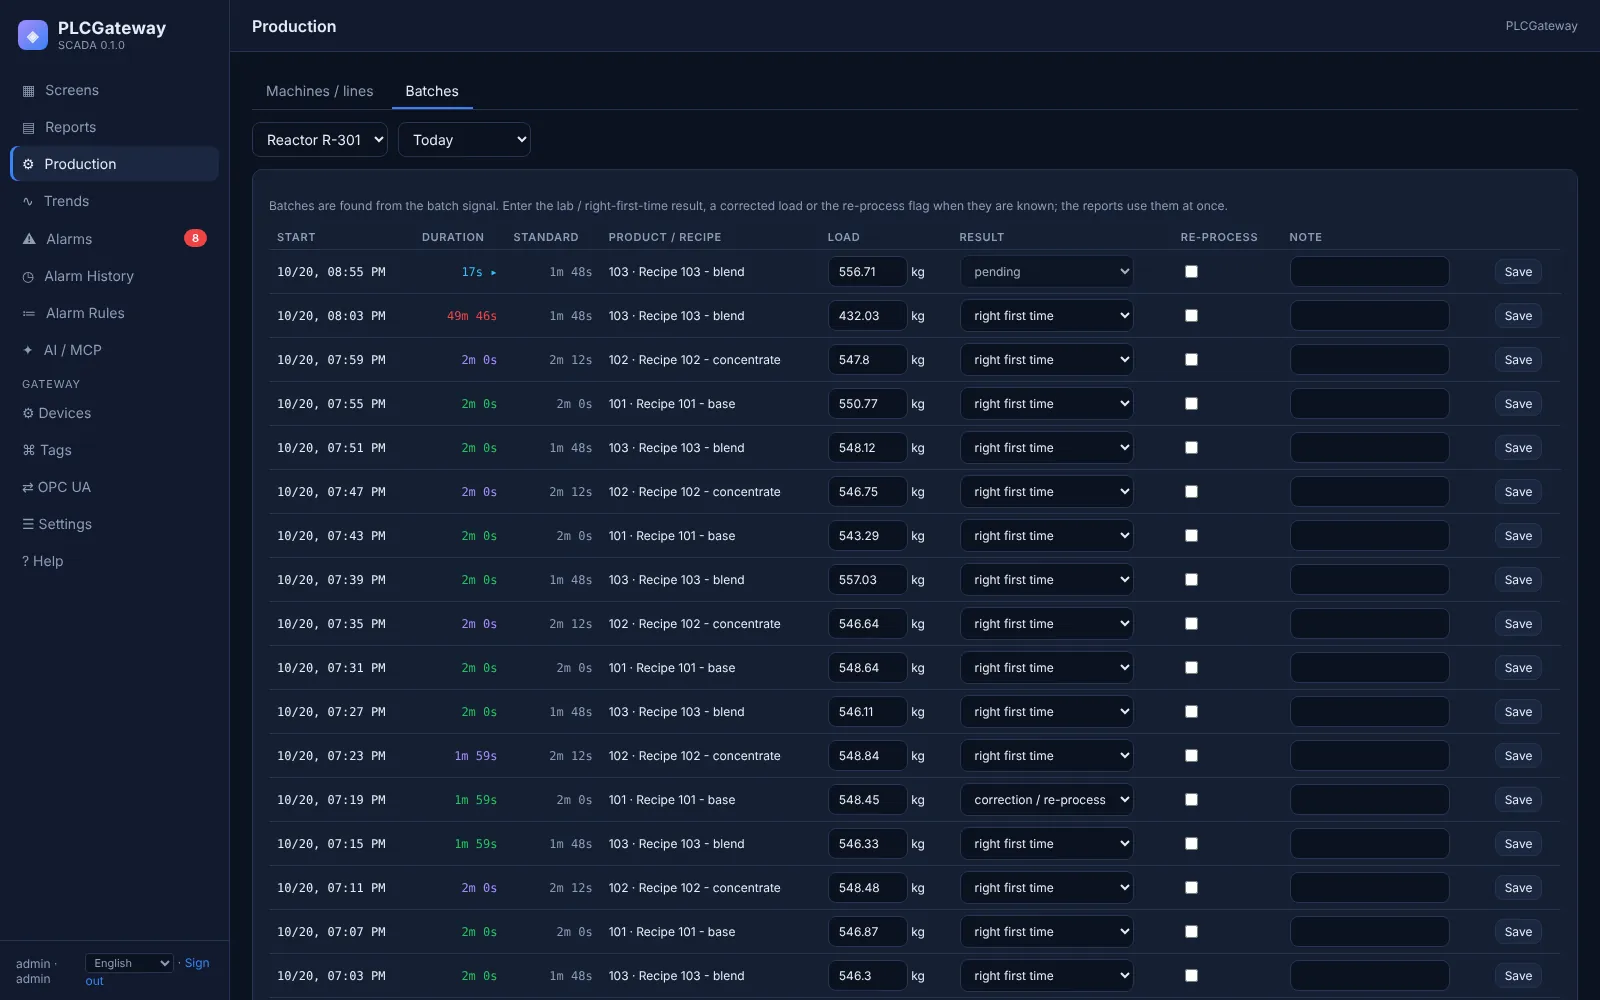
A demonstração inclui duas telas do operador. Na injetora, o operador inicia a ordem de produção, escolhe o motivo de parada quando a máquina para e encerra a ordem. Na máquina de tingimento, o operador inicia e encerra os lotes e informa o resultado do laboratório: certo na primeira vez ou correção necessária.
- Motivos de parada mapeados para falha, troca de produto, preparação, limpeza, espera ou parada planejada
- Tempo sem ordem de produção contado como planejado
- Resultados de laboratório informados depois na aba Lotes
Os indicadores
Disponibilidade
Tempo de produção ÷ tempo planejado. Troca de produto, limpeza ou preparação podem ser planejadas até uma tolerância por ocorrência; o excedente é perda.
Desempenho
Tempo ideal da produção ÷ tempo de produção; para lotes, tempo teórico ÷ tempo real do lote.
Qualidade
Boas ÷ produzidas, ou “certo na primeira vez” para lotes; resultados de laboratório pendentes não contam como ruins.
OEE e estilo ISO 22400
Disponibilidade × desempenho × qualidade pelas regras da sua planta, com um valor no estilo ISO 22400 que conta toda parada como perda.
Eficiência e carregamento
Tempo ideal da produção boa ÷ tempo planejado, e carga do lote ÷ capacidade da máquina.
Consumo por unidade
Energia, vapor, água ou gás reportados por unidade produzida, p. ex. kWh por kg.
O desempenho das máquinas em um relance
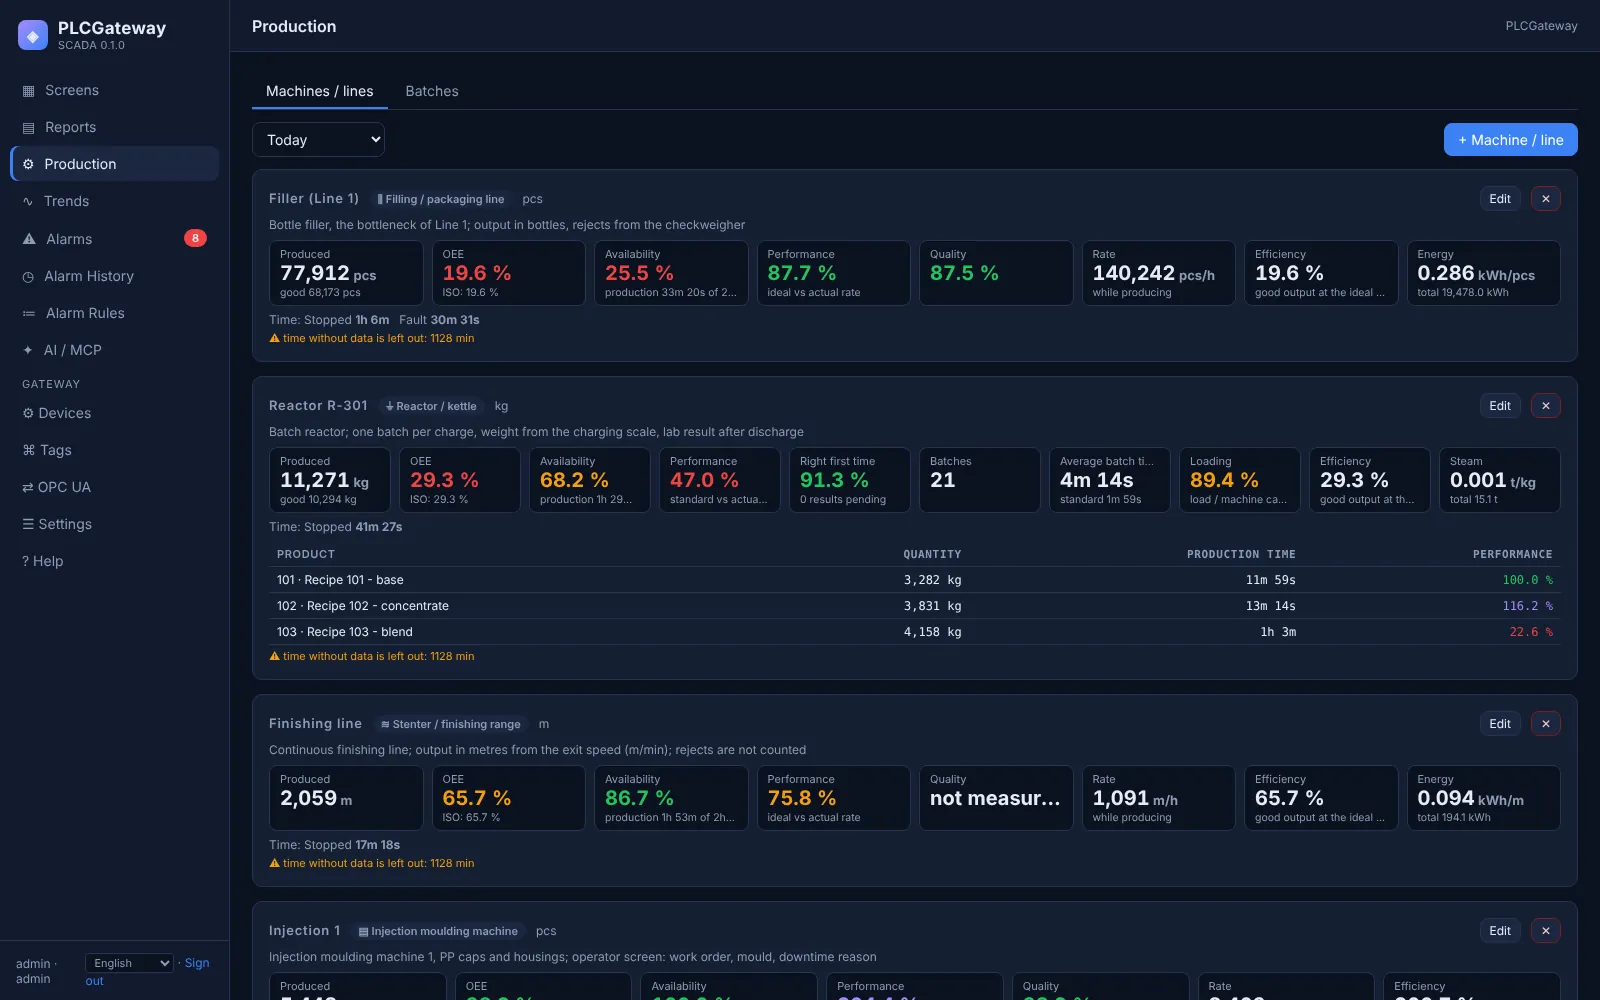
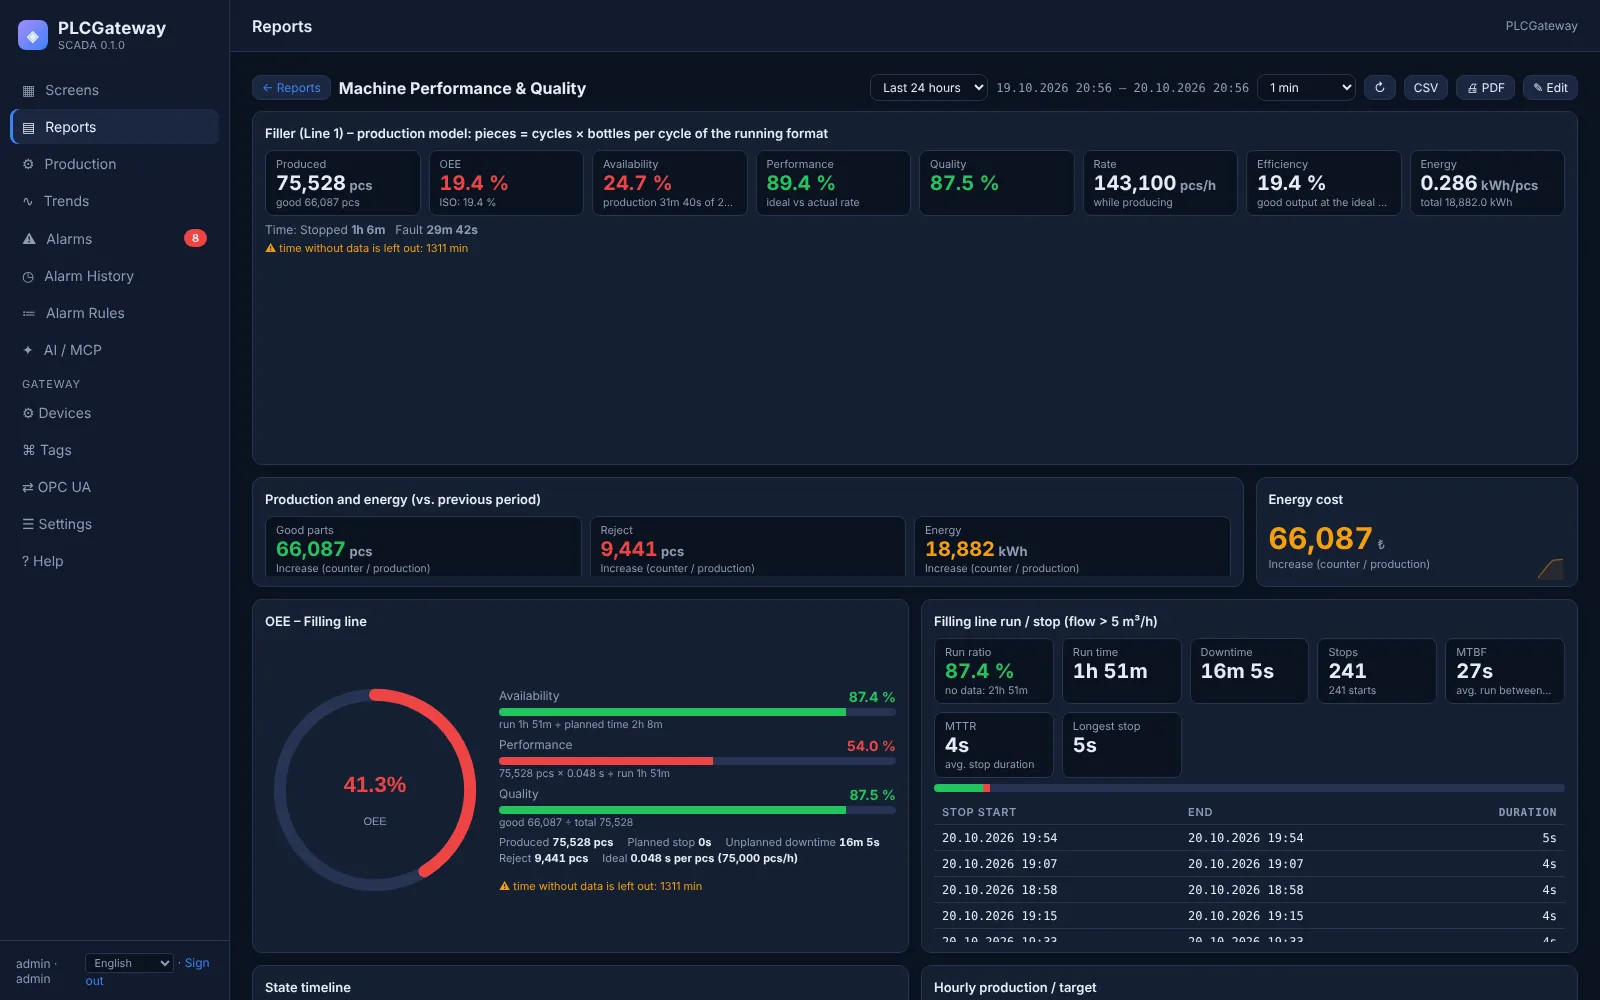
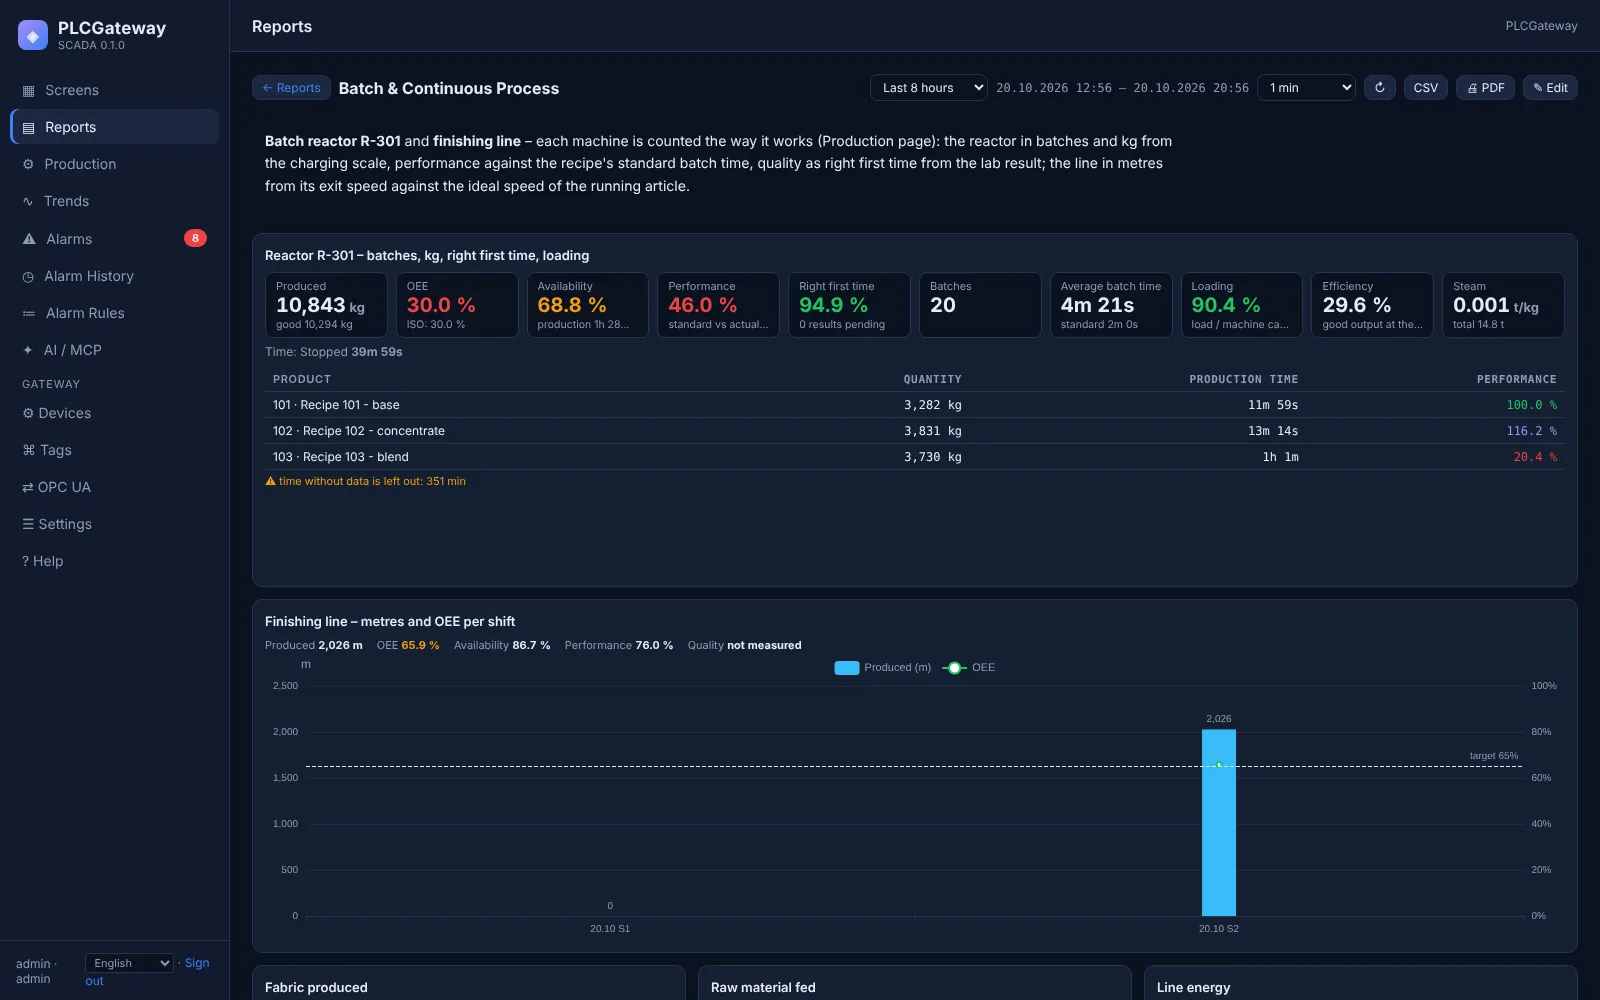
A página Produção mostra cada máquina com produção, OEE, disponibilidade, desempenho e qualidade de hoje, de um turno ou de qualquer intervalo; os widgets de relatório mostram os mesmos valores por hora, turno ou dia. Todos os índices são calculados a partir de totais somados, nunca como média de porcentagens.
Telas de produção
Traga uma máquina e saia com o OEE dela
Conte como a máquina sinaliza operação, produção e qualidade; vamos mostrar os números com os seus sinais.