Produktion so zählen, wie Ihre Branche es tut
Jede Branche zählt anders. In PLCGateway SCADA definieren Sie jede Maschine oder Linie einmal, so wie Ihr Standort sie zählt, von Hand oder mit einem KI-Assistenten; die Seite Produktion, die Berichte und die KI-Antworten verwenden dann dieselbe Definition.
Drei Arten, wie Maschinen produzieren
| Modell | Ausbringung | Leistung | Qualität |
|---|---|---|---|
| Zählt Stück | Maschinentakte × Stück pro Takt (Kavitäten des Werkzeugs, Teile pro Hub, Flaschen pro Takt) | Ideale Taktzeit gegenüber der tatsächlichen Zeit | Ausschuss- oder Gutteilzähler |
| Läuft kontinuierlich | Eine Geschwindigkeit oder Rate über die Zeit (m/min → m, kg/h → kg) oder ein Längen- / Gewichtszähler | Tatsächliche Geschwindigkeit gegenüber der Idealgeschwindigkeit | Zweite-Wahl- oder Ausschussmenge |
| Arbeitet in Chargen | Die Beladung jeder Charge (kg von einer Waage oder per Eingabe) | Soll- (Standard-)Zeit gegenüber der tatsächlichen Chargendauer | Auf Anhieb richtig: kein Nachsatz, keine Korrektur, keine Nacharbeit |
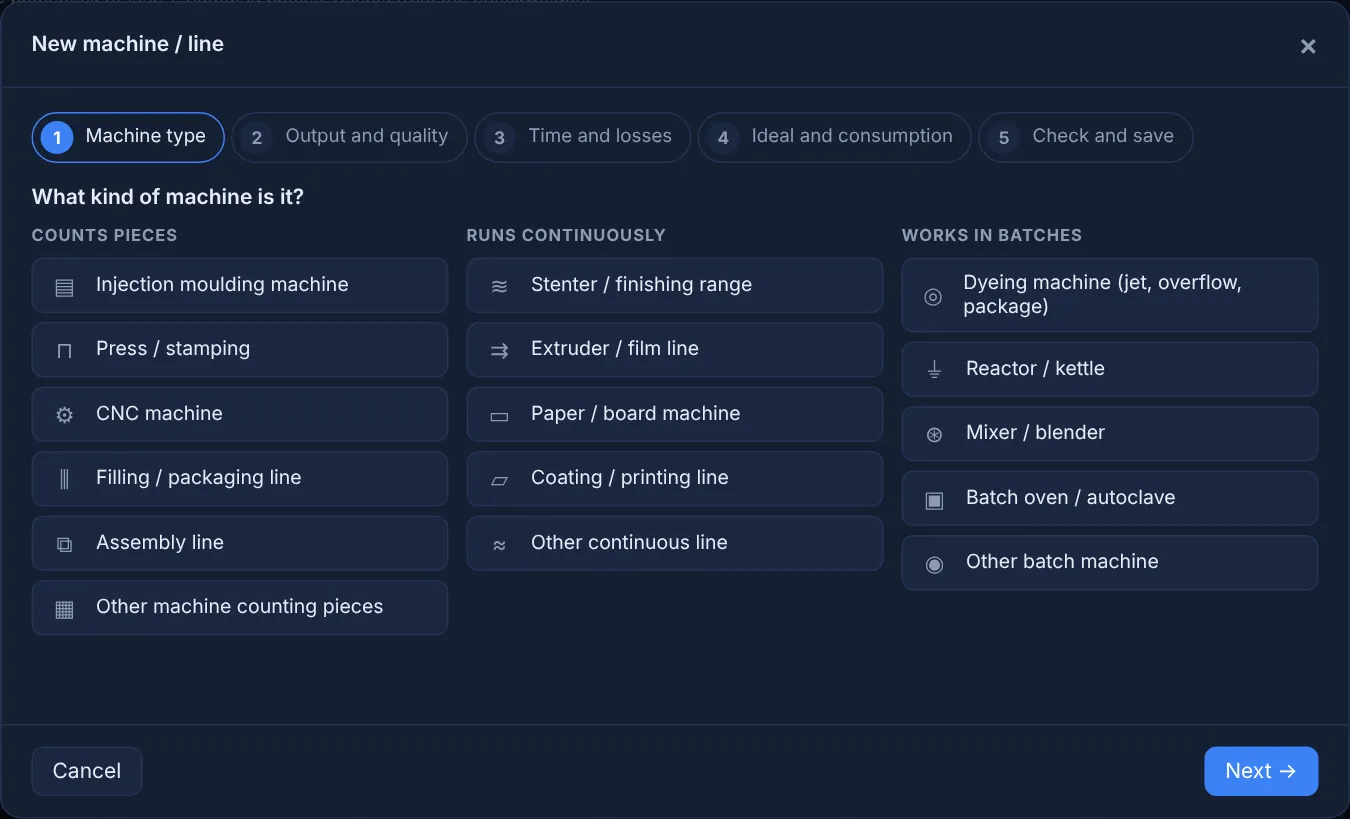
Ein Maschineneditor in fünf Schritten
Maschinentyp, Ausbringung und Qualität, Zeit und Verluste, Idealwert und Verbrauch, Prüfung. Die Felder heißen so, wie die Branche sie nennt: Schusszähler und Kavitäten beim Spritzgießen, Warengeschwindigkeit beim Spannrahmen, Sollzeit des Rezepts beim Färbeapparat. Ein KI-Assistent kann dieselbe Maschine im Gespräch definieren.
- Werte aus einer durchsuchbaren Liste mit Live-Anzeige auswählen
- Fehlende Werte direkt als Bedienereingaben anlegen
- Die letzten 24 Stunden vor dem Speichern berechnen
Bedienbilder, die die Kennzahlen versorgen
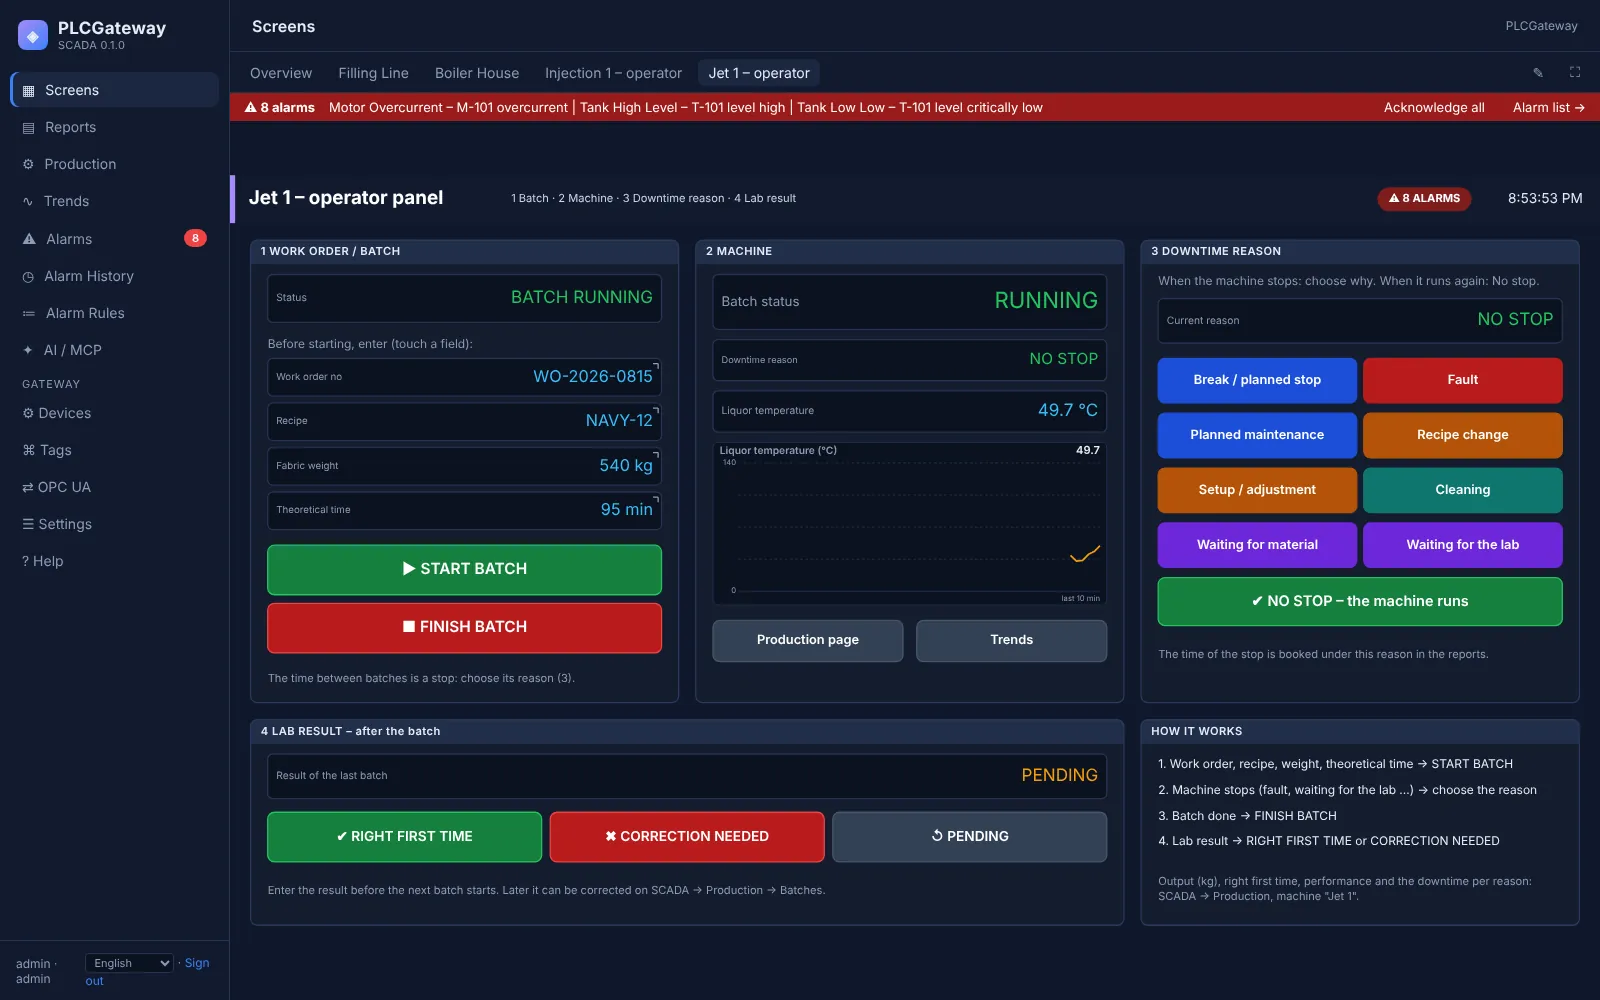
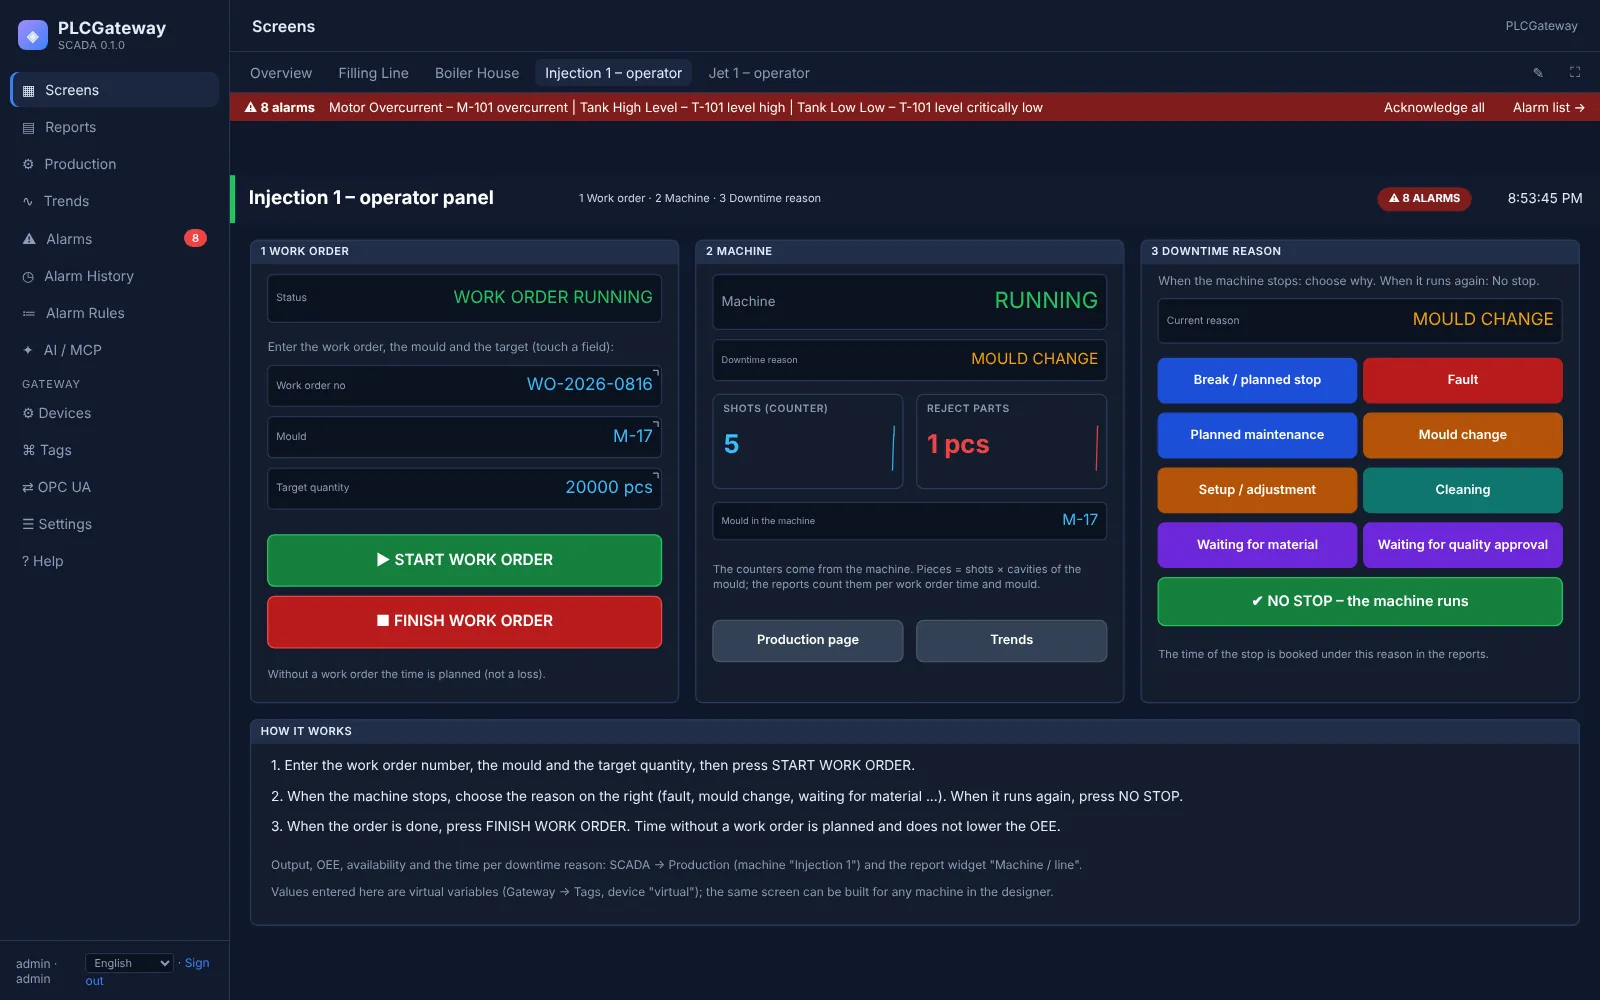
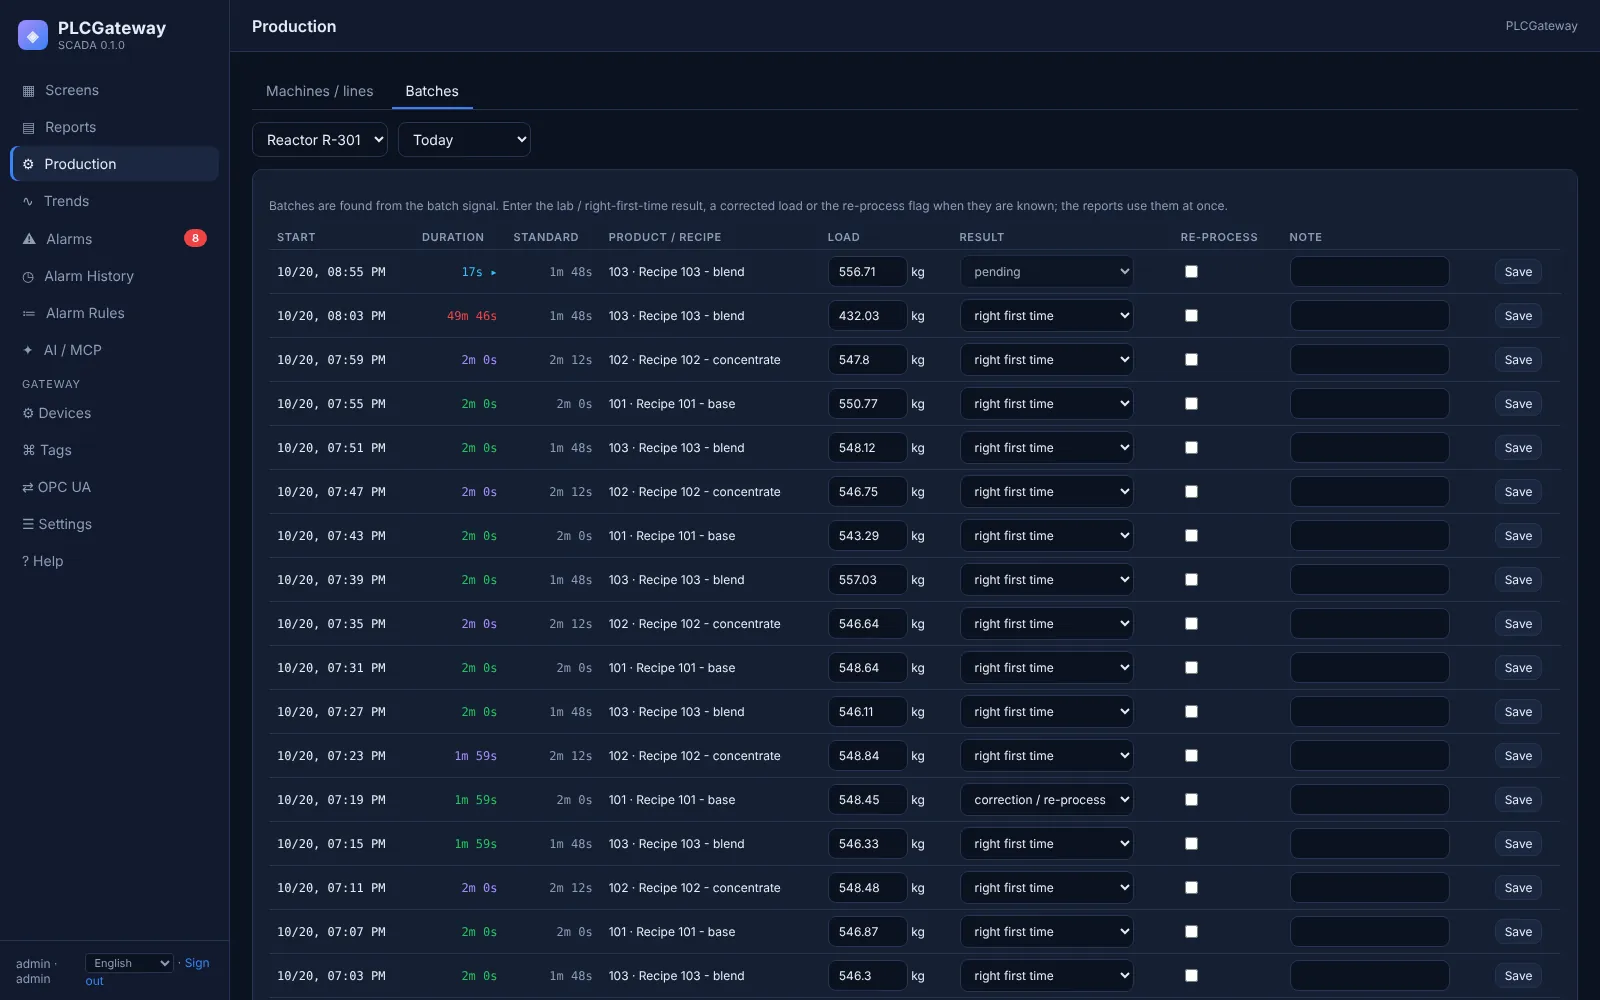
Die Demo enthält zwei Bedienbilder. An der Spritzgießmaschine startet der Bediener den Auftrag, wählt beim Stillstand der Maschine den Stillstandsgrund und schließt den Auftrag ab. Am Färbeapparat startet und beendet der Bediener Chargen und trägt das Laborergebnis ein: auf Anhieb richtig oder Korrektur nötig.
- Stillstandsgründe zugeordnet zu Störung, Umrüsten, Einrichten, Reinigung, Warten oder geplantem Stillstand
- Zeit ohne Auftrag zählt als geplant
- Laborergebnisse später im Reiter Chargen eintragen
Die Kennzahlen
Verfügbarkeit
Produktionszeit ÷ Planzeit. Umrüsten, Reinigung oder Einrichten können bis zu einer Vorgabezeit pro Ereignis als geplant gelten; die Überschreitung ist ein Verlust.
Leistung
Idealzeit der Ausbringung ÷ Produktionszeit; bei Chargen Sollzeit ÷ tatsächliche Chargendauer.
Qualität
Gutmenge ÷ Gesamtmenge, bei Chargen die Auf-Anhieb-richtig-Quote; ausstehende Laborergebnisse zählen nicht als schlecht.
OEE und Kennzahl nach ISO 22400
Verfügbarkeit × Leistung × Qualität nach den Regeln Ihres Standorts, dazu eine Kennzahl im Stil von ISO 22400, die jeden Stillstand als Verlust zählt.
Effizienz und Beladungsgrad
Idealzeit der Gutmenge ÷ Planzeit sowie Chargenbeladung ÷ Maschinenkapazität.
Verbrauch pro Einheit
Energie, Dampf, Wasser oder Gas bezogen auf die Ausbringungseinheit, z. B. kWh pro kg.
Maschinenleistung auf einen Blick
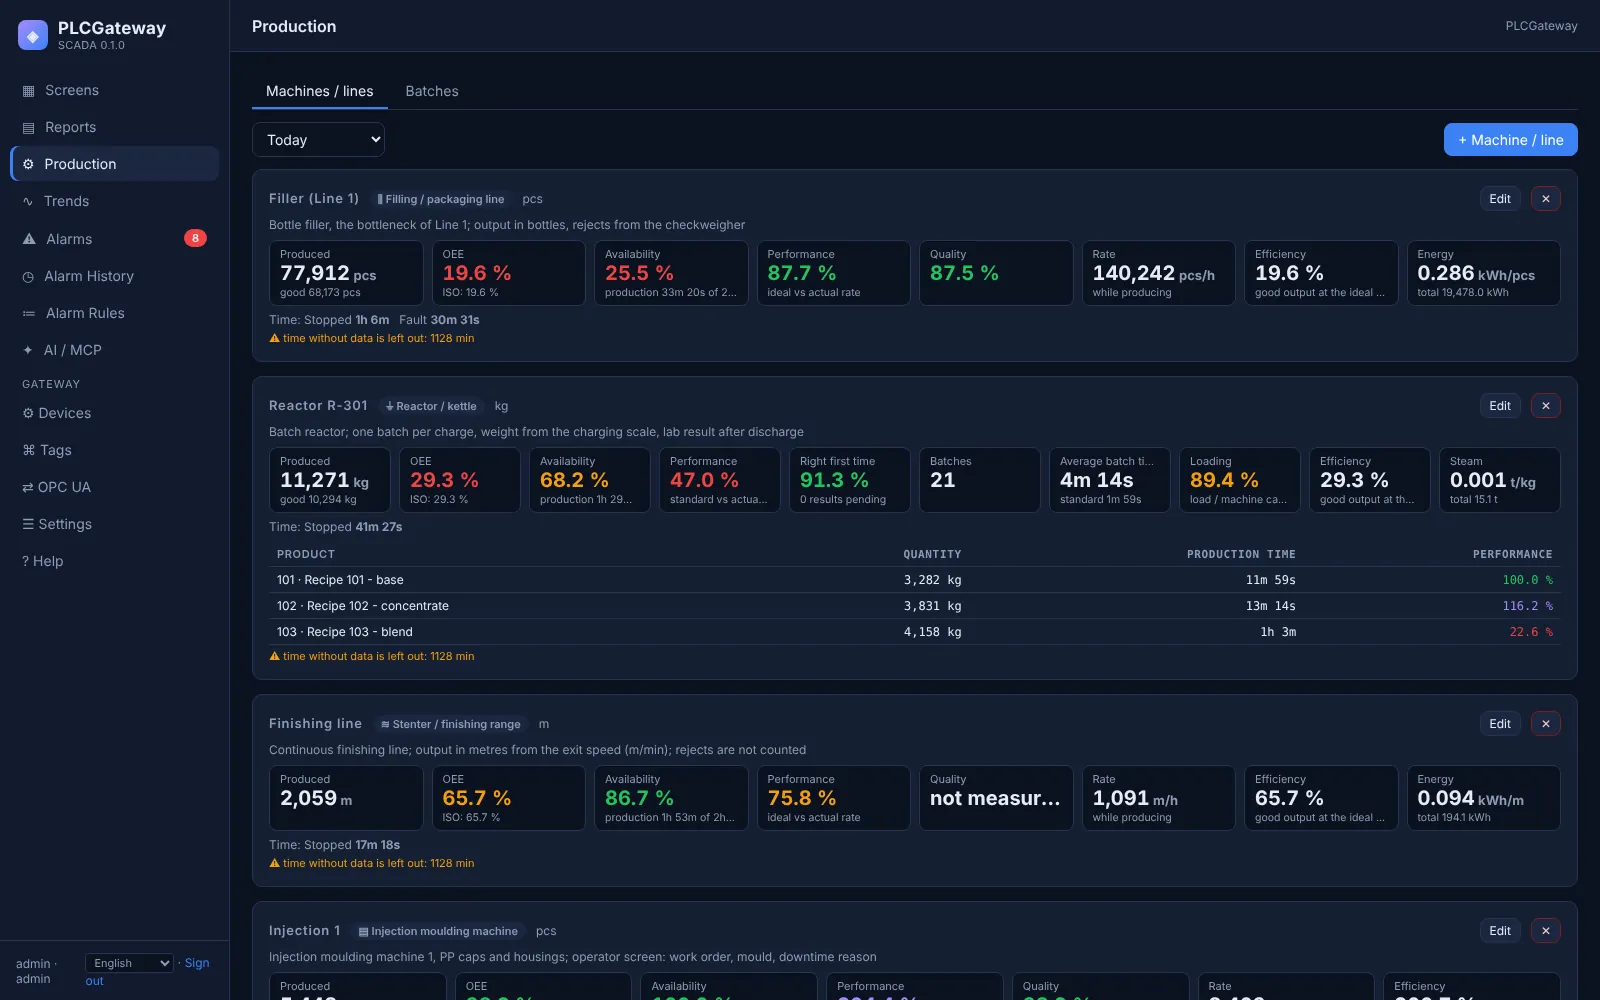
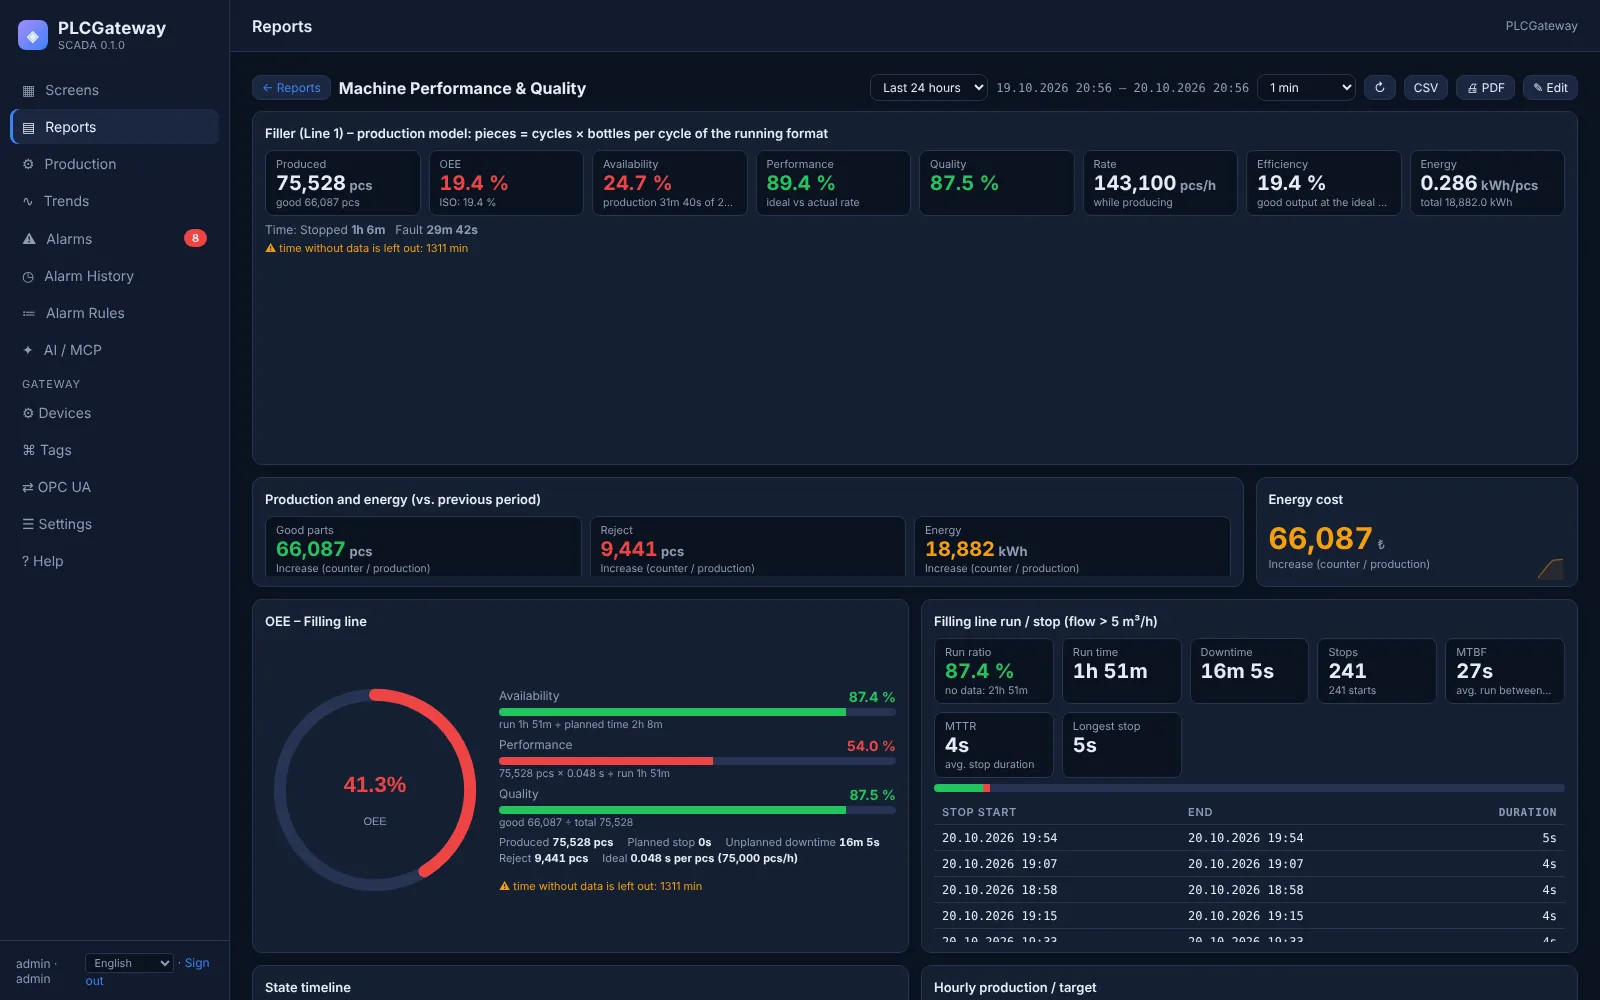
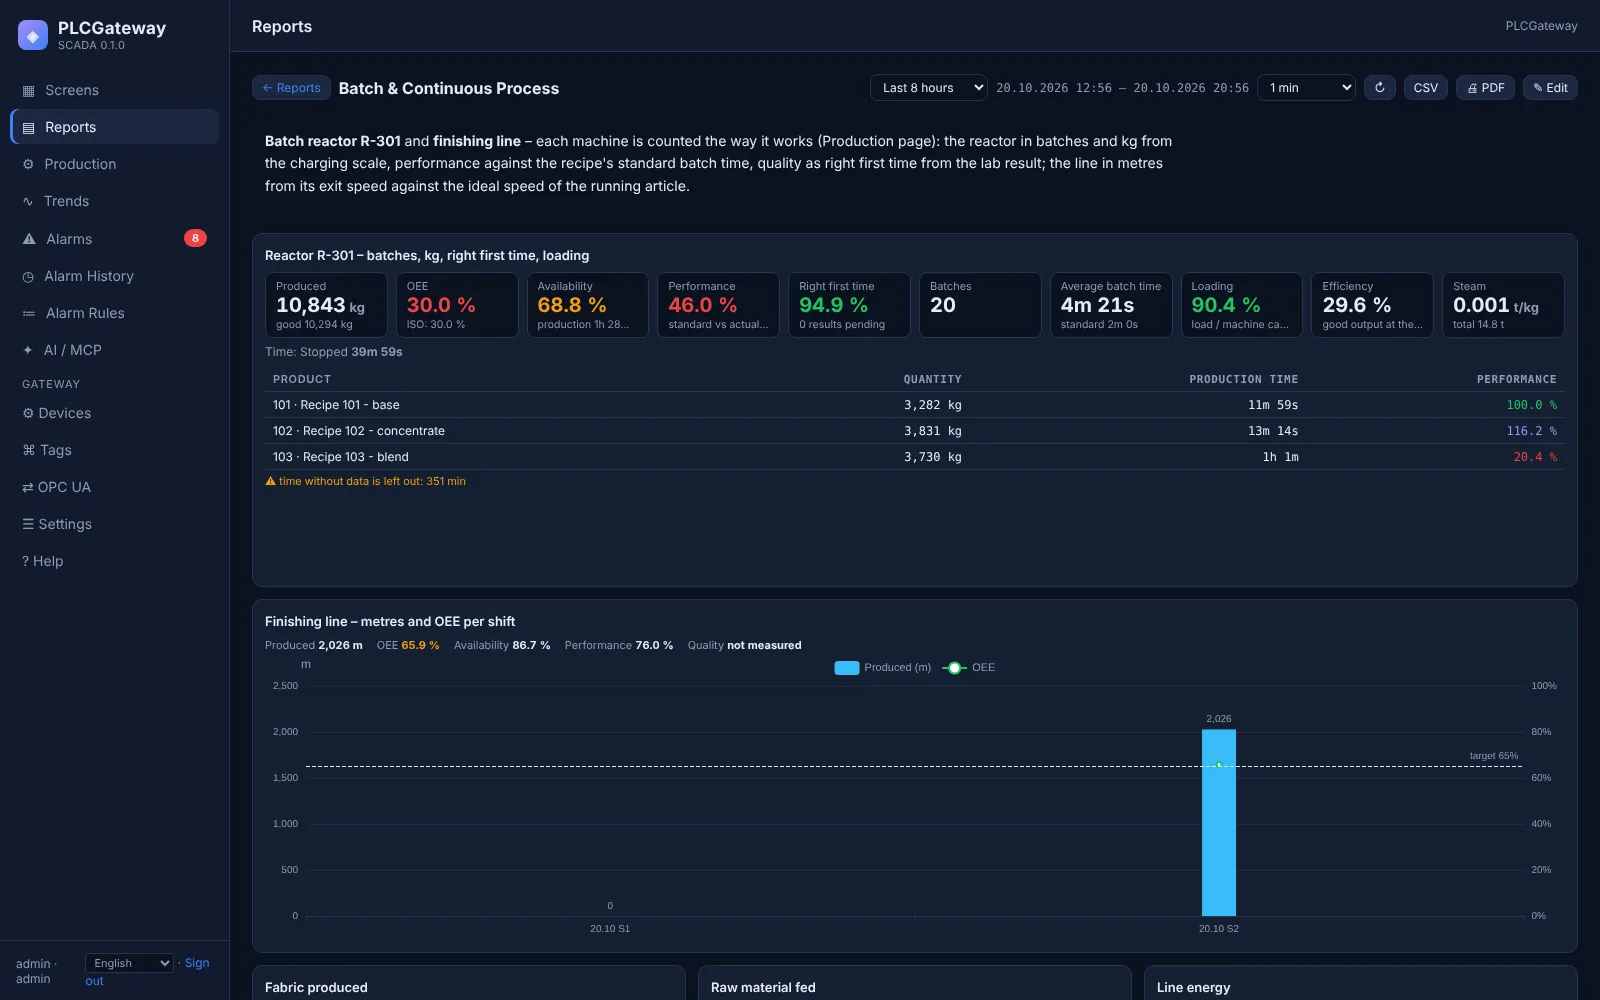
Die Seite Produktion zeigt jede Maschine mit Ausbringung, OEE, Verfügbarkeit, Leistung und Qualität für heute, eine Schicht oder einen beliebigen Zeitraum; Berichts-Widgets zeigen dieselben Kennzahlen pro Stunde, Schicht oder Tag. Alle Verhältnisse werden aus aufsummierten Gesamtwerten berechnet, nie als Mittelwert von Prozentwerten.
Produktionsbilder
Bringen Sie eine Maschine mit – und gehen Sie mit ihrer OEE
Sagen Sie uns, wie die Maschine Lauf, Ausbringung und Qualität signalisiert; wir zeigen Ihnen die Kennzahlen mit Ihren Signalen.