Cuente la producción como se hace en su sector
Cada sector cuenta de forma distinta. En PLCGateway SCADA usted define cada máquina o línea una sola vez, tal como se cuenta en su planta, a mano o con un asistente de IA; la página Producción, los informes y las respuestas de la IA usan después la misma definición.
Tres formas de producir
| Modelo | Producción | Rendimiento | Calidad |
|---|---|---|---|
| Cuenta piezas | Ciclos de máquina × piezas por ciclo (cavidades del molde, piezas por golpe, botellas por ciclo) | Tiempo de ciclo ideal frente al tiempo real | Contador de rechazos o de piezas buenas |
| Funciona en continuo | Una velocidad o un caudal integrados en el tiempo (m/min → m, kg/h → kg) o un contador de longitud / peso | Velocidad real frente a la velocidad ideal | Cantidad de segunda calidad o de rechazo |
| Trabaja por lotes | La carga de cada lote (kg de una báscula o introducidos a mano) | Tiempo teórico (estándar) frente al tiempo real del lote | Bien a la primera: sin adiciones, correcciones ni reprocesos |
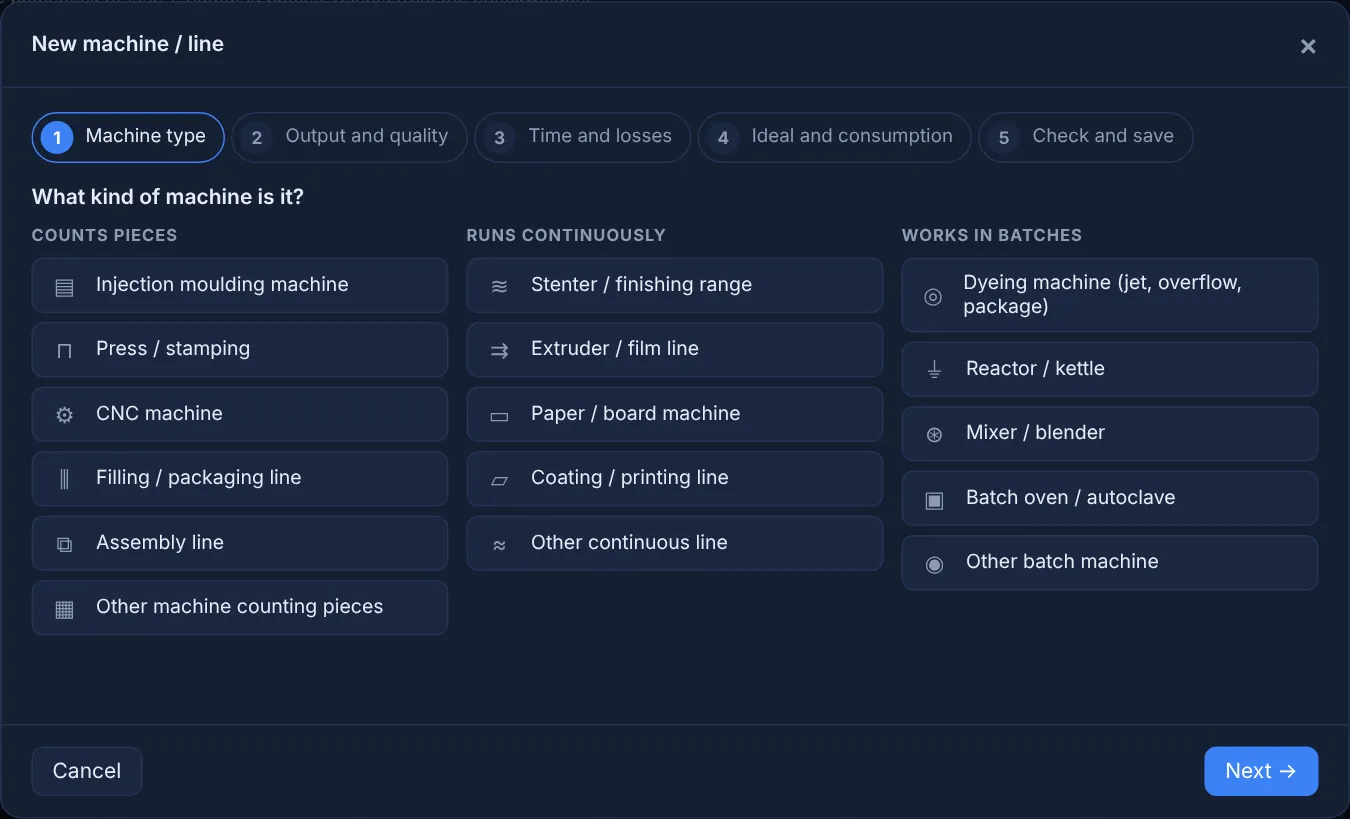
Un editor de máquinas en cinco pasos
Tipo de máquina, producción y calidad, tiempo y pérdidas, ideal y consumo, comprobación. Los campos llevan el nombre que se usa en cada sector: contador de inyecciones y cavidades para la inyección, velocidad del tejido para una rama tensora, tiempo teórico de la receta para una máquina de teñir. Un asistente de IA puede definir la misma máquina a partir de una conversación.
- Valores elegidos en una lista con buscador y lecturas en vivo
- Los valores que faltan se crean al momento como entradas del operador
- Cálculo de las últimas 24 horas antes de guardar
Pantallas de operador que alimentan las cifras
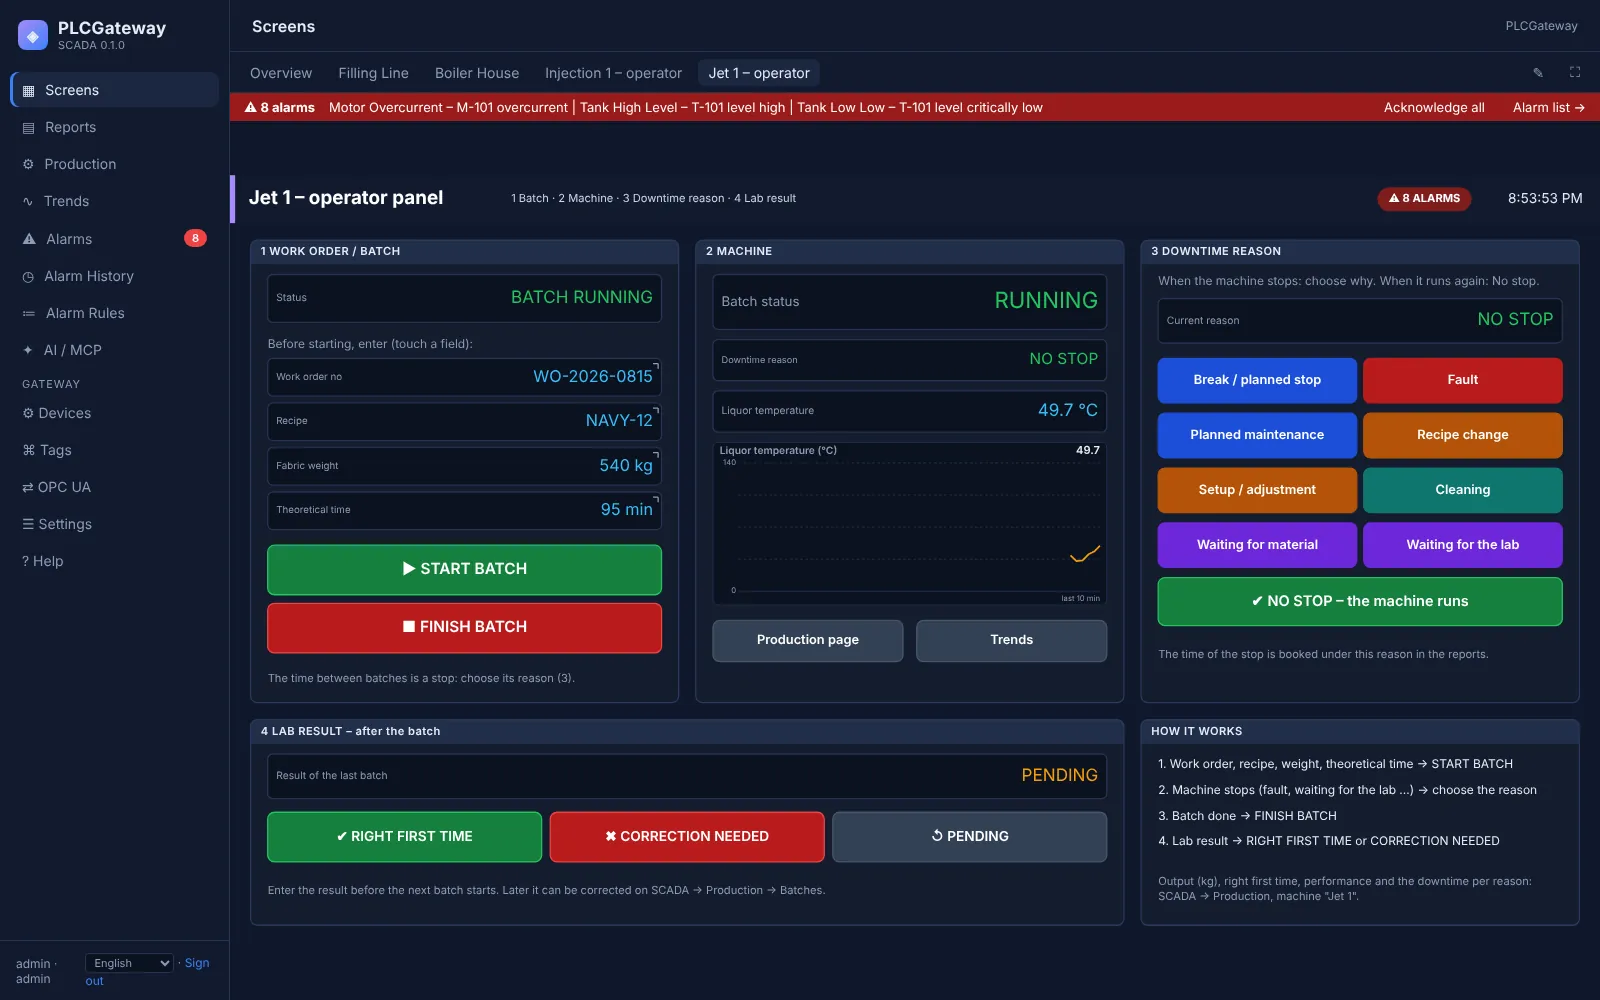
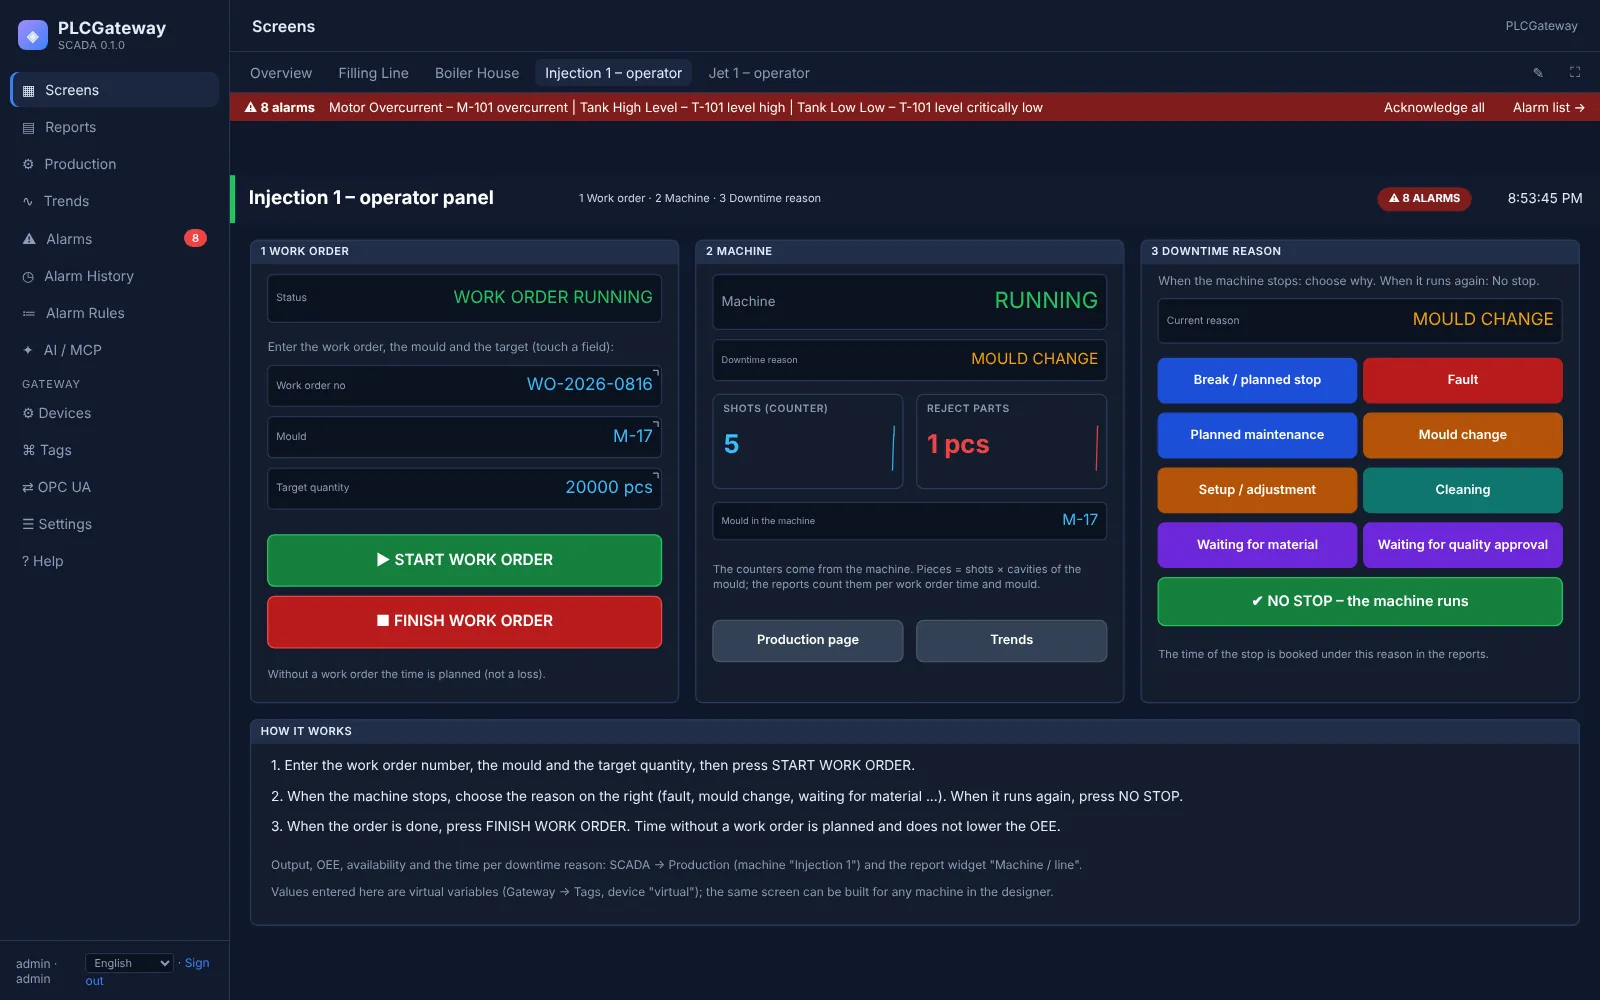
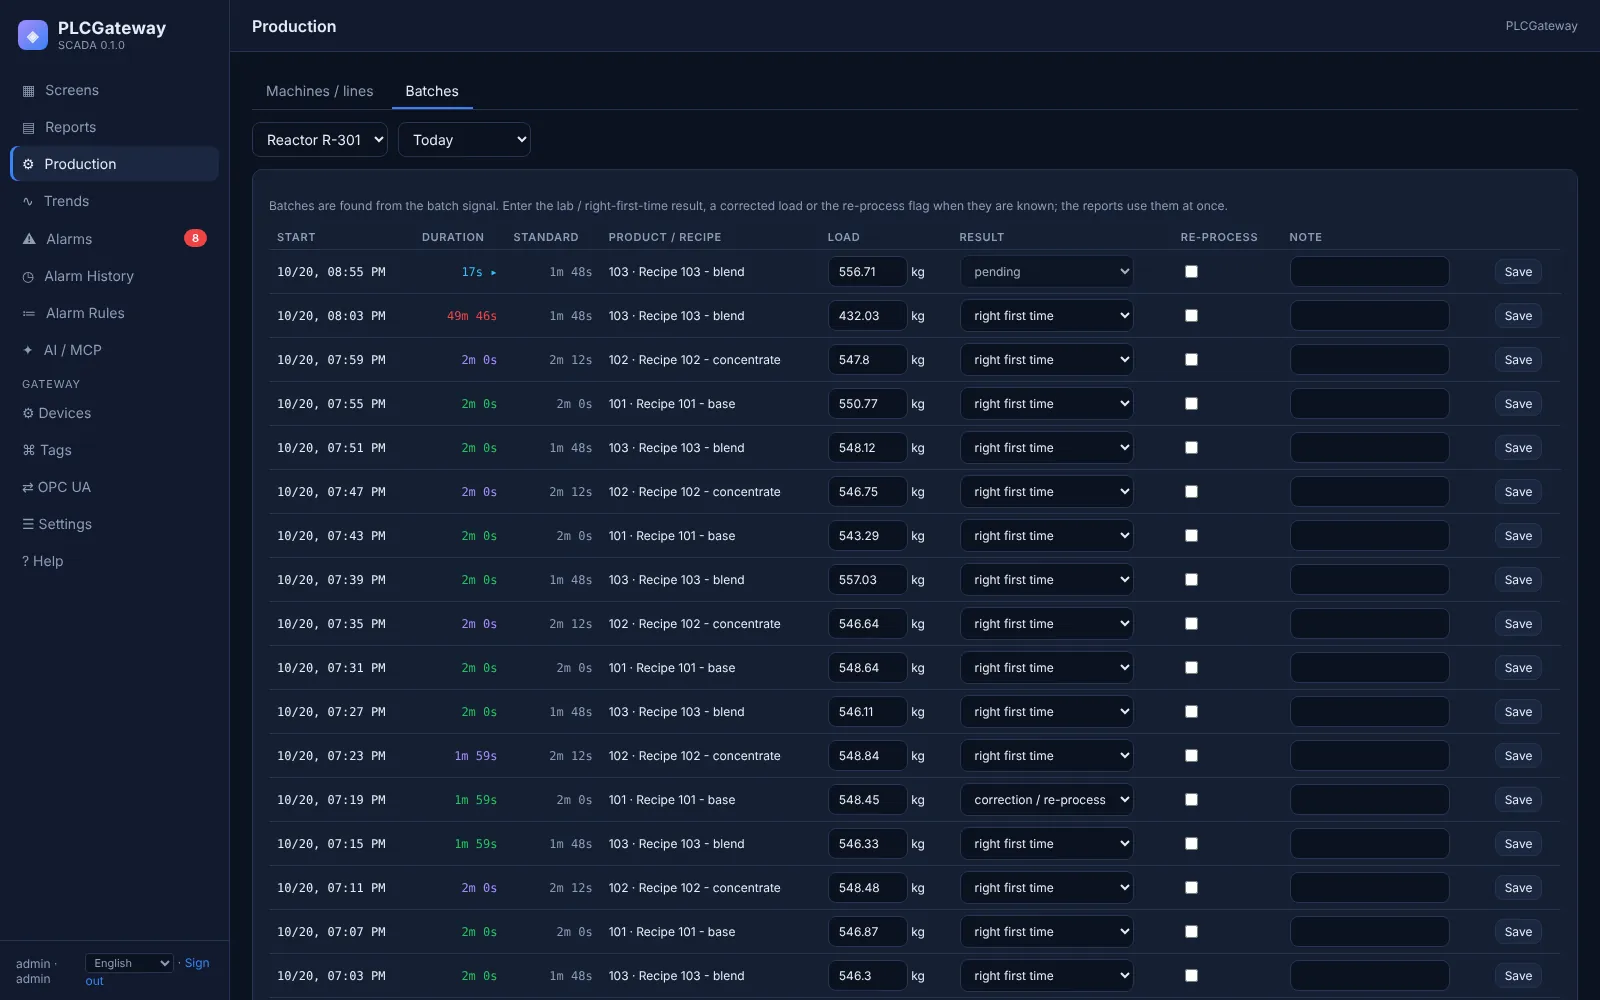
La demo incluye dos pantallas de operador. En la máquina de inyección, el operador inicia la orden de trabajo, elige el motivo de parada cuando la máquina se detiene y finaliza la orden. En la máquina de teñir, el operador inicia y finaliza los lotes e introduce el resultado de laboratorio: bien a la primera o requiere corrección.
- Motivos de parada asignados a falla, cambio de producto, preparación, limpieza, espera o parada planificada
- El tiempo sin orden de trabajo cuenta como planificado
- Resultados de laboratorio introducidos más tarde en la pestaña Lotes
Los indicadores
Disponibilidad
Tiempo de producción ÷ tiempo planificado. Los cambios de producto, la limpieza o la preparación pueden planificarse hasta una tolerancia por cada vez; el exceso es pérdida.
Rendimiento
Tiempo ideal de la producción ÷ tiempo de producción; en lotes, tiempo teórico ÷ tiempo real del lote.
Calidad
Piezas buenas ÷ producidas, o «bien a la primera» en lotes; los resultados de laboratorio pendientes no cuentan como malos.
OEE y estilo ISO 22400
Disponibilidad × rendimiento × calidad según las reglas de su planta, con una cifra al estilo ISO 22400 que cuenta cada parada como pérdida.
Eficiencia y grado de carga
Tiempo ideal de la producción buena ÷ tiempo planificado, y carga del lote ÷ capacidad de la máquina.
Consumo por unidad
Energía, vapor, agua o gas referidos a cada unidad producida, p. ej. kWh por kg.
El rendimiento de las máquinas de un vistazo
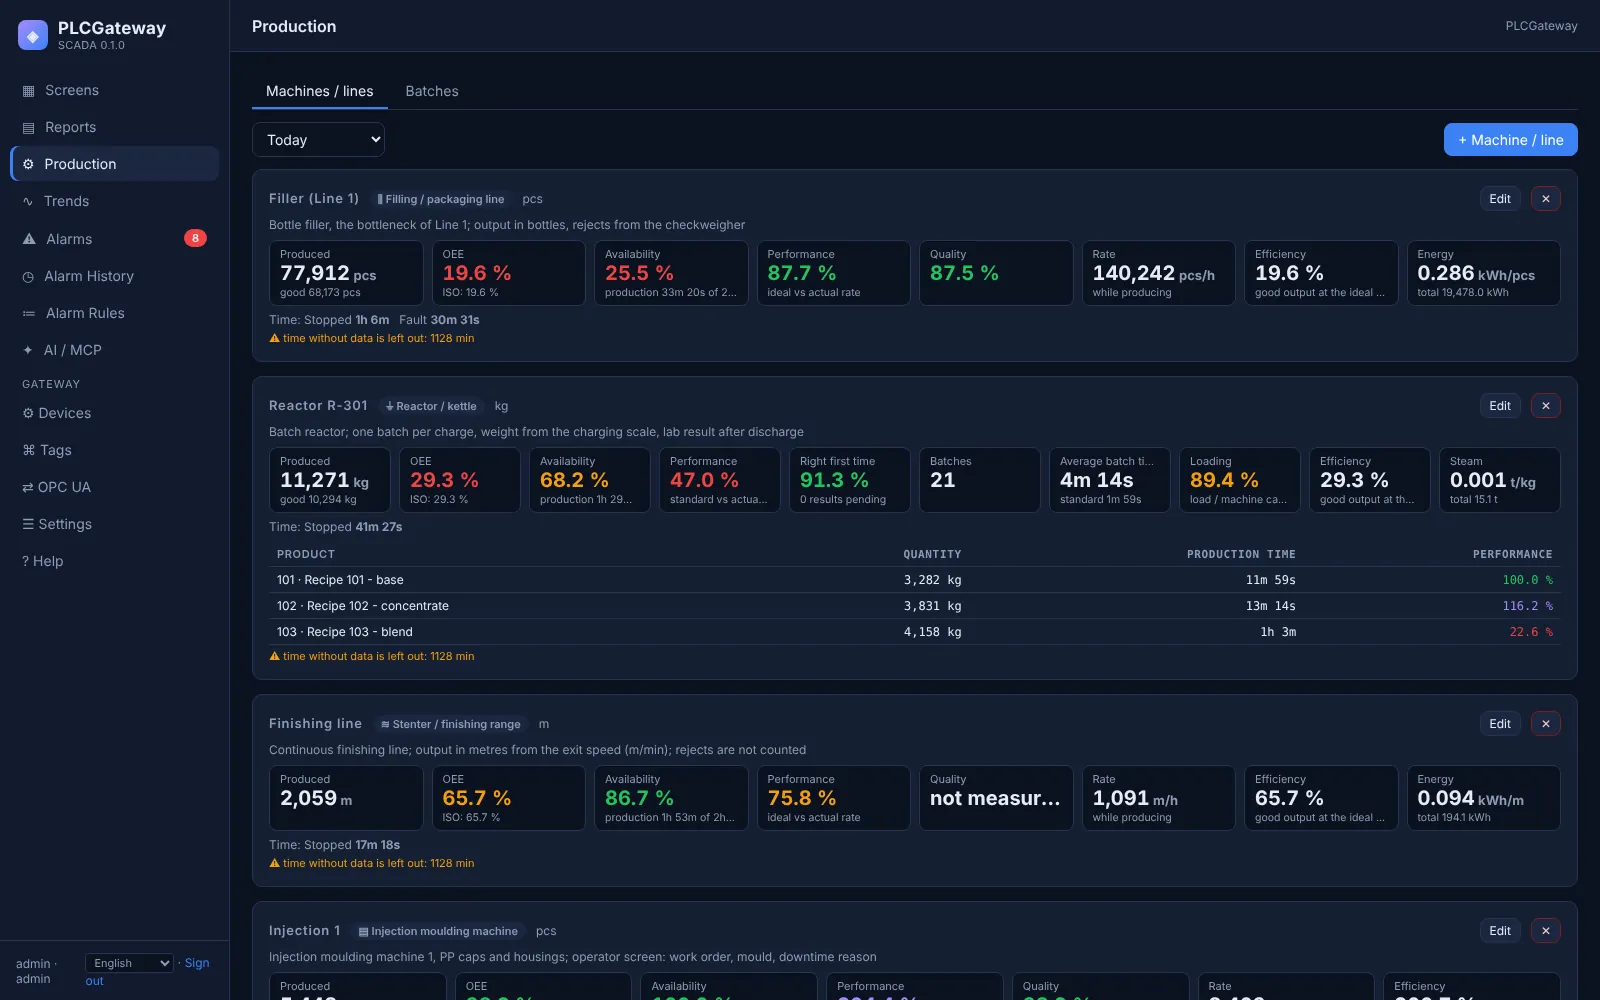
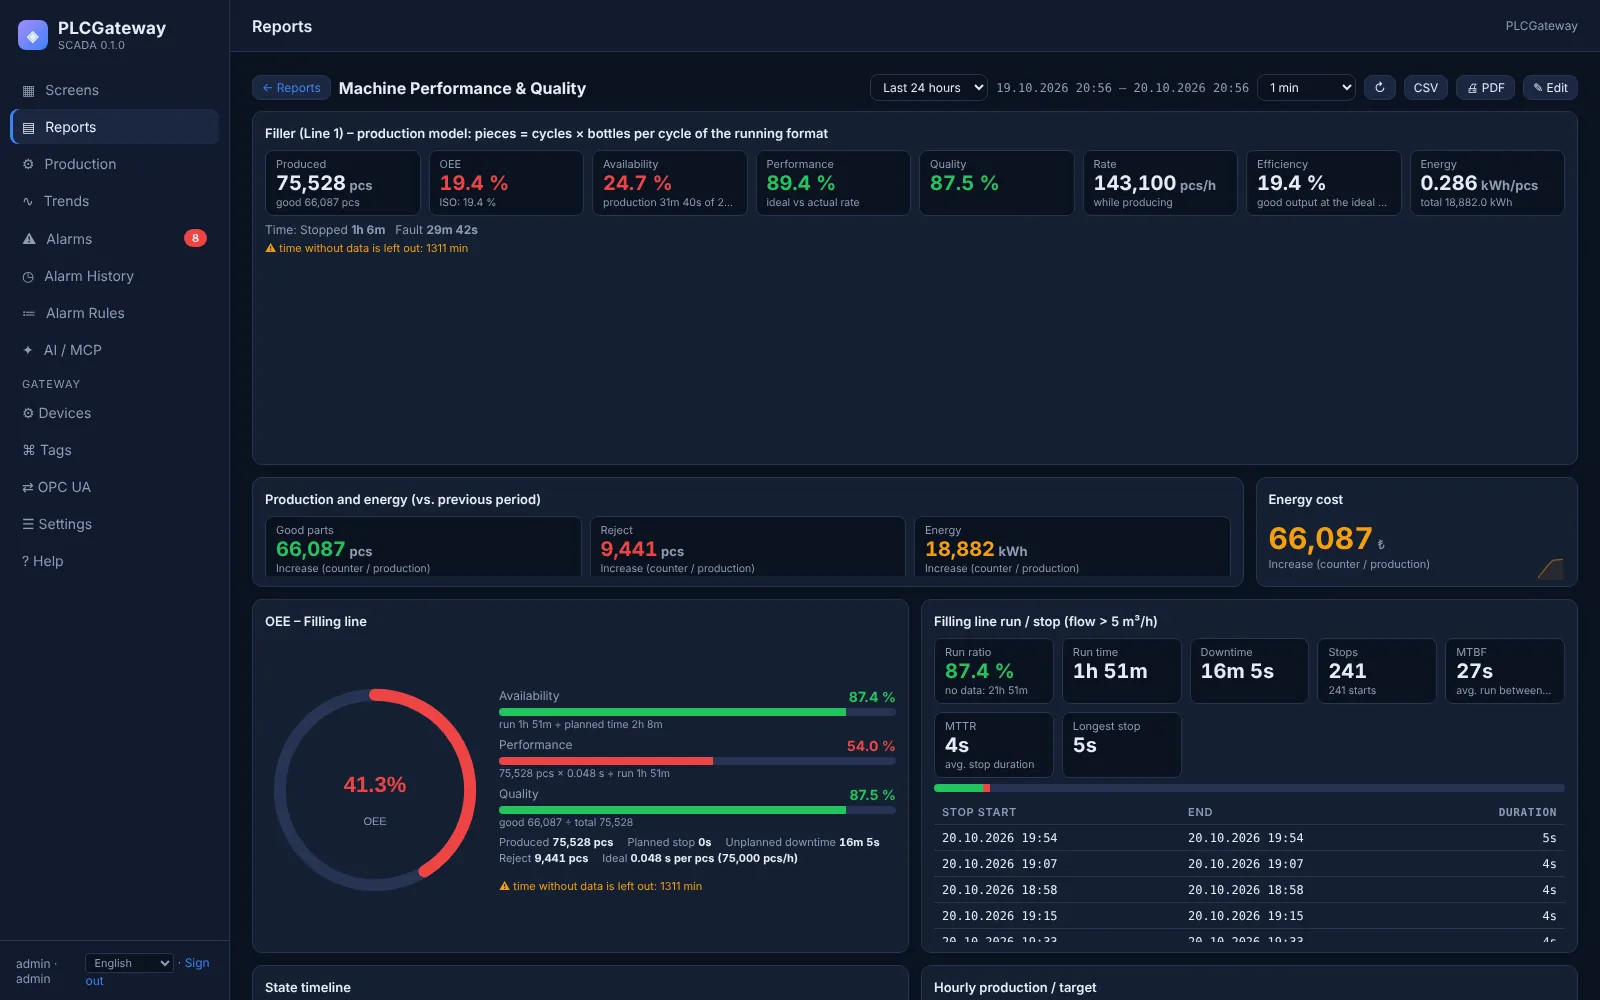
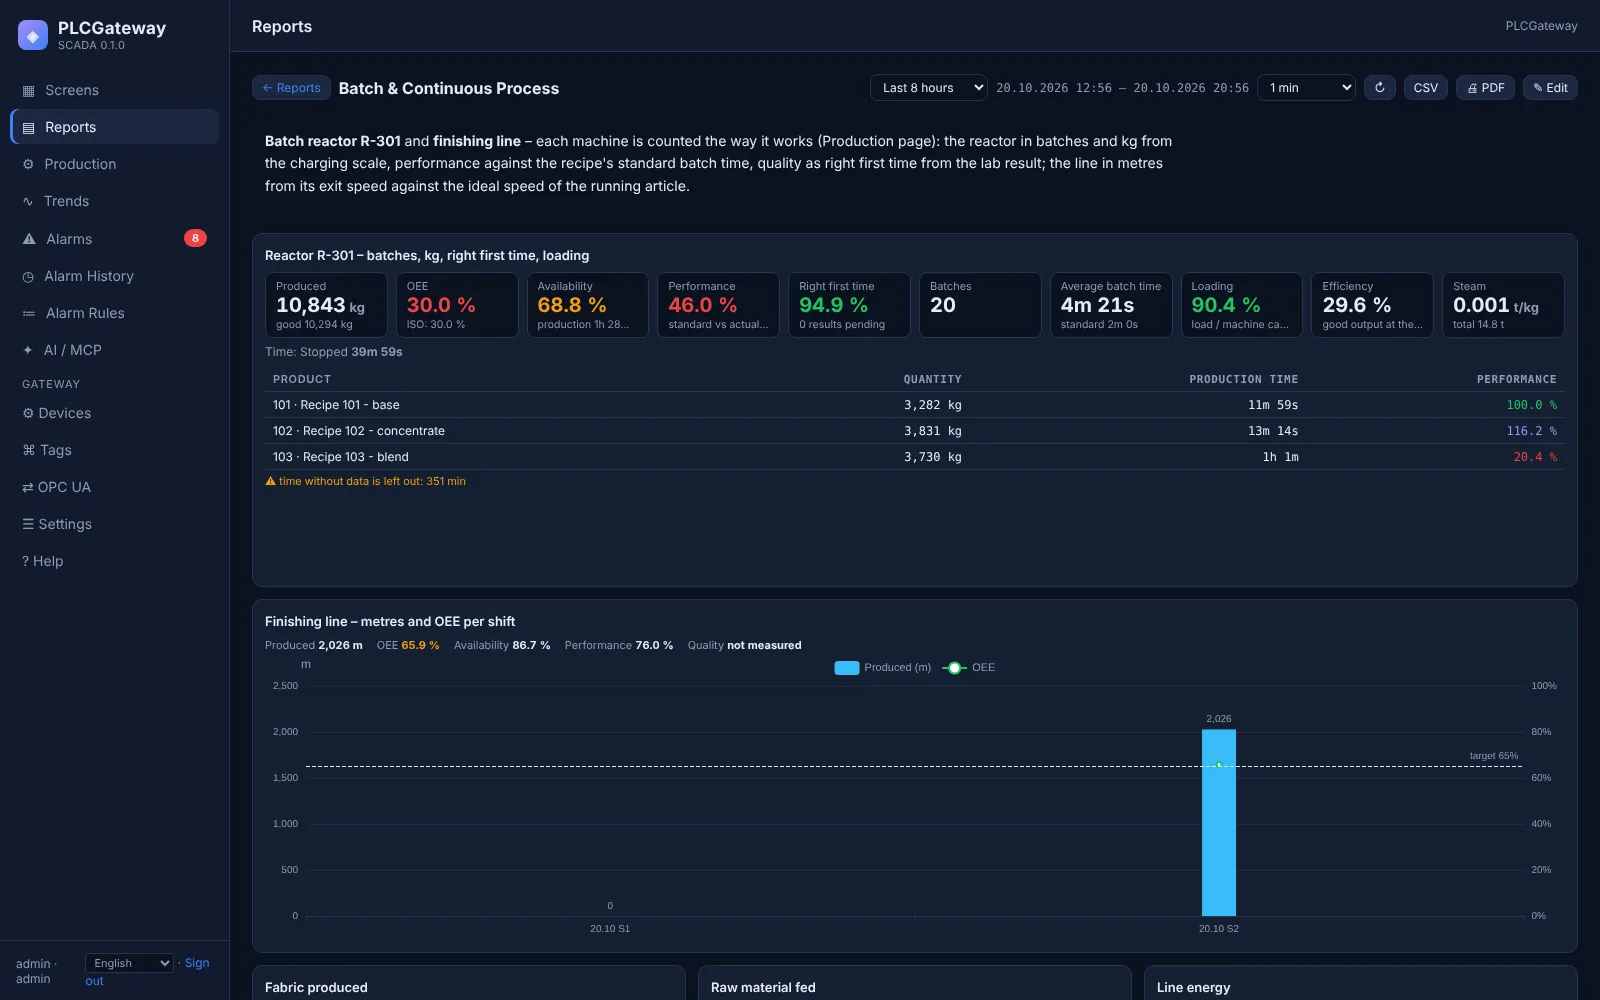
La página Producción muestra cada máquina con su producción, OEE, disponibilidad, rendimiento y calidad del día, de un turno o de cualquier intervalo; los widgets de informe muestran las mismas cifras por hora, turno o día. Todos los ratios se calculan a partir de totales acumulados, nunca como media de porcentajes.
Pantallas de producción
Traiga una máquina y llévese su OEE
Cuéntenos cómo indica la máquina que está en marcha, su producción y su calidad; le mostraremos las cifras con sus propias señales.