Comptez la production comme votre métier la compte
Chaque secteur compte différemment. PLCGateway SCADA vous permet de définir chaque machine ou ligne une seule fois, à la manière de votre site, à la main ou avec un assistant IA ; la page Production, les rapports et les réponses de l'IA utilisent ensuite la même définition.
Trois façons de produire
| Modèle | Production | Performance | Qualité |
|---|---|---|---|
| Compte des pièces | Cycles machine × pièces par cycle (empreintes du moule, pièces par coup, bouteilles par cycle) | Temps de cycle idéal par rapport au temps réel | Compteur de rebuts ou de pièces bonnes |
| Fonctionne en continu | Une vitesse ou un débit dans le temps (m/min → m, kg/h → kg) ou un compteur de longueur / poids | Vitesse réelle par rapport à la vitesse idéale | Quantité de second choix ou de rebuts |
| Travaille par lots | La charge de chaque lot (kg d'une balance ou d'une saisie) | Durée théorique (standard) par rapport à la durée réelle du lot | Bon du premier coup : sans ajout, correction ni reprise |
Un éditeur de machine en cinq étapes
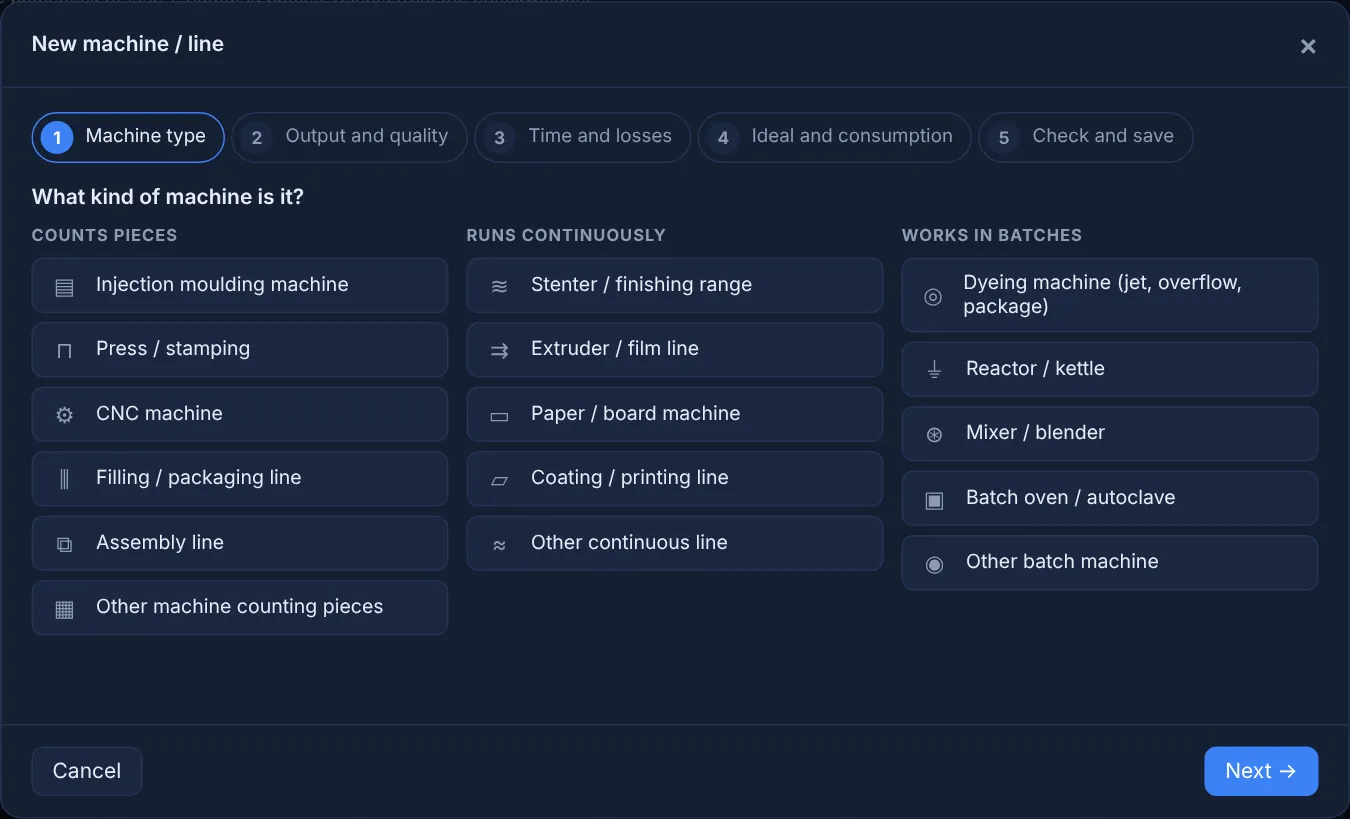
Type de machine, production et qualité, temps et pertes, idéal et consommation, vérification. Les champs portent les noms du métier : compteur d'injections et empreintes pour l'injection plastique, vitesse du tissu pour une rame, durée théorique de la recette pour une machine de teinture. Un assistant IA peut définir la même machine au fil d'une conversation.
- Valeurs choisies dans une liste filtrable avec lectures en direct
- Valeurs manquantes créées sur place comme saisies opérateur
- Les dernières 24 heures calculées avant l'enregistrement
Des écrans opérateur qui alimentent les indicateurs
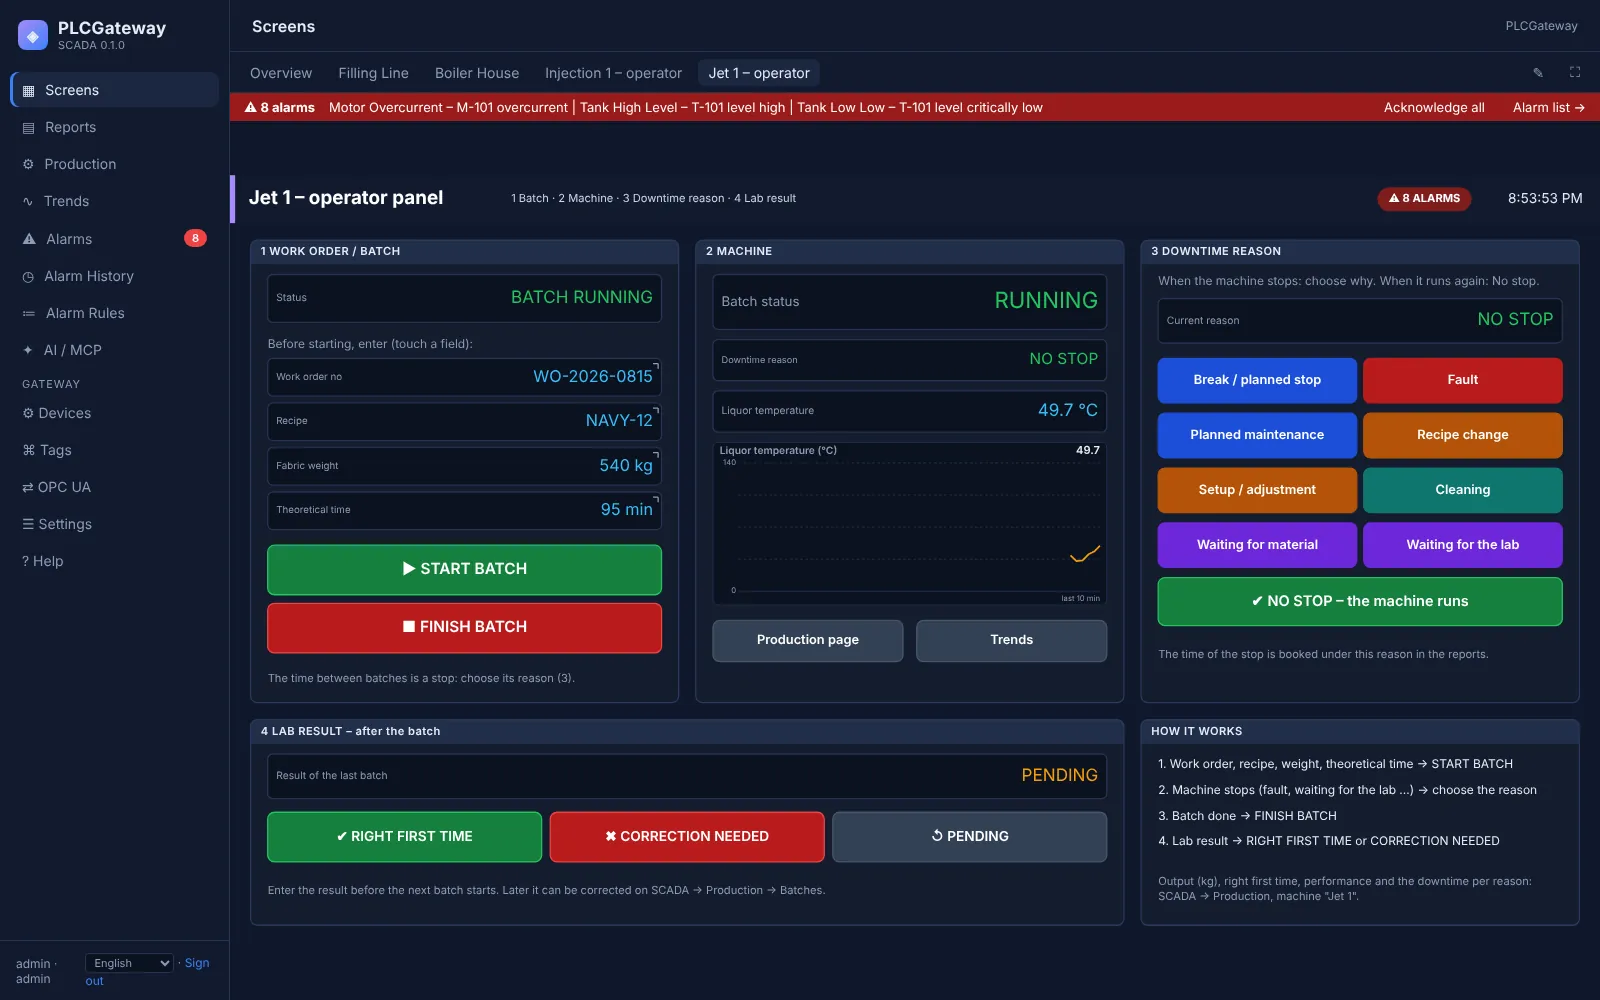
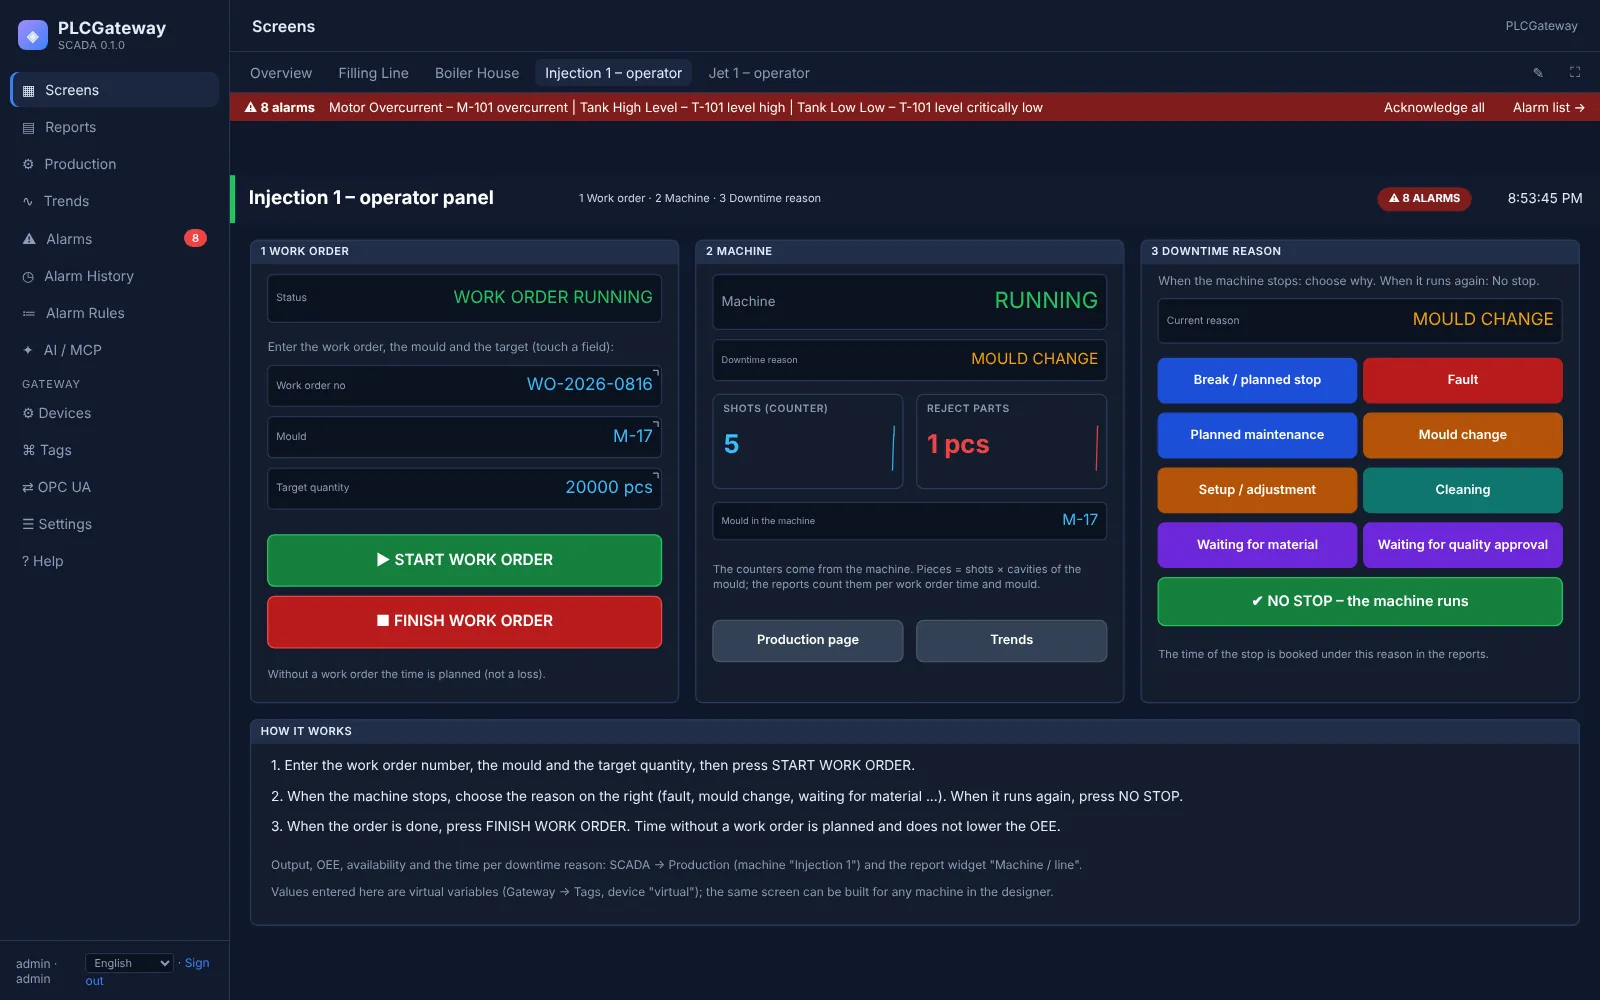
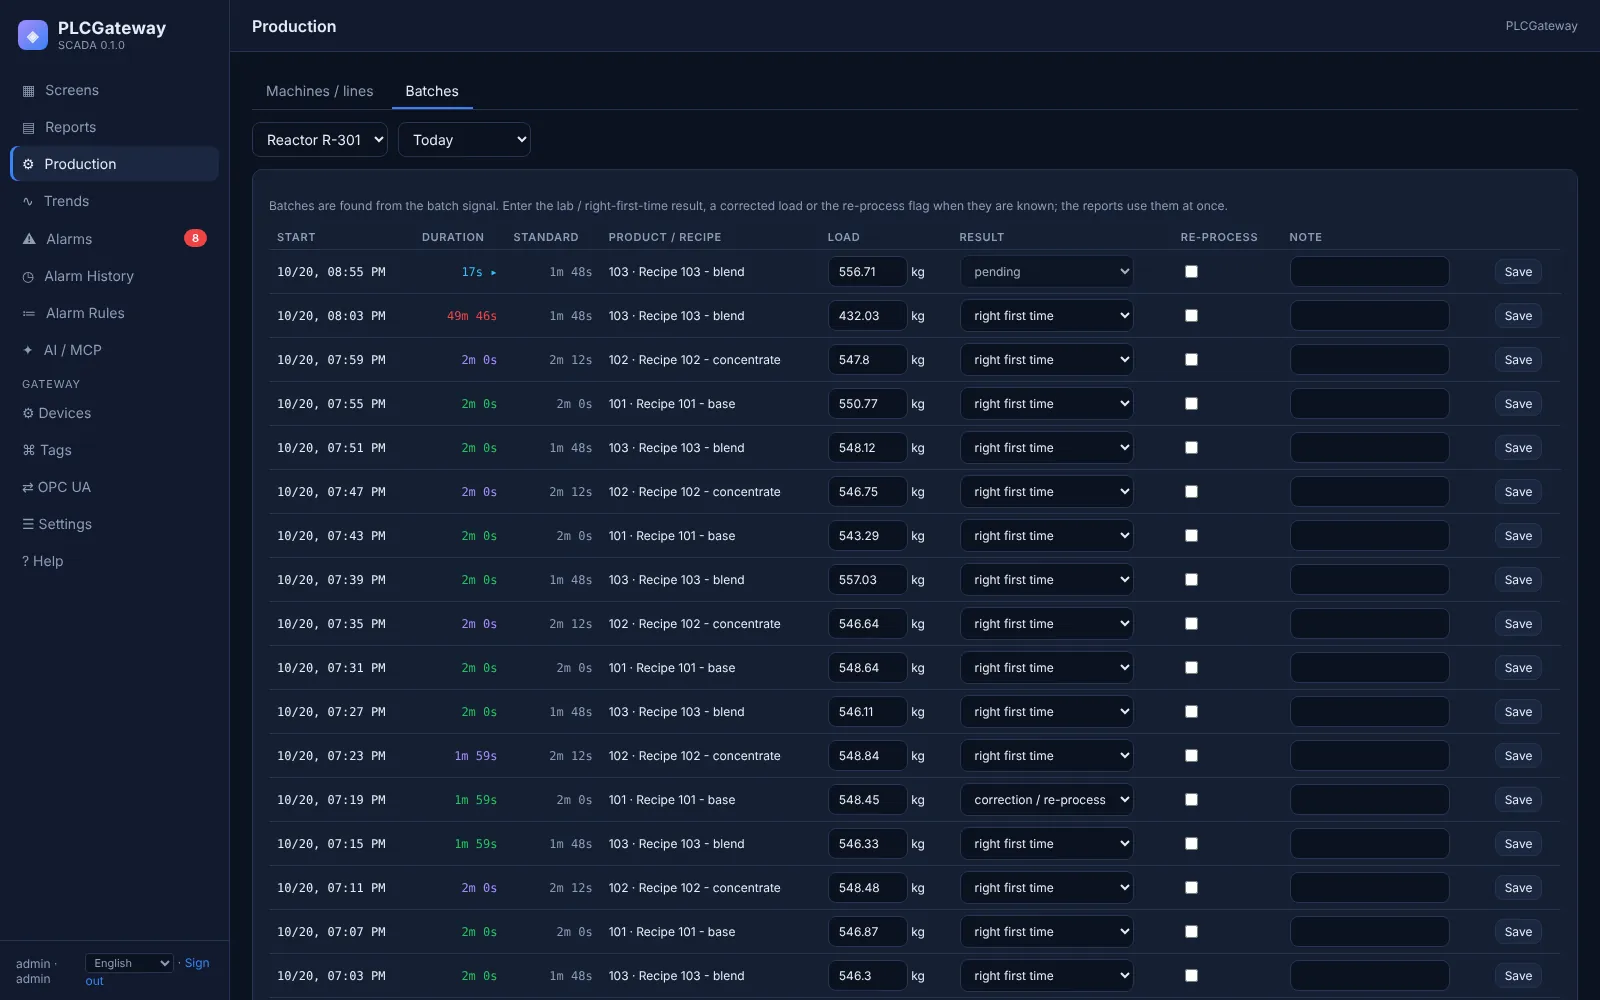
La démo comprend deux écrans opérateur. Sur la presse à injecter, l'opérateur démarre l'ordre de fabrication, choisit le motif d'arrêt quand la machine s'arrête et clôture l'ordre. Sur la machine de teinture, l'opérateur démarre et termine les lots et saisit le résultat labo : bon du premier coup ou correction nécessaire.
- Motifs d'arrêt associés à défaut, changement de série, réglage, nettoyage, attente ou arrêt planifié
- Temps sans ordre de fabrication compté comme planifié
- Résultats labo saisis plus tard dans l'onglet Lots
Les indicateurs
Disponibilité
Temps de production ÷ temps planifié. Le changement de série, le nettoyage ou le réglage peuvent être planifiés jusqu'à une tolérance par occurrence ; le dépassement est une perte.
Performance
Temps idéal de la production ÷ temps de production ; pour les lots, durée théorique ÷ durée réelle du lot.
Qualité
Bonnes ÷ produites, ou bon du premier coup pour les lots ; les résultats labo en attente ne sont pas comptés comme mauvais.
OEE et indicateur ISO 22400
Disponibilité × performance × qualité selon les règles de votre site, avec un indicateur à la manière de l'ISO 22400 qui compte chaque arrêt comme une perte.
Efficience et taux de chargement
Temps idéal de la production bonne ÷ temps planifié, et charge du lot ÷ capacité de la machine.
Consommation par unité
Énergie, vapeur, eau ou gaz rapportés à l'unité produite, par ex. kWh par kg.
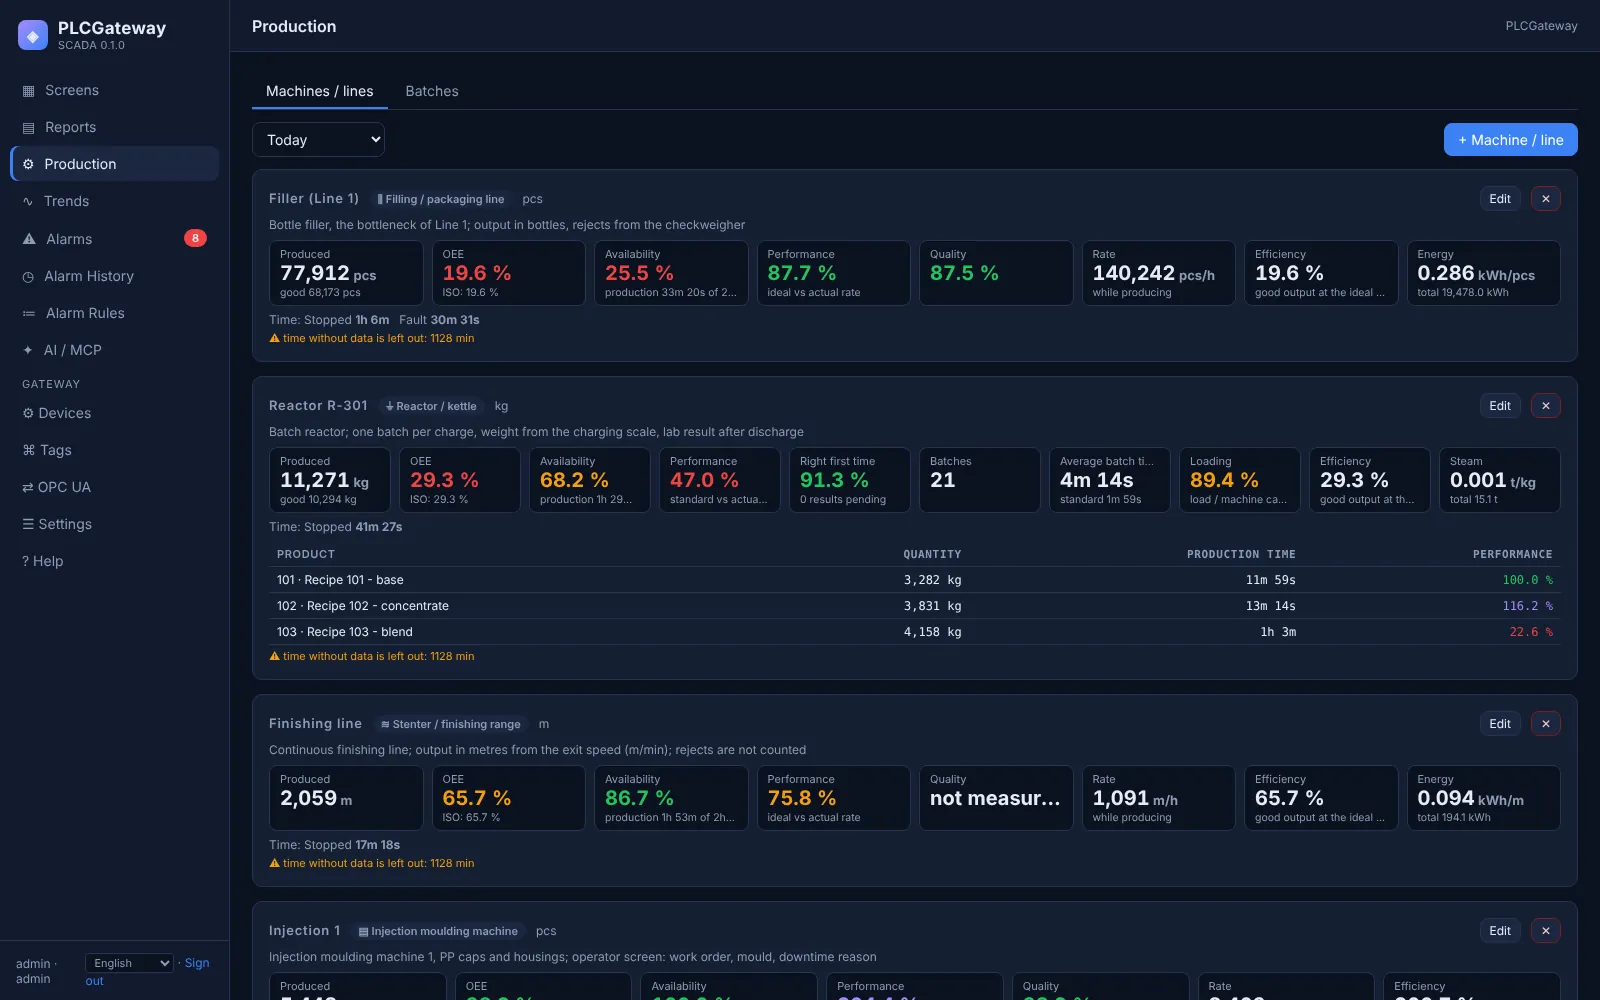
La performance des machines en un coup d'œil
La page Production affiche chaque machine avec sa production, son OEE, sa disponibilité, sa performance et sa qualité pour aujourd'hui, une équipe ou toute autre période ; les widgets de rapport montrent les mêmes indicateurs par heure, par équipe ou par jour. Tous les ratios sont calculés à partir de totaux cumulés, jamais comme une moyenne de pourcentages.
Écrans de production
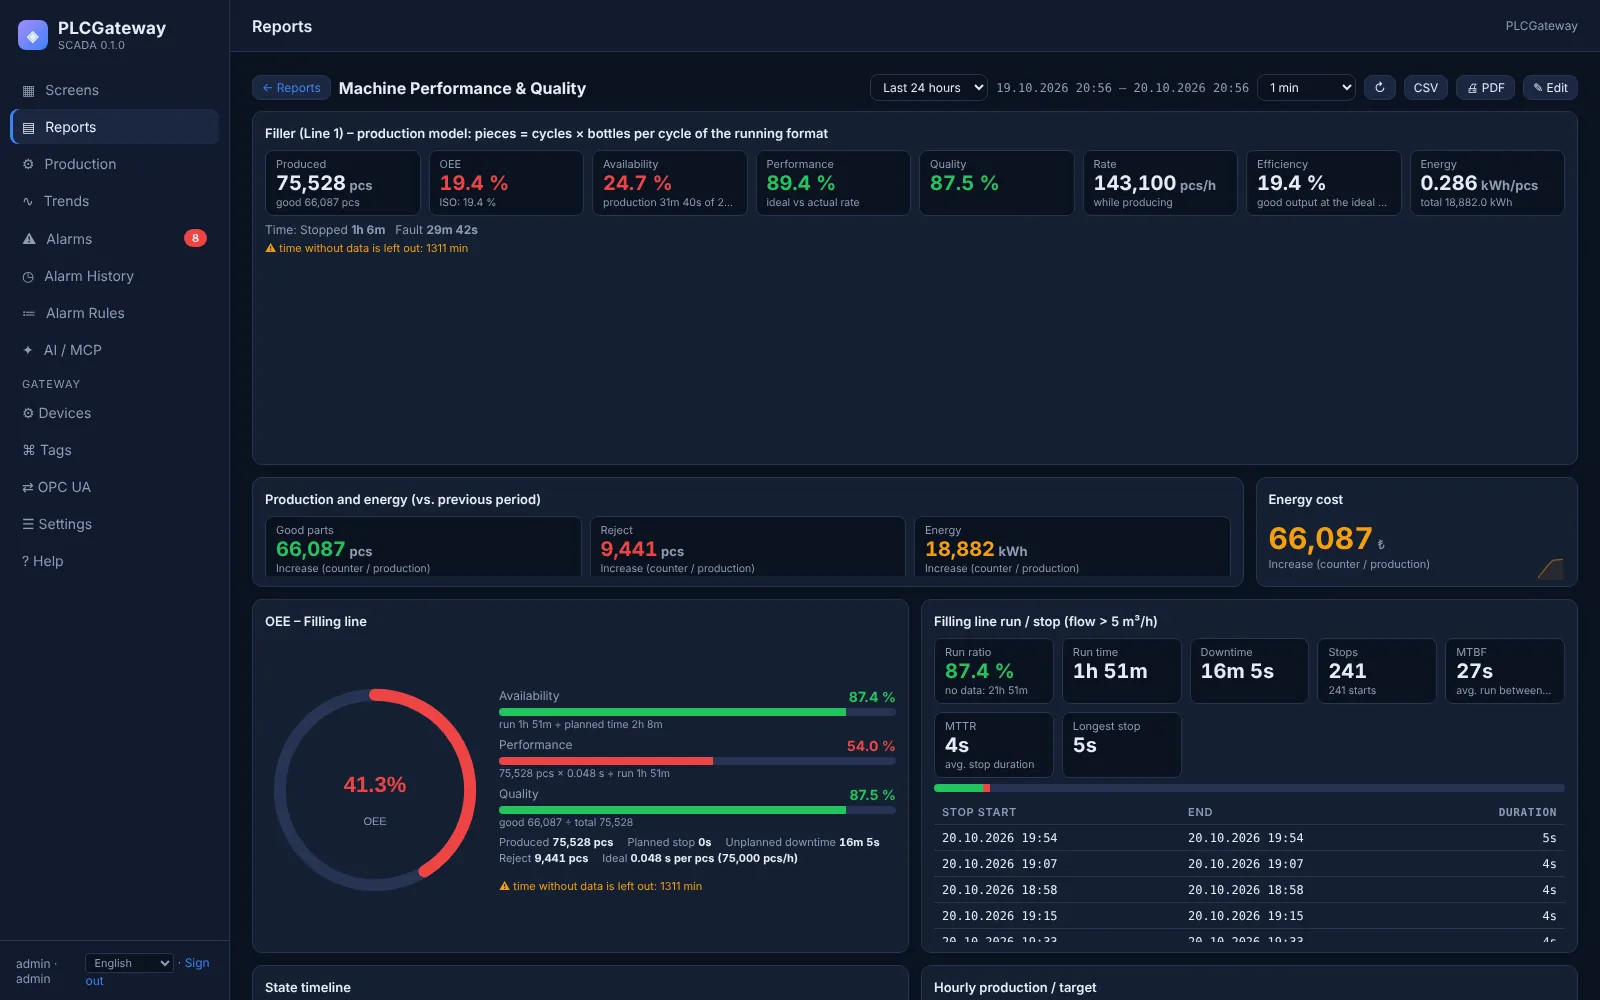
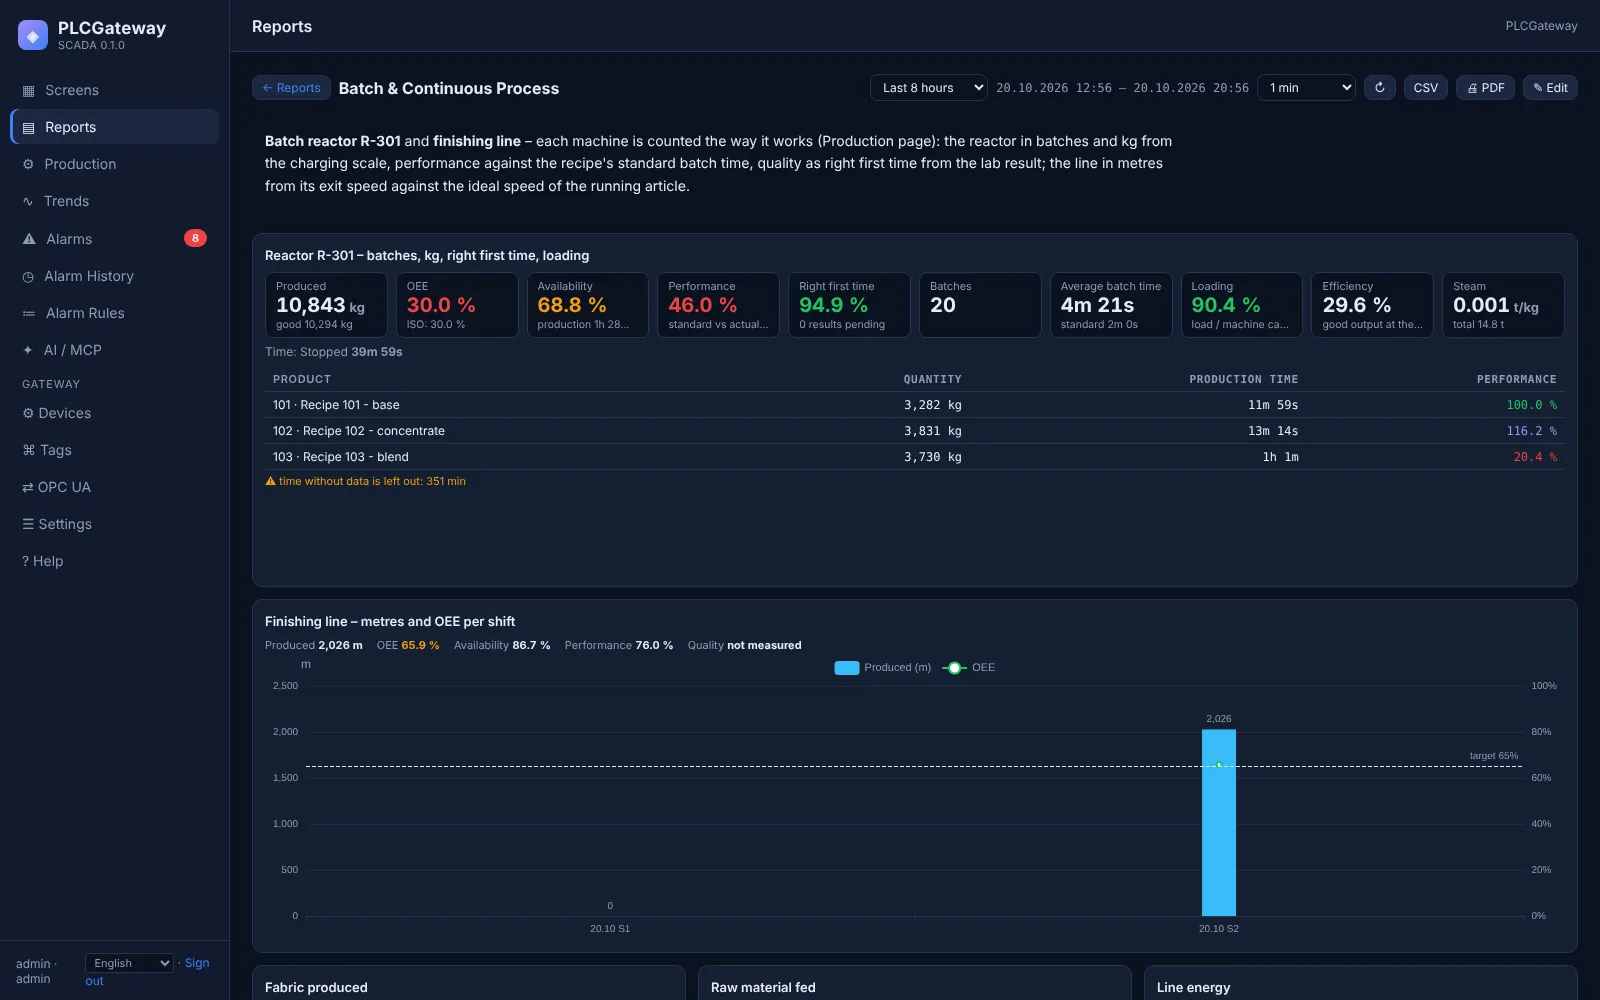
Venez avec une machine, repartez avec son OEE
Dites-nous comment la machine signale la marche, la production et la qualité ; nous vous montrerons les indicateurs avec vos signaux.