احسب الإنتاج كما يحسبه قطاعك
لكل قطاع طريقته في حساب الإنتاج. في PLCGateway SCADA تعرّف كل آلة أو خط مرة واحدة بالطريقة التي يحسب بها موقعك، يدويًا أو بمساعد ذكاء اصطناعي؛ ثم تستخدم صفحة الإنتاج والتقارير وإجابات الذكاء الاصطناعي التعريف نفسه.
ثلاث طرق تنتج بها الآلات
| النموذج | الإنتاج | الأداء | الجودة |
|---|---|---|---|
| تعدّ القطع | دورات الآلة × القطع لكل دورة (تجاويف القالب، القطع لكل ضربة، الزجاجات لكل دورة) | زمن الدورة المثالي مقابل الزمن الفعلي | عداد المرفوض أو السليم |
| تعمل باستمرار | سرعة أو معدل عبر الزمن (m/min → m، kg/h → kg) أو عداد طول / وزن | السرعة الفعلية مقابل السرعة المثالية | كمية الدرجة الثانية أو المرفوض |
| تعمل بالدفعات | حمولة كل دفعة (kg من ميزان أو من إدخال) | الزمن النظري (القياسي) مقابل الزمن الفعلي للدفعة | صحيح من المرة الأولى: بلا إضافة أو تصحيح أو إعادة معالجة |
محرر آلات في خمس خطوات
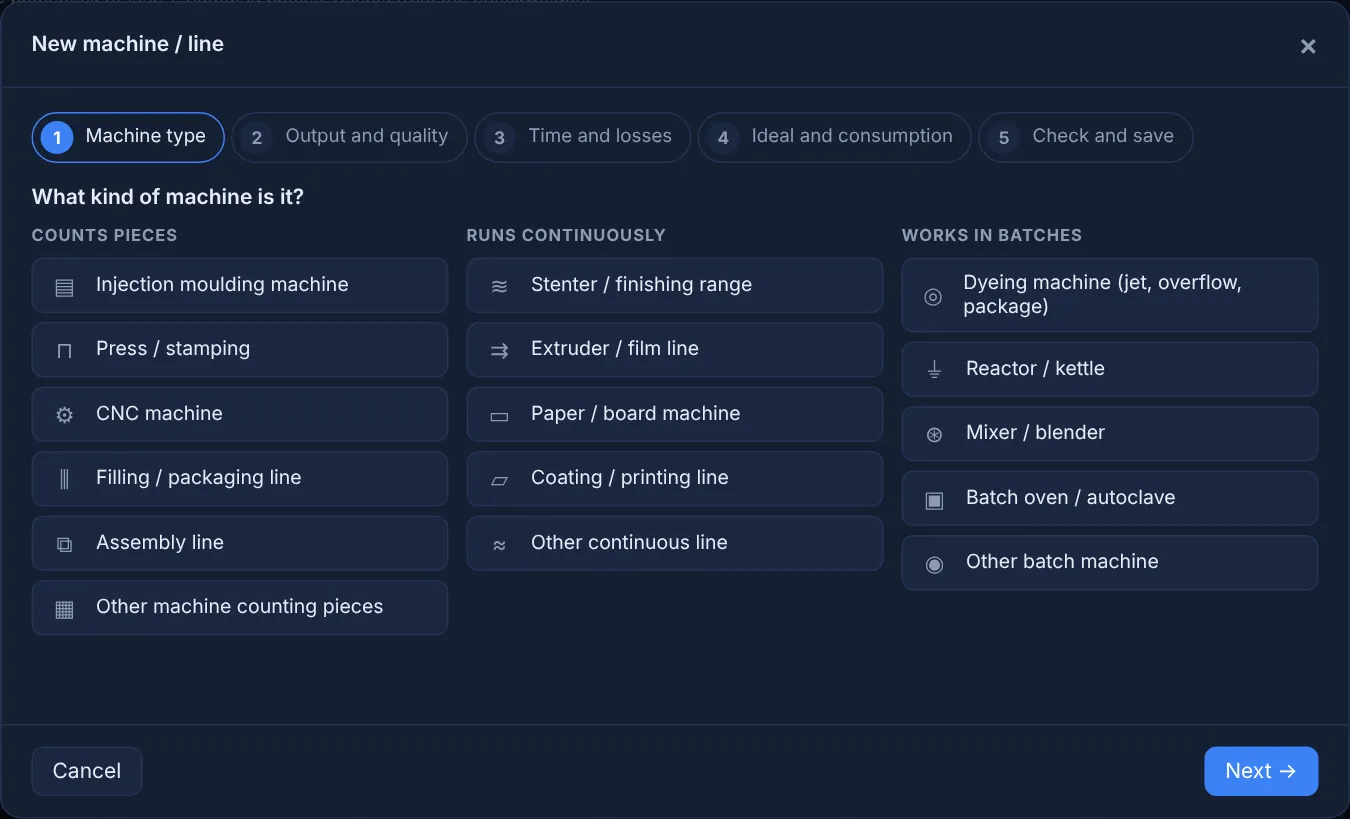
نوع الآلة، الإنتاج والجودة، الوقت والخسائر، القيم المثالية والاستهلاك، التحقق. وتحمل الحقول الأسماء المتداولة في كل قطاع: عداد الحقنات وعدد تجاويف القالب للقولبة بالحقن، وسرعة القماش لآلة الستنتر، والزمن النظري للوصفة لآلة الصباغة. ويستطيع مساعد ذكاء اصطناعي تعريف الآلة نفسها من خلال محادثة.
- اختيار القيم من قائمة قابلة للبحث مع القراءات الحية
- إنشاء القيم الناقصة فورًا كإدخالات للمشغّل
- حساب آخر 24 ساعة قبل الحفظ
شاشات مشغّل تغذّي الأرقام
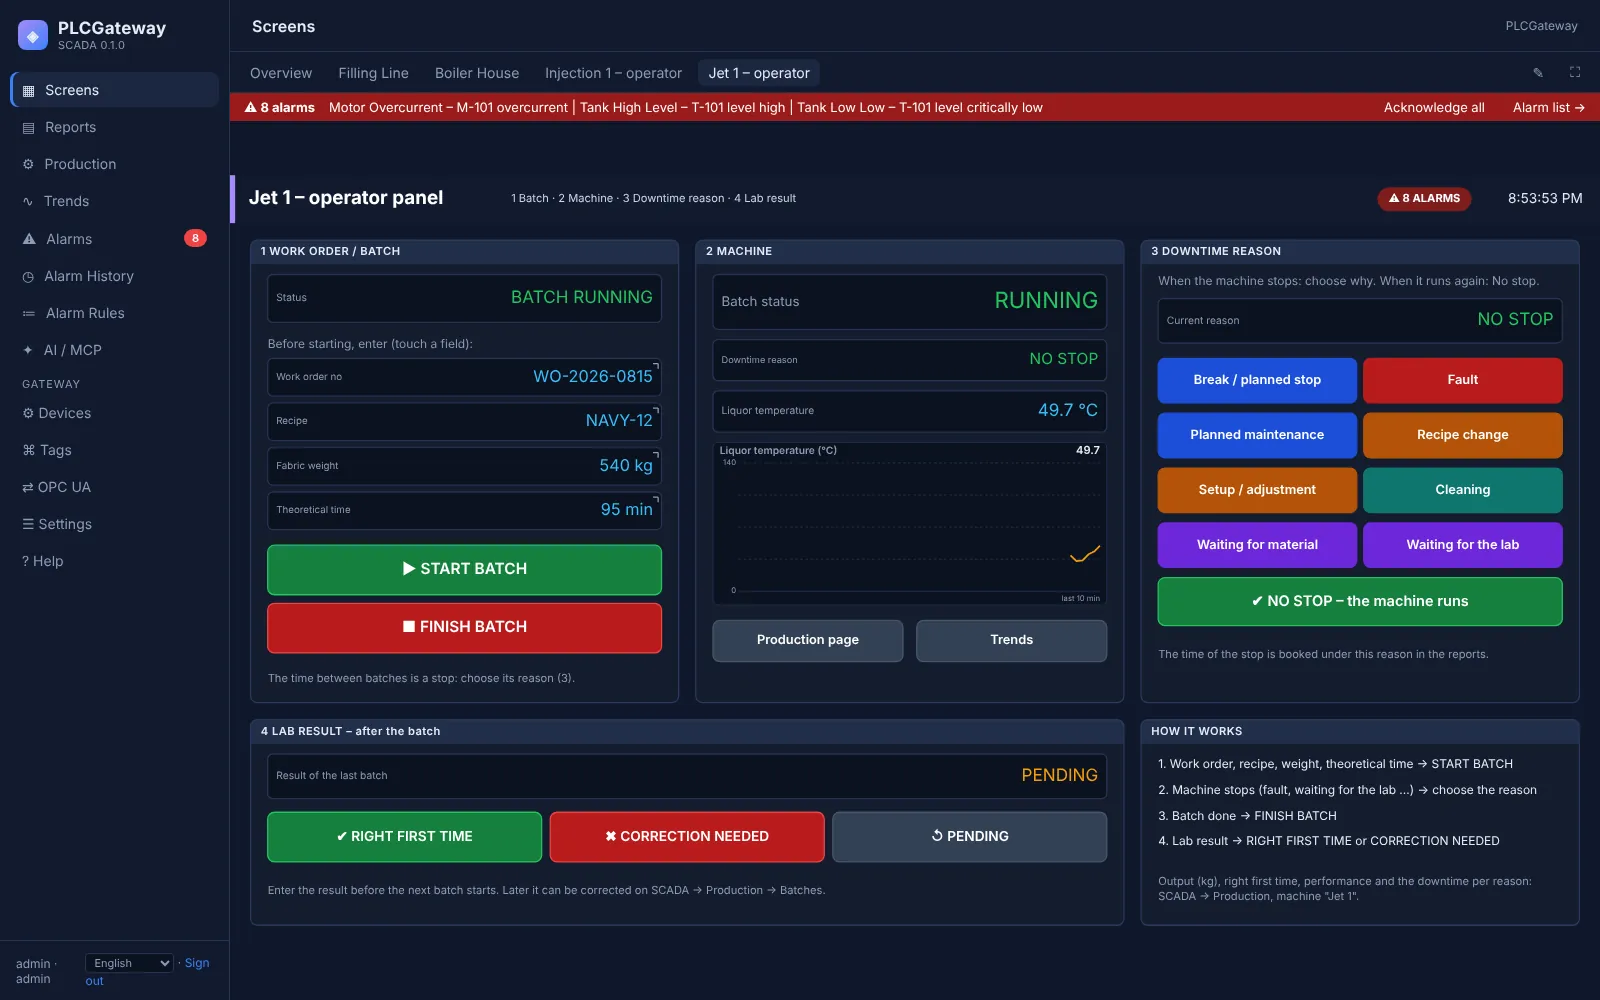
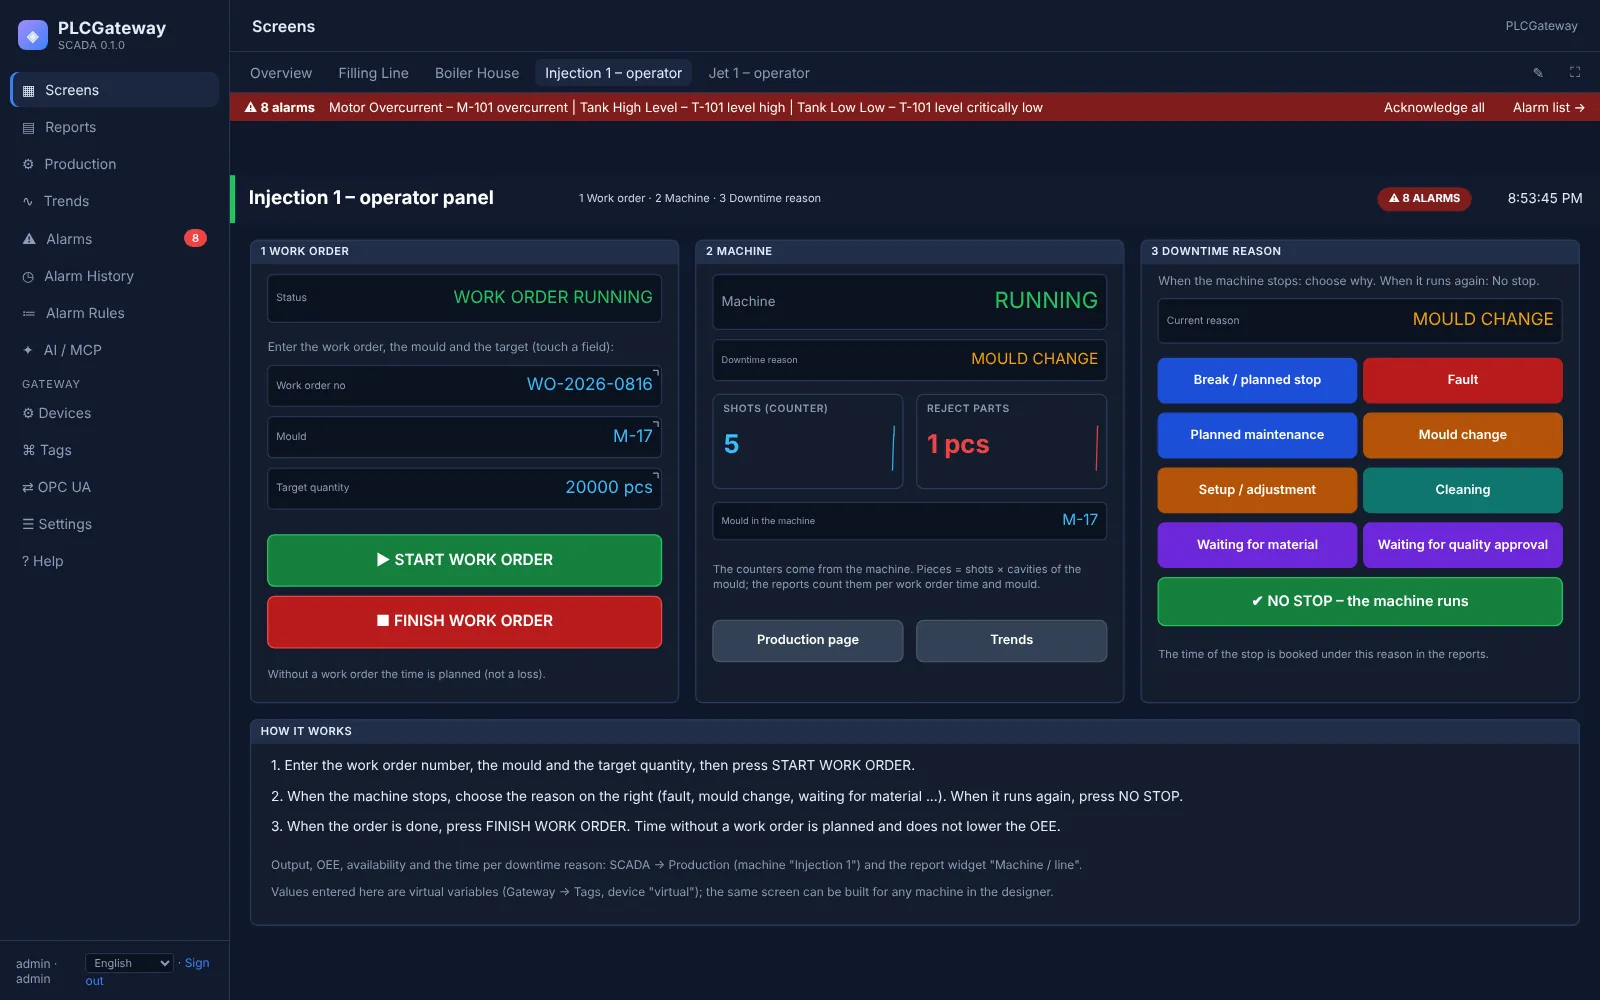
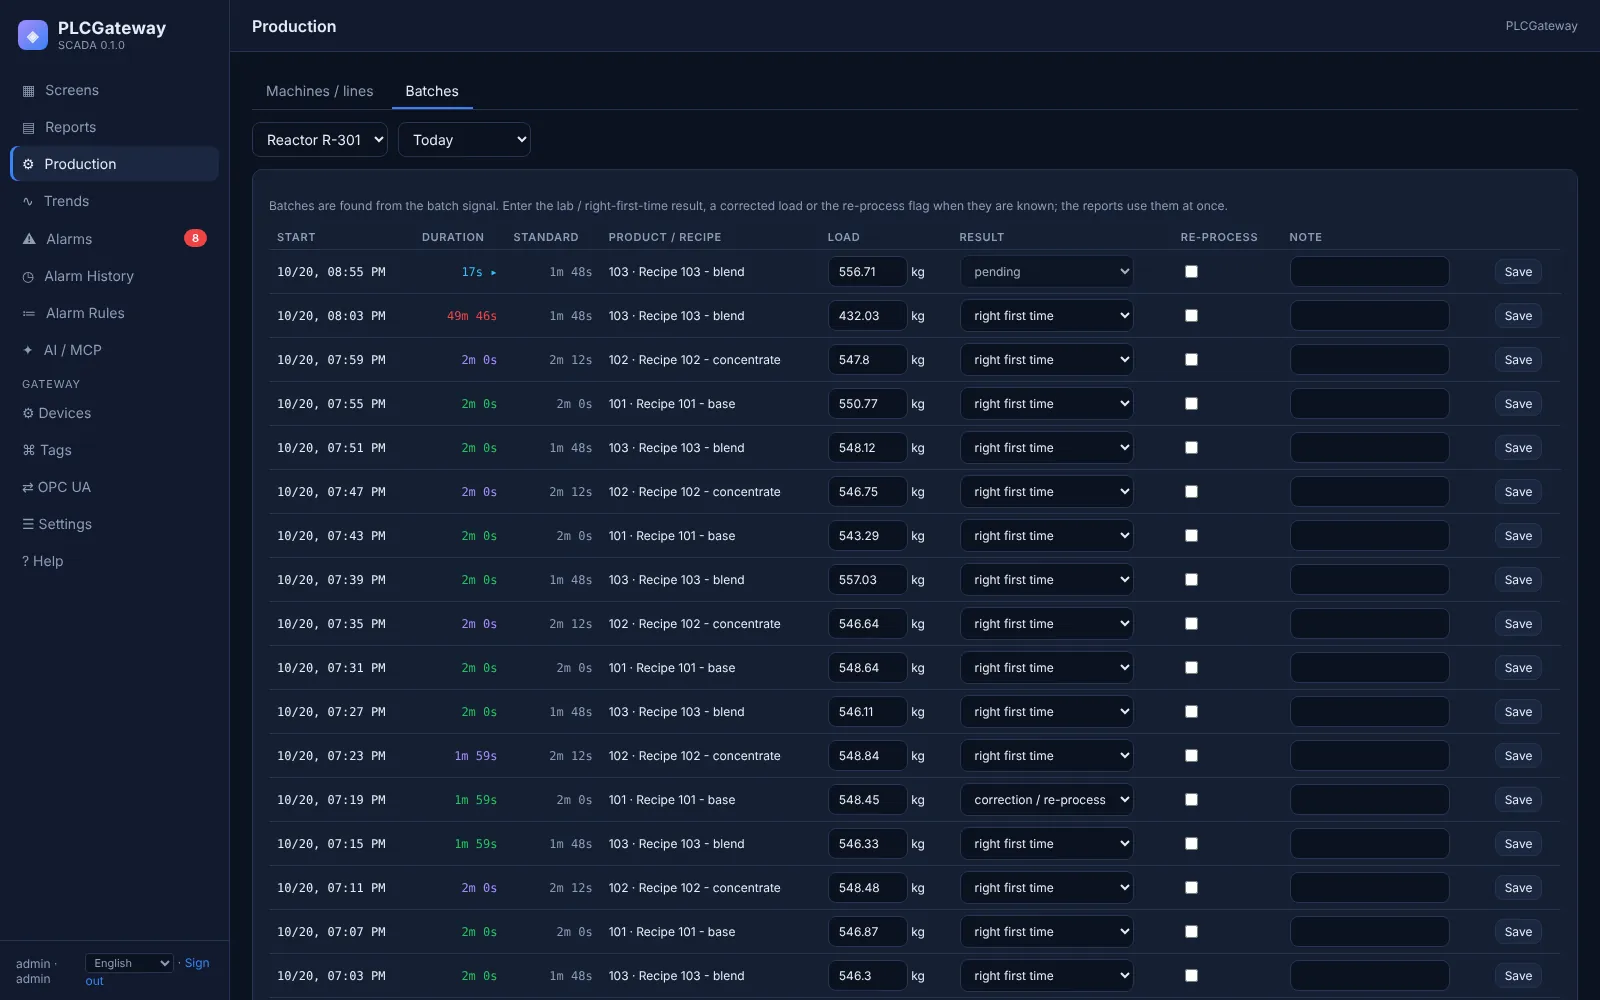
يتضمن العرض التجريبي شاشتين للمشغّل. على آلة القولبة بالحقن يبدأ المشغّل أمر العمل، ويختار سبب التوقف عندما تتوقف الآلة، ثم ينهي الأمر. وعلى آلة الصباغة يبدأ المشغّل الدفعات وينهيها ويُدخل نتيجة المختبر: صحيح من المرة الأولى أو يلزم تصحيح.
- أسباب توقف مرتبطة بالعطل أو تغيير المنتج أو الإعداد أو التنظيف أو الانتظار أو التوقف المخطط
- الوقت دون أمر عمل يُحتسب مخططًا
- إدخال نتائج المختبر لاحقًا في تبويب الدفعات
المؤشرات
التوافر
زمن الإنتاج ÷ الزمن المخطط. يمكن اعتبار تغيير المنتج أو التنظيف أو الإعداد مخططًا حتى حد سماح لكل مرة؛ وما يتجاوزه يُعدّ خسارة.
الأداء
الزمن المثالي للإنتاج ÷ زمن الإنتاج؛ وللدفعات: الزمن النظري ÷ الزمن الفعلي للدفعة.
الجودة
السليم ÷ المُنتَج، أو «صحيح من المرة الأولى» للدفعات؛ ولا تُحتسب نتائج المختبر المعلّقة سيئة.
OEE وأسلوب ISO 22400
التوافر × الأداء × الجودة وفق قواعد موقعك، مع قيمة بأسلوب ISO 22400 تَعُدّ كل توقف خسارة.
الكفاءة ونسبة التحميل
الزمن المثالي للإنتاج السليم ÷ الزمن المخطط، وحمولة الدفعة ÷ سعة الآلة.
الاستهلاك لكل وحدة
الطاقة أو البخار أو الماء أو الغاز منسوبة إلى كل وحدة إنتاج، مثل kWh لكل kg.
أداء الآلات في لمحة
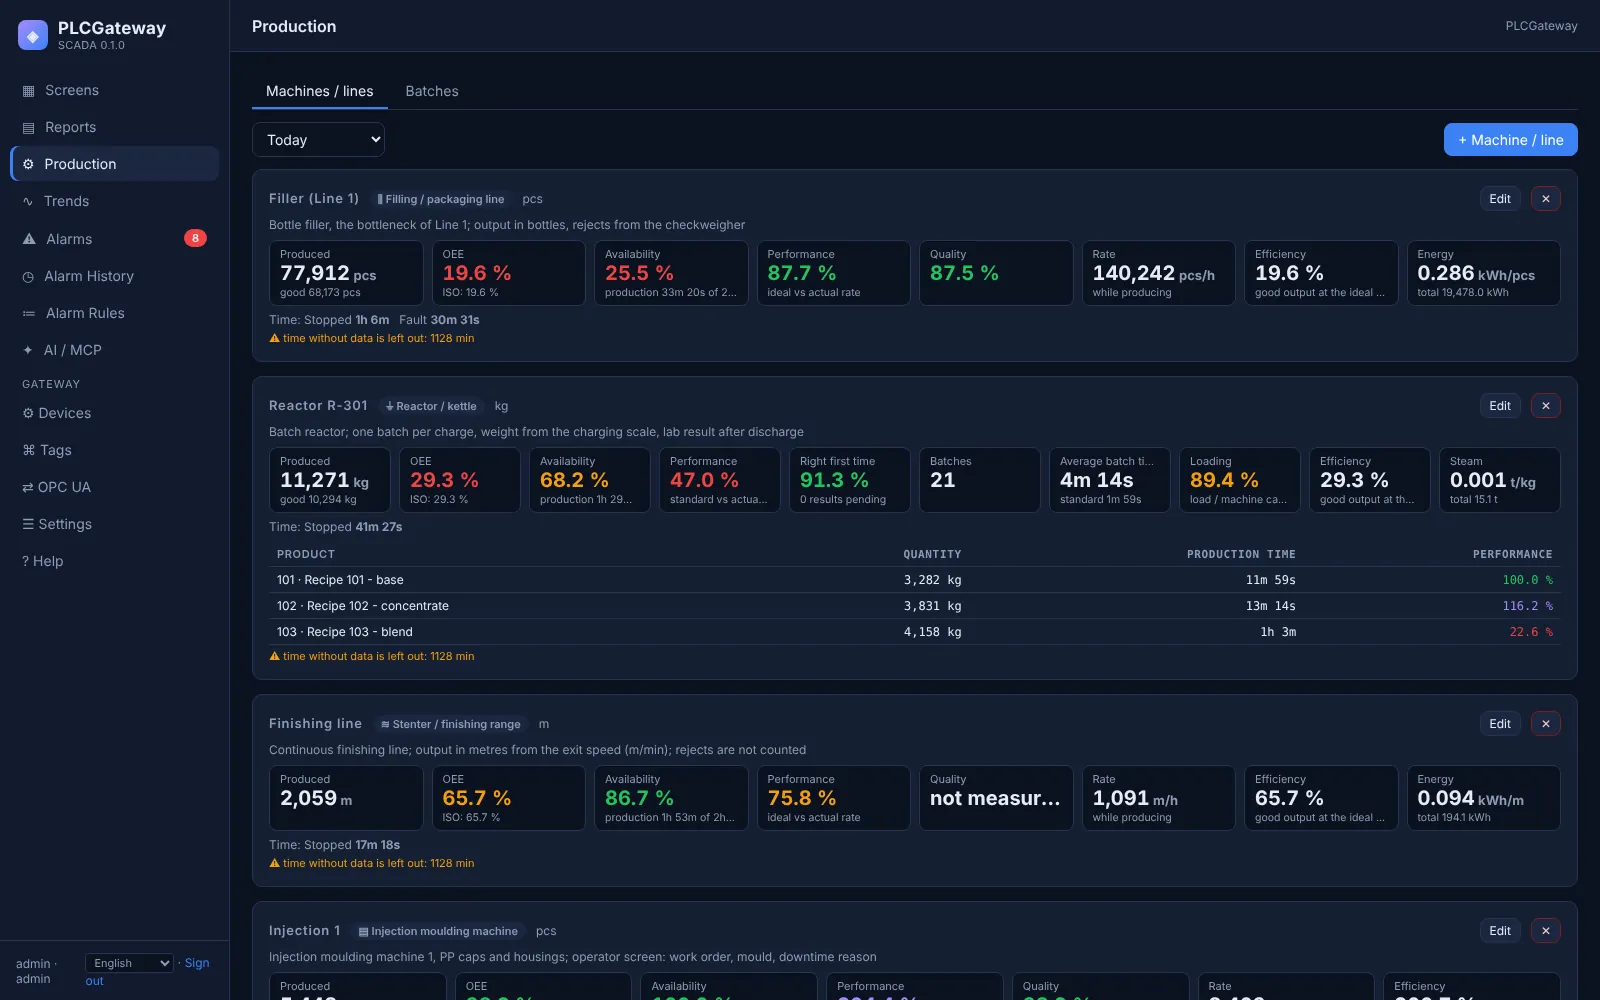
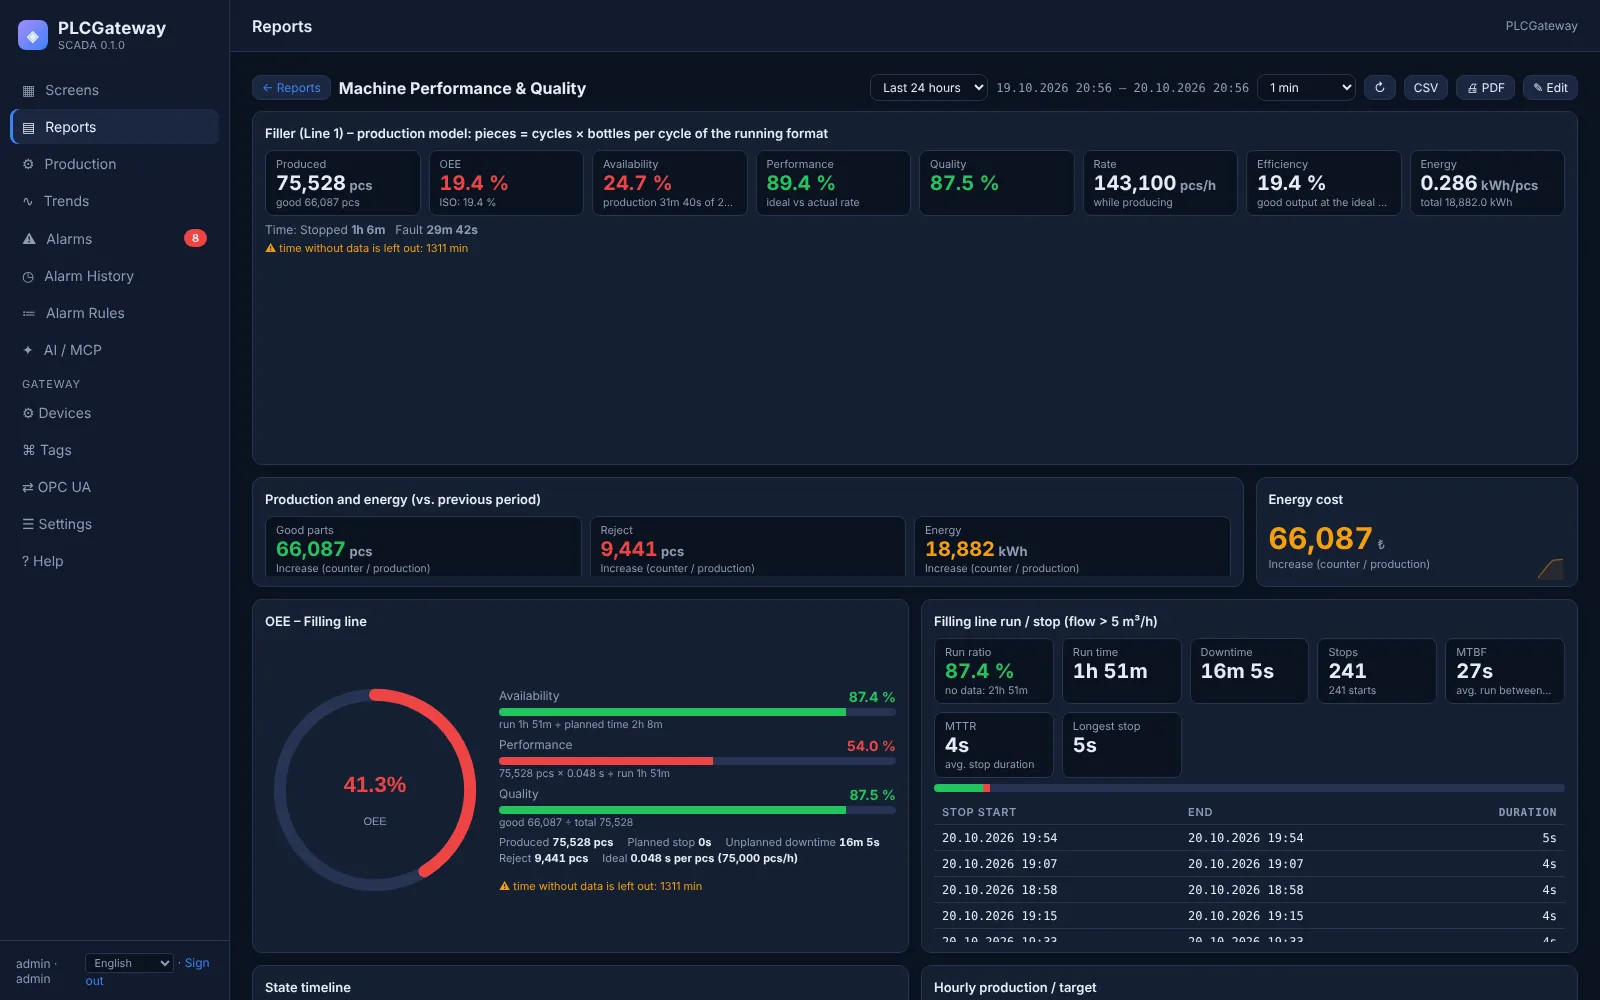
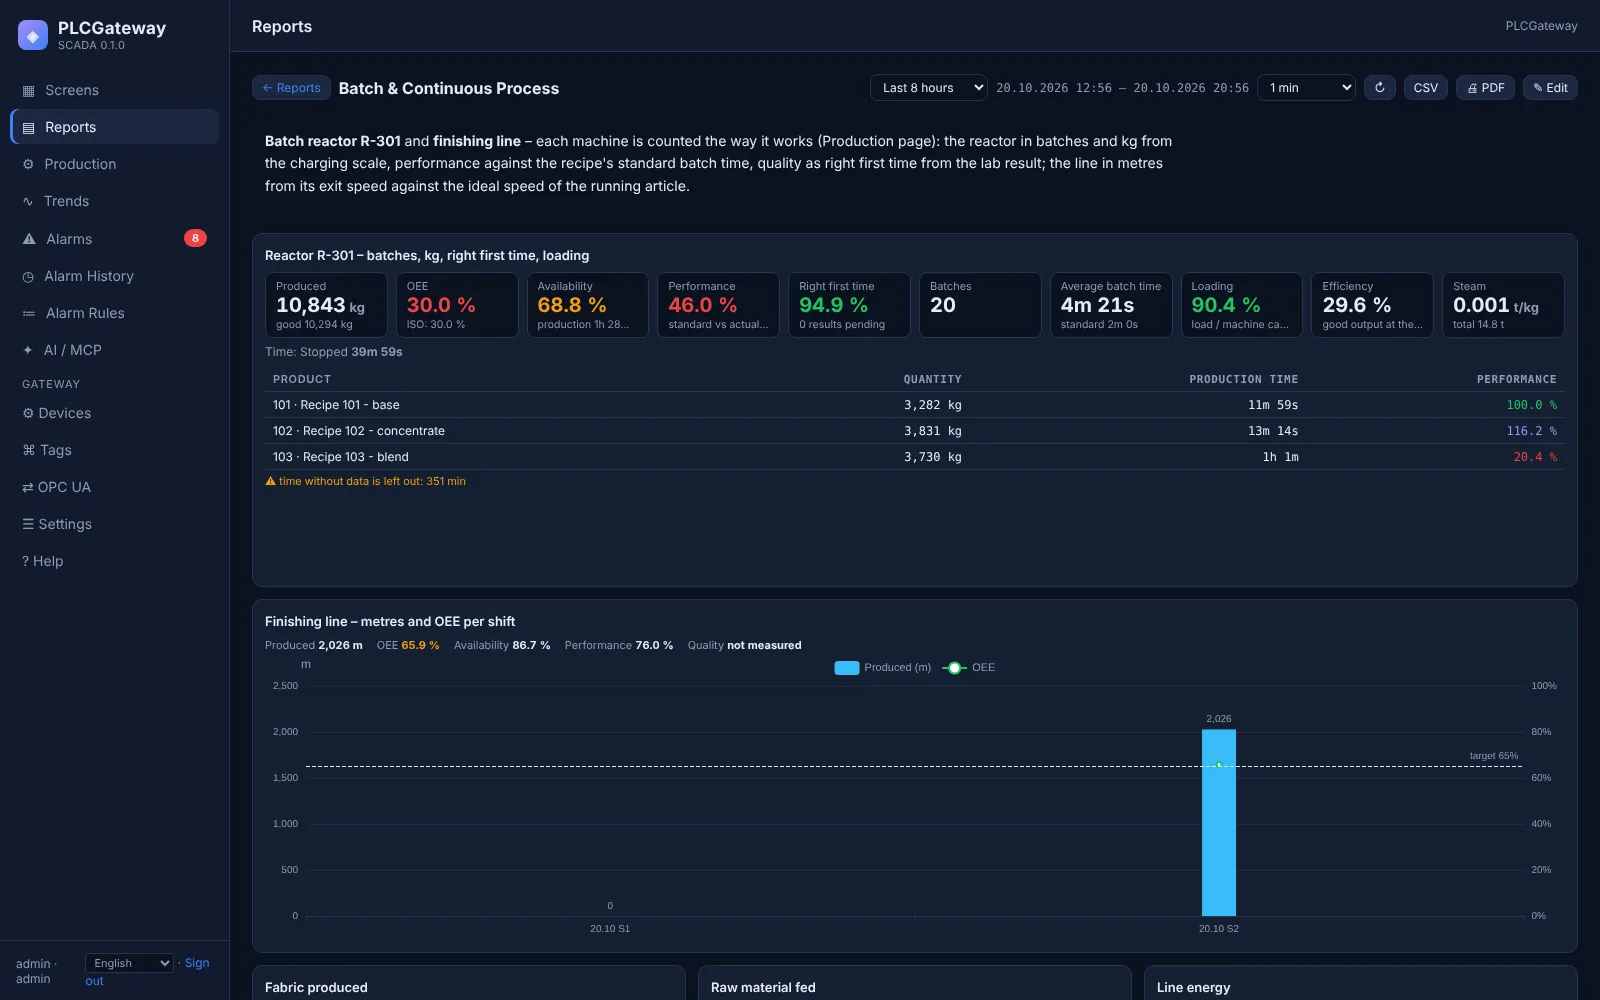
تعرض صفحة الإنتاج كل آلة مع إنتاجها وOEE والتوافر والأداء والجودة لليوم أو لوردية أو لأي فترة؛ وتعرض عناصر التقارير الأرقام نفسها لكل ساعة أو وردية أو يوم. وتُحسب جميع النسب من المجاميع الكلية، وليس أبدًا كمتوسط للنسب المئوية.
شاشات الإنتاج
أحضر آلة واحدة، وعُد بقيمة OEE الخاصة بها
أخبرنا كيف تُشير الآلة إلى التشغيل والإنتاج والجودة، وسنعرض لك الأرقام بإشاراتك.