Conta la produzione come si fa nel tuo settore
Ogni settore conta in modo diverso. In PLCGateway SCADA definisci ogni macchina o linea una sola volta, come la conta il tuo stabilimento, a mano o con un assistente IA; la pagina Produzione, i report e le risposte dell'IA usano poi la stessa definizione.
Tre modi in cui le macchine producono
| Modello | Produzione | Prestazioni | Qualità |
|---|---|---|---|
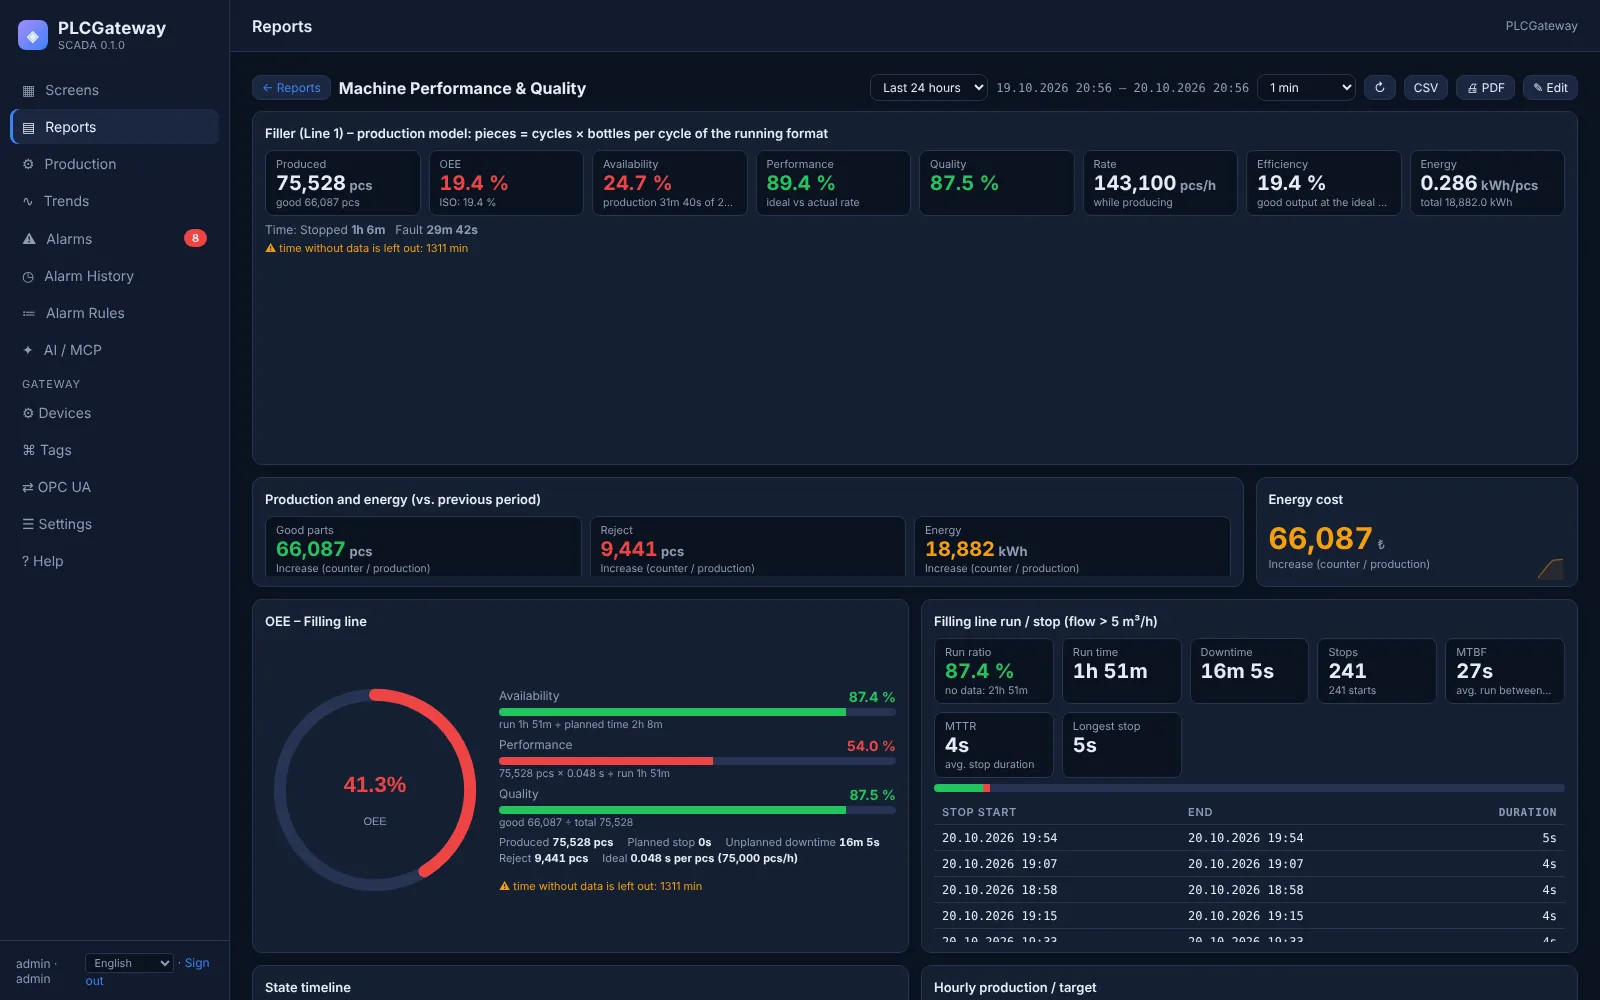
| Conta pezzi | Cicli macchina × pezzi per ciclo (impronte dello stampo, pezzi per colpo, bottiglie per ciclo) | Tempo ciclo ideale rispetto al tempo effettivo | Contatore scarti o pezzi buoni |
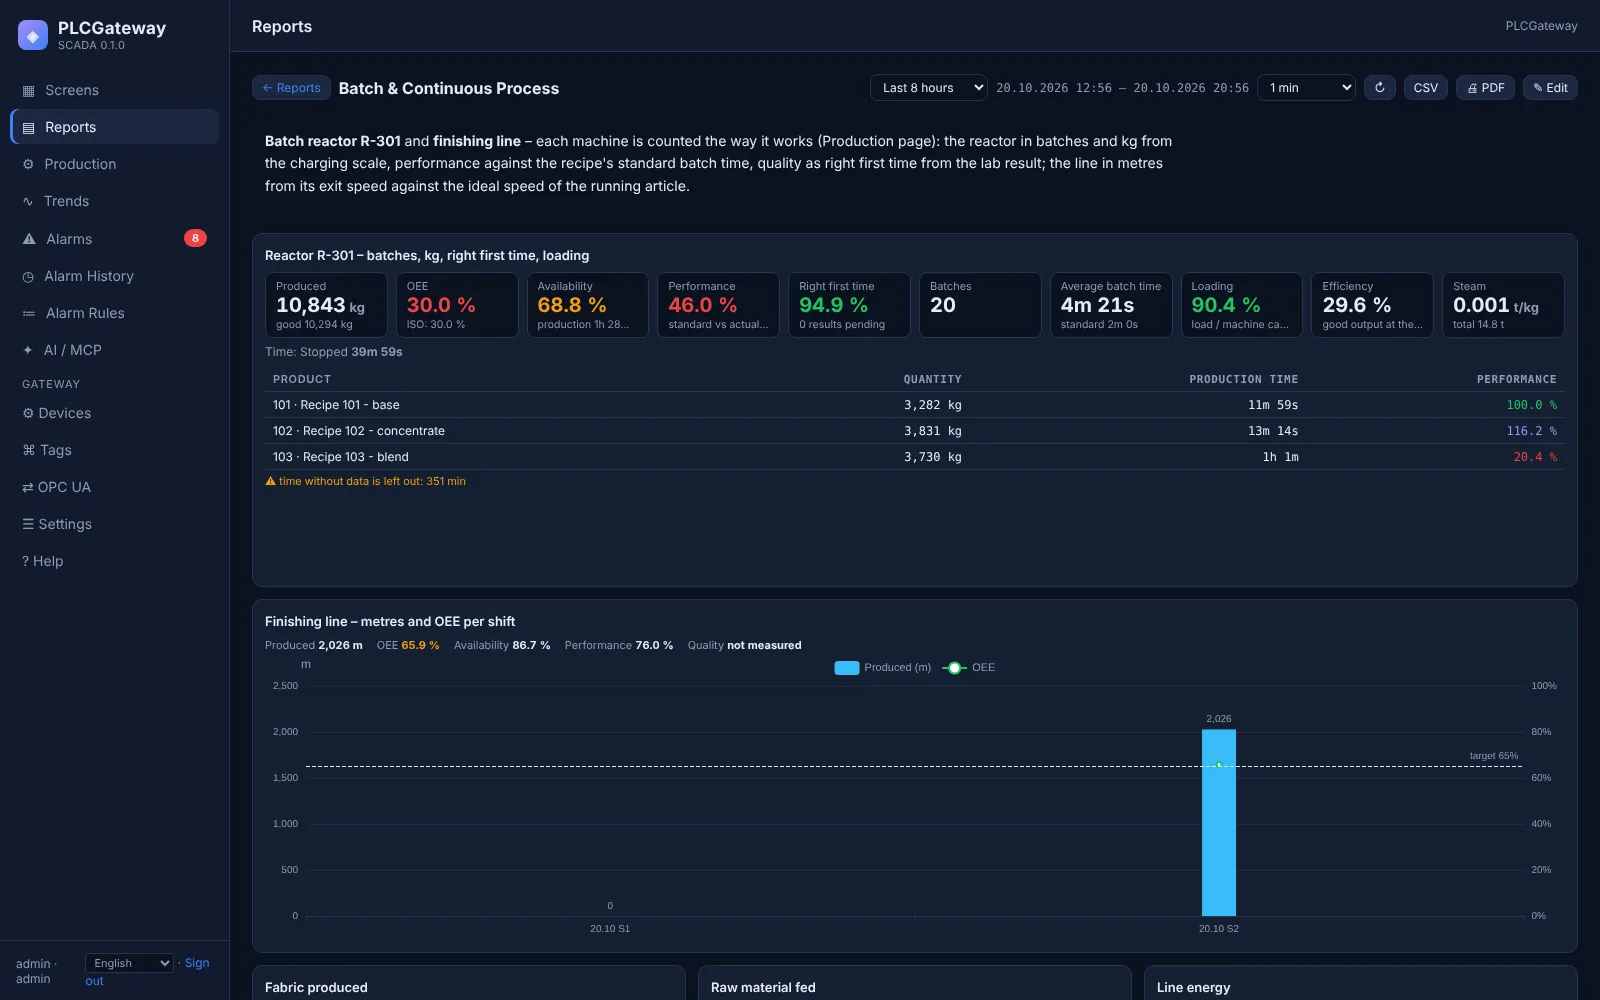
| Funziona in continuo | Una velocità o portata integrata nel tempo (m/min → m, kg/h → kg) o un contatore di lunghezza / peso | Velocità effettiva rispetto alla velocità ideale | Quantità di seconda scelta o di scarto |
| Lavora a lotti | La carica di ogni lotto (kg da una bilancia o inseriti a mano) | Tempo teorico (standard) rispetto al tempo effettivo del lotto | Giusto al primo colpo: nessuna aggiunta, correzione o rilavorazione |
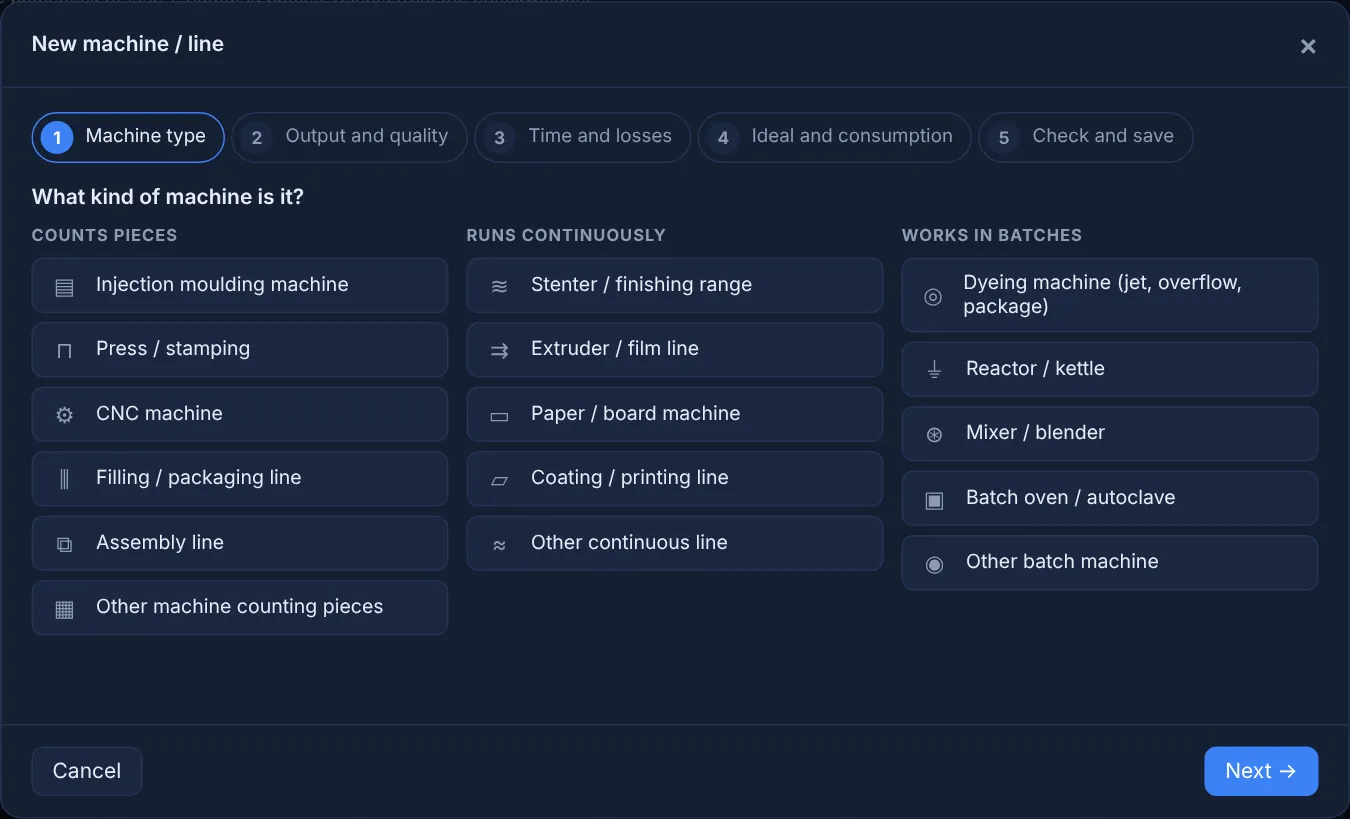
Un editor macchina in cinque passi
Tipo di macchina, produzione e qualità, tempi e perdite, valori ideali e consumi, verifica. I campi hanno i nomi usati nel settore: contatore stampate e impronte per lo stampaggio a iniezione, velocità del tessuto per una rameuse, tempo teorico della ricetta per una macchina di tintura. Un assistente IA può definire la stessa macchina nel corso di una conversazione.
- Valori scelti da un elenco ricercabile con letture in tempo reale
- Valori mancanti creati al momento come input dell'operatore
- Calcolo delle ultime 24 ore prima del salvataggio
Schermate operatore che alimentano i valori
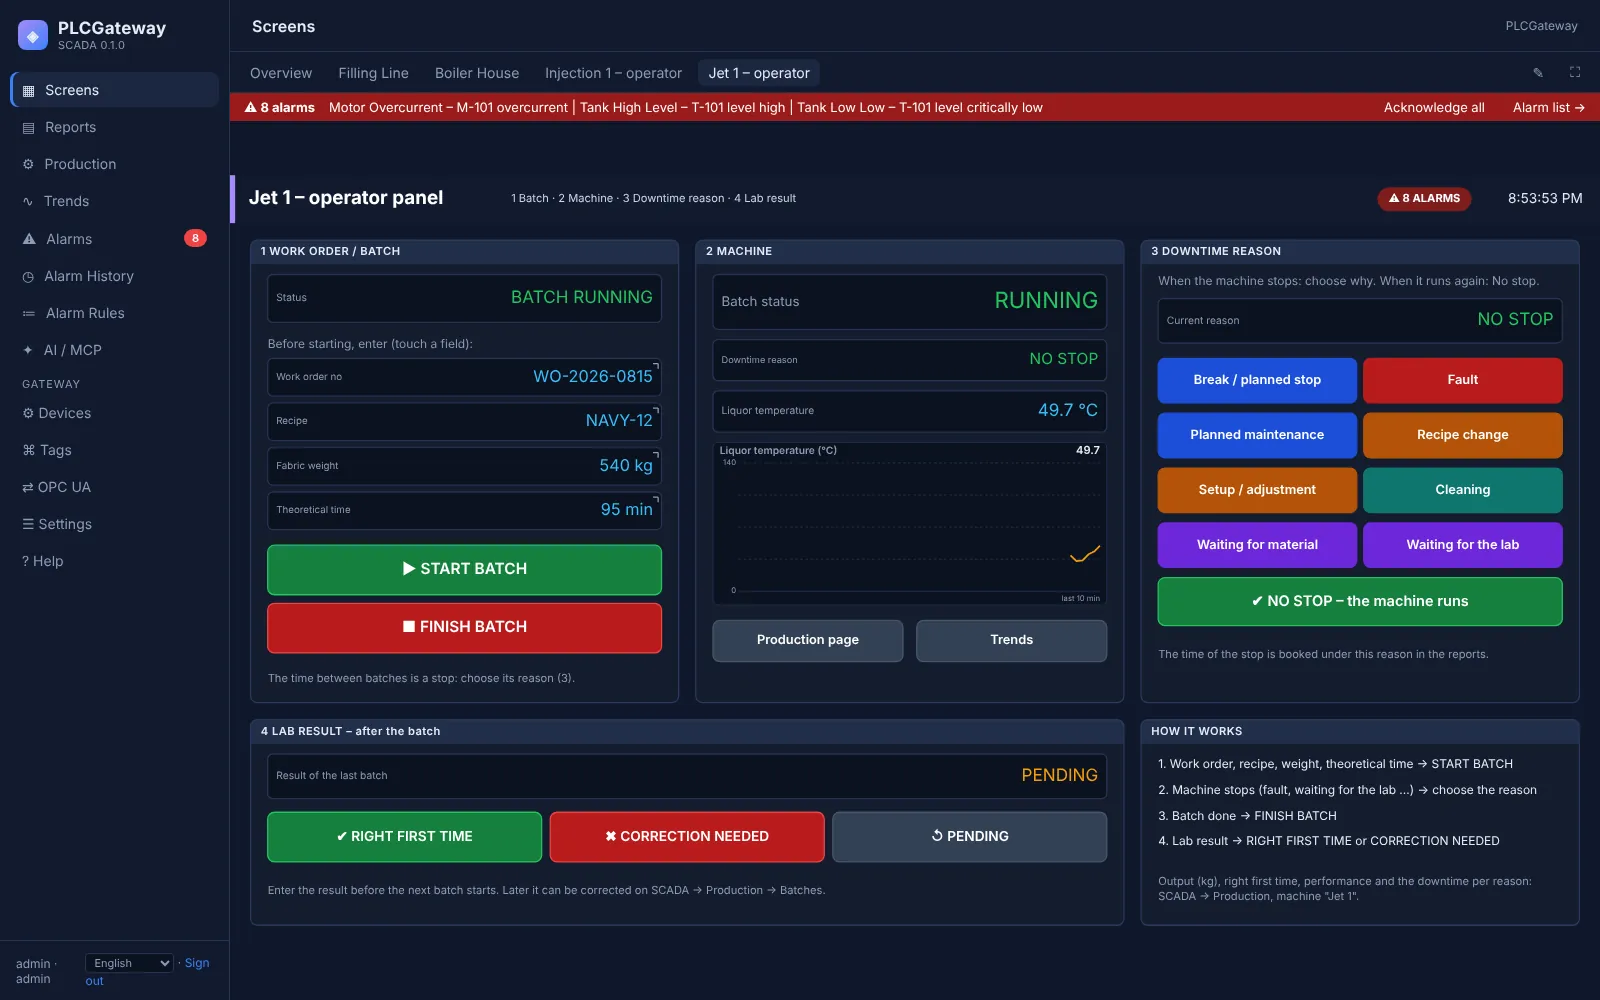
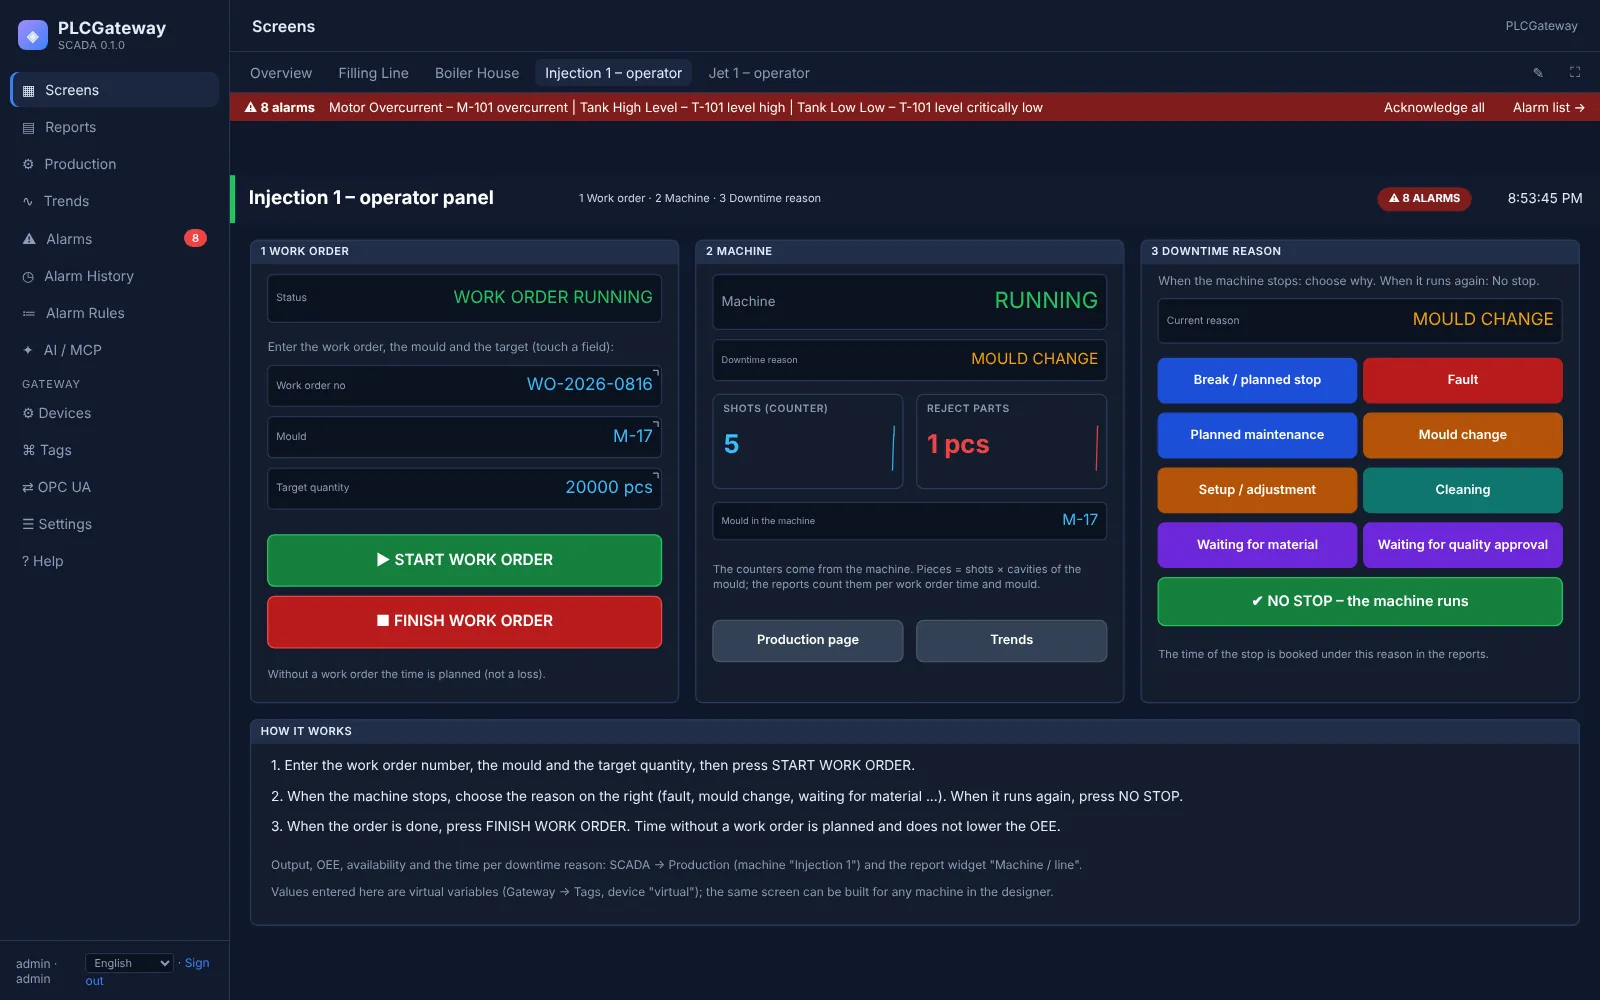
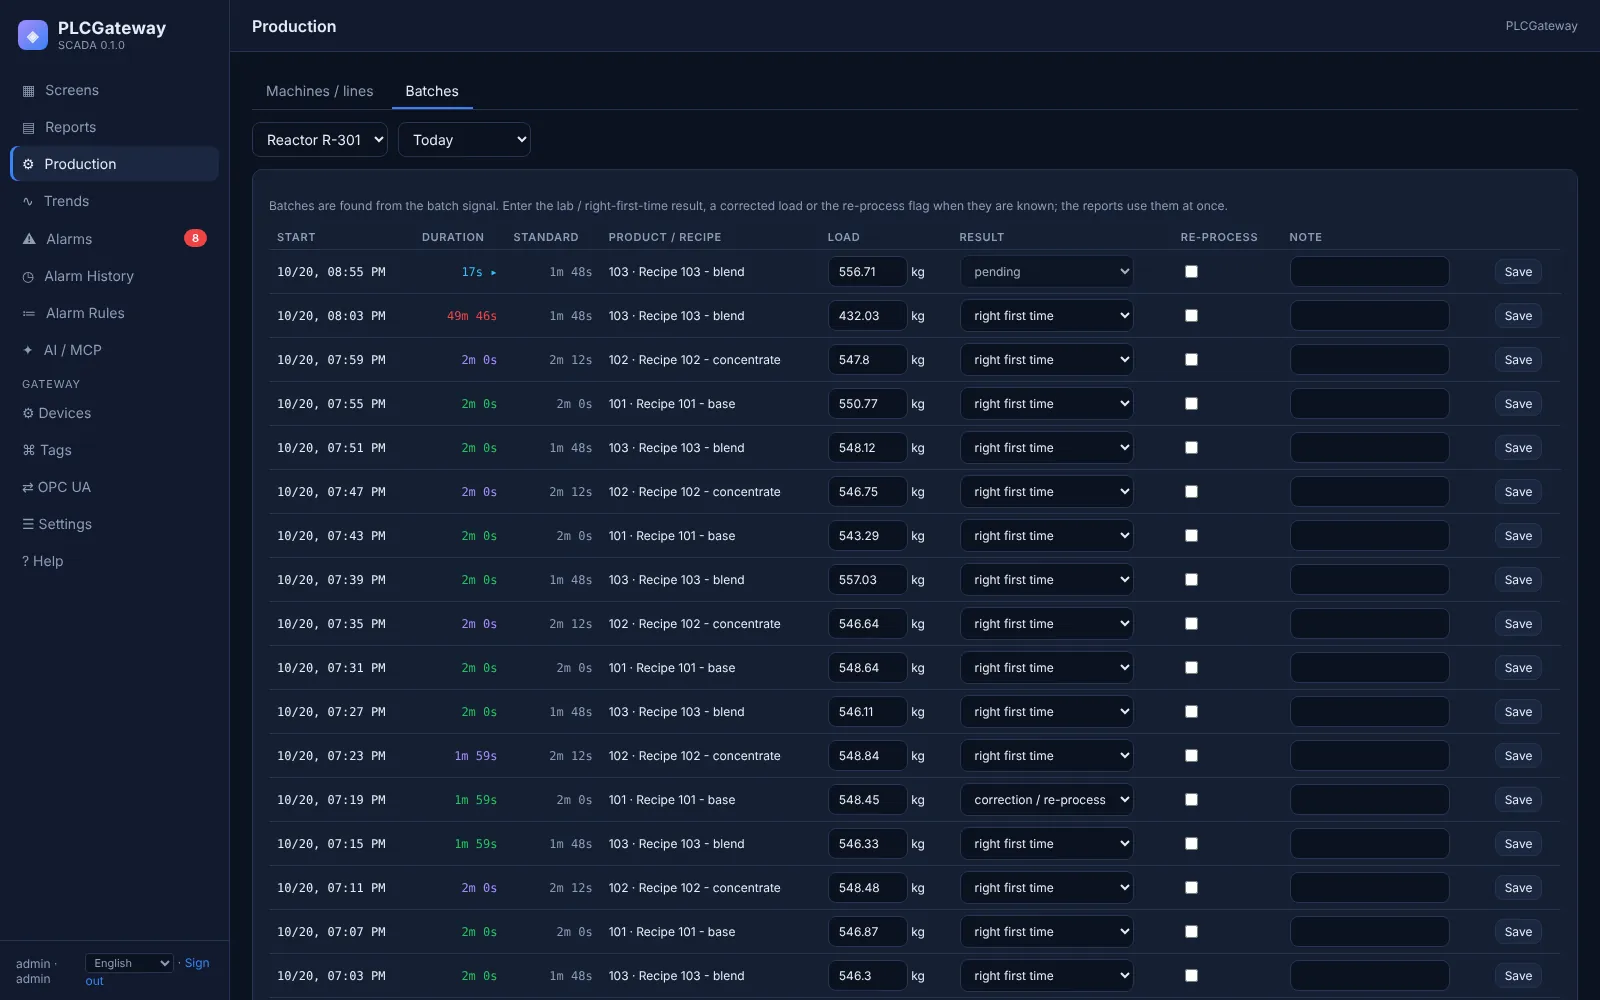
La demo comprende due schermate operatore. Sulla pressa a iniezione l'operatore avvia l'ordine di lavoro, sceglie la causa di fermo quando la macchina si ferma e chiude l'ordine. Sulla macchina di tintura l'operatore avvia e chiude i lotti e inserisce il risultato di laboratorio: giusto al primo colpo o correzione necessaria.
- Cause di fermo associate a guasto, cambio formato, attrezzaggio, pulizia, attesa o fermo pianificato
- Il tempo senza ordine di lavoro è conteggiato come pianificato
- Risultati di laboratorio inseriti in seguito nella scheda Lotti
Gli indicatori
Disponibilità
Tempo di produzione ÷ tempo pianificato. Cambio formato, pulizia o attrezzaggio possono essere pianificati fino a una tolleranza per ogni occorrenza; l'eccedenza è una perdita.
Prestazioni
Tempo ideale della produzione ÷ tempo di produzione; per i lotti, tempo teorico ÷ tempo effettivo del lotto.
Qualità
Pezzi buoni ÷ prodotti, oppure «giusto al primo colpo» per i lotti; i risultati di laboratorio in attesa non contano come scarti.
OEE e stile ISO 22400
Disponibilità × prestazioni × qualità secondo le regole del tuo stabilimento, con un valore in stile ISO 22400 che conta ogni fermo come perdita.
Efficienza e grado di carico
Tempo ideale della produzione buona ÷ tempo pianificato, e carica del lotto ÷ capacità della macchina.
Consumo per unità
Energia, vapore, acqua o gas riferiti all'unità prodotta, ad es. kWh per kg.
Le prestazioni delle macchine a colpo d'occhio
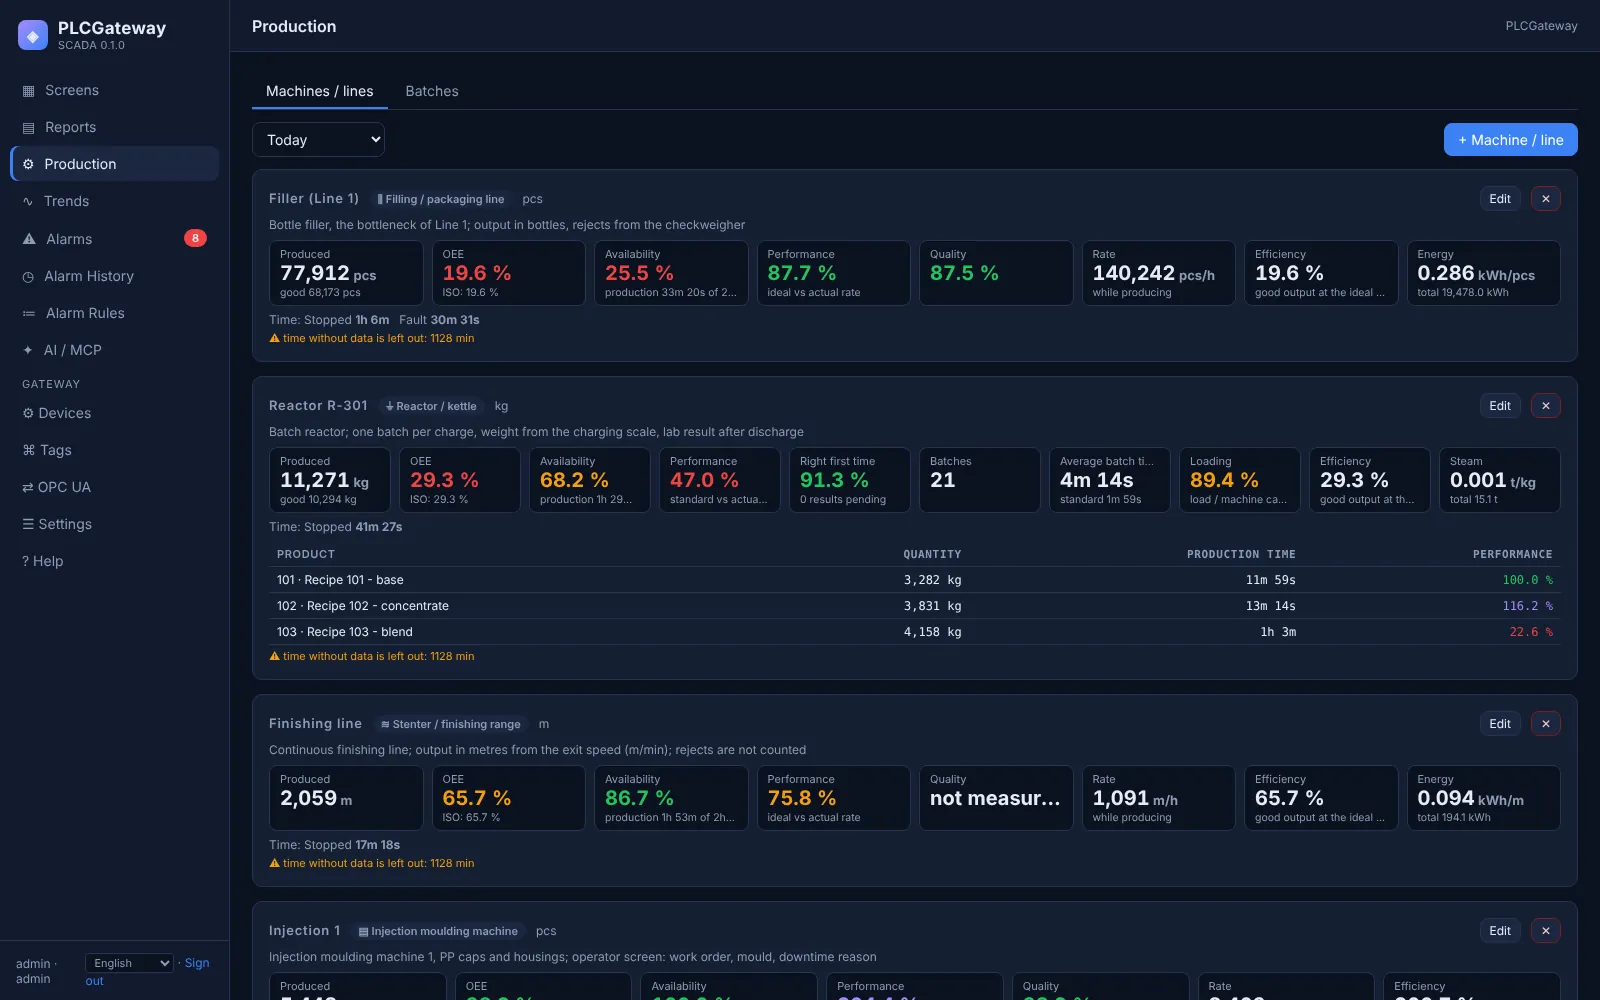
La pagina Produzione mostra ogni macchina con produzione, OEE, disponibilità, prestazioni e qualità di oggi, di un turno o di qualsiasi intervallo; i widget dei report mostrano gli stessi valori per ora, turno o giorno. Tutti i rapporti sono calcolati da totali sommati, mai come media di percentuali.
Schermate di produzione
Porta una macchina, esci con il suo OEE
Spiegaci come la macchina segnala marcia, produzione e qualità; ti mostreremo i valori calcolati con i tuoi segnali.