OEE-Datenerfassung für Haas-CNC-Maschinen
PLCGateway liest Laufzustand, Teilezähler und Zykluszeiten aus Haas-NGC- und Classic-Steuerungen und berechnet Verfügbarkeit, Leistung und OEE für jede Maschine und Schicht.
Haas-Maschinen melden über Machine Data Collection, was eine OEE-Berechnung braucht: den Laufzustand (ob ein Programm läuft), den Teilezähler, die letzte Zykluszeit und Alarme. PLCGateway liest diese Werte über Ethernet und zeichnet sie auf, sodass Laufzeit, Stillstände und Ausbringung gemessen statt von Hand notiert werden.
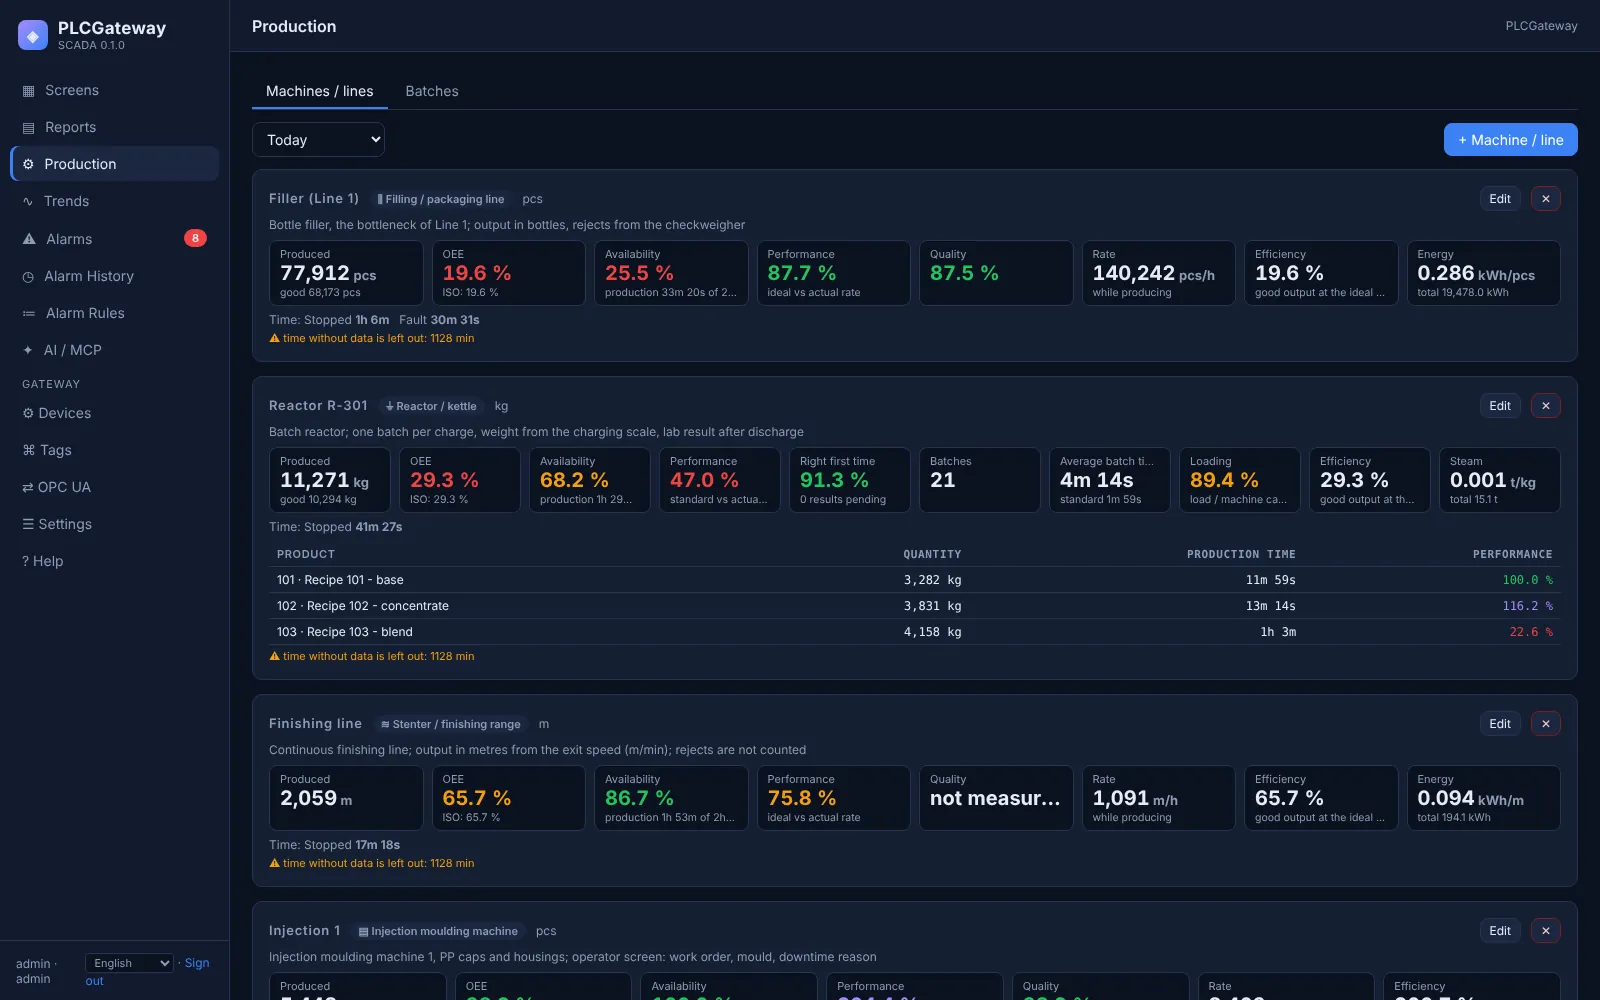
Im Produktionsmodell wird jede Maschine einmal als CNC mit Laufsignal, Teilezähler und idealer Zykluszeit des Programms definiert. Die Seite Produktion zeigt die OEE dann live, und Bediener erfassen Stillstandsgründe in einem Bedienbild direkt an der Maschine.
- Quelle
- Haas-Maschinendatenerfassung
haas_q - Verbindung
- TCP · port of Setting 143
- Enthalten in
- PLCGateway SCADA
PLCGateway Embedded
In fünf Schritten eingerichtet
An der Maschine Setting 143 (Machine Data Collection) auf einen TCP-Port setzen, zum Beispiel 5051.
Haas-Gerät mit IP-Adresse und Port hinzufügen.
Variablen für Status, Programm, Teile und Spindel anlegen.
Die Seite Produktion öffnen, eine Maschine vom Typ CNC hinzufügen und Laufsignal, Teilezähler und ideale Zykluszeit zuordnen.
Die Vorschau mit echten Daten prüfen, speichern und Verfügbarkeit, Leistung, Qualität und OEE pro Schicht auf der Seite Produktion und in den Berichten verfolgen.
Beispiel: die Variablen hinter den OEE-Kennzahlen
Ein Gerät mit der ID vf2 und Variablen wie diese genügen für Verfügbarkeit und Zykluszählung. Namen und Werte sind Beispiele.
| Variable | Adresse | Beispielwert |
|---|---|---|
Running | running | true |
Status | status | BUSY |
Parts | parts | 352 |
SpindleRpm | spindle_rpm | 7500 rpm |
LastCycle | last_cycle | 184 s |
OEE aus den eigenen Signalen der Maschine
In PLCGateway SCADA wird jede Maschine einmal im Produktionsmodell definiert: das Laufsignal, der Zähler, der die Teile zählt, die ideale Zykluszeit und, sofern vorhanden, Gut- und Ausschusszahlen. Verfügbarkeit, Leistung, Qualität und OEE werden dann aus der aufgezeichneten Historie für jeden Zeitraum, jede Schicht oder jeden Tag berechnet.
Bediener wählen Stillstandsgründe in einem Bedienbild, und dieselben Kennzahlen erscheinen auf der Seite Produktion, in Berichts-Dashboards und in den Antworten eines über MCP angebundenen KI-Assistenten.
- Maschineneditor in fünf Schritten, mit Vorschau der Kennzahlen aus echten Daten
- Ideale Zykluszeit pro Programm oder Produkt, nicht nur pro Maschine
- Stillstandsgründe und geplante Stillstände aus Bedienbildern oder Maschinensignalen
- Berichts-Dashboards pro Tag, Woche oder Schicht, Export als CSV, PNG oder PDF
Steuerungen und Geräte
Geräte, die typischerweise mit diesem Treiber angebunden werden.
Fragen und Antworten
Welche Haas-Werte werden verwendet?
running als Laufsignal, parts als Zähler, program zur Wahl der idealen Zykluszeit, last_cycle zu ihrer Kontrolle und alarm zur Erklärung von Stillständen.
Funktioniert das auch an älteren Haas-Maschinen?
Ja, sofern die Classic-Steuerung Machine Data Collection über Ethernet bietet. Maschinen ohne diese Funktion lassen sich über ein I/O-Modul oder eine kleine SPS anbinden, die per Modbus gelesen wird.
Kann der Auftrag an die Maschine gesendet werden?
Ja. Makrovariablen sind beschreibbar, sodass eine in einem Bedienbild eingegebene Auftragsnummer oder Sollmenge in die Steuerung geschrieben werden kann.
Binden Sie Ihre Maschinen an
Sagen Sie uns, welche Steuerungen Sie einsetzen; wir zeigen Ihnen PLCGateway mit Ihren eigenen Adressen.
Produkt- und Modellnamen sind Marken ihrer Inhaber. Sie werden nur genannt, um zu zeigen, mit welchen Geräten die Treiber kommunizieren; PLCGateway steht in keiner Verbindung zu diesen Unternehmen.